
 EN



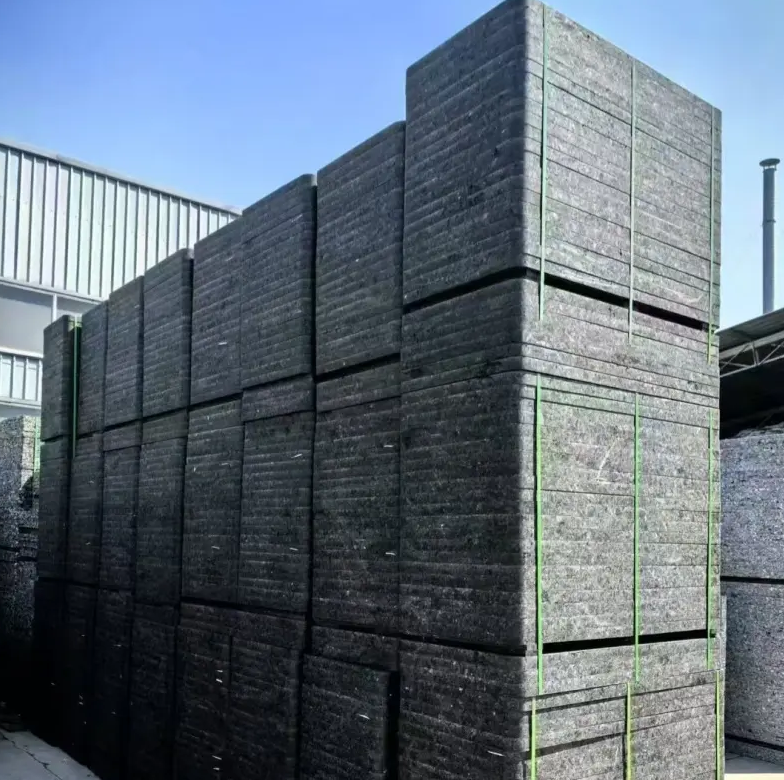
Γιατί η ανθεκτικότητα των παλετών πλινθοποιίας έχει μεγαλύτερη σημασία από την αρχική τιμή
Μία παλέτα τούβλων είναι το εργαλείο επαφής που μεταφέρει τους φρέσκους σκυρόδεμα μπλοκ από τον αναμικτήρα στη ζώνη σκλήρυνσης· γι’ αυτό κάθε ελάττωμα, κάμψη ή μαλακό σημείο μπορεί να εμφανιστεί στο τελικό προϊόν. Οι αγοραστές συχνά συγκρίνουν τις προσφορές ανά παλέτα και σταματούν εκεί, όμως το πραγματικό κόστος βρίσκεται στα απορριφθέντα μπλοκ, στις εμπλεκόμενες τραπέζια μεταφοράς και στο εργατικό δυναμικό αντικατάστασης. Μία παλέτα που διατηρεί την επίπεδη και στιβαρή της μορφή κατά τη διάρκεια υγρής, απαιτητικής λειτουργίας προστατεύει τις άκρες των μπλοκ και διασφαλίζει προβλέψιμη λειτουργία των αυτοματοποιημένων συστημάτων χειρισμού. Σε μία εγκατάσταση που λειτουργεί σε τρεις βάρδιες, μία μικρή παρτίδα ελαττωματικών παλετών μπορεί να προκαλέσει μεγαλύτερη διαταραχή από μία μεγαλύτερη διαφορά τιμής στην αρχική παραγγελία.
Τι προσθέτει η γυάλινη ίνα στην κατασκευή παλετών
Το ελαστικό πολυμερές ενισχυμένο με γυάλινες ίνες παράγεται με διαδικασία που χρησιμοποιεί συνεχείς ίνες σε μήτρα ρητίνης. Οι ίνες αναλαμβάνουν το εφελκυστικό φορτίο, η ρητίνη τις στερεώνει σε θέση και η πλάκα αντιστέκεται στην κάμψη χωρίς να απορροφά σημαντική ποσότητα νερού. Αυτός ο συνδυασμός είναι σημαντικός σε περιοχές με υγρό σκυρόδεμα, σε χώρους πλύσης και σε υγρές αίθουσες θερμαντικής ωρίμανσης. Το κόντρα πλακέ μπορεί να διογκωθεί και να αποκολληθεί στα σημεία στερέωσης. Τα παλέτες από θερμοπλαστικό υλικό αντιστέκονται καλά στην υγρασία, αλλά μπορεί να παρουσιάσουν πλαστική παραμόρφωση (creep) υπό φόρτιση και θερμότητα. Το χάλυβας είναι ισχυρός και άκαμπτος, ωστόσο το βάρος και η διάβρωση παραμένουν πρακτικά προβλήματα. Το γυάλινο νήμα (fiberglass) βρίσκεται σε μια χρήσιμη ενδιάμεση θέση όταν η μηχανική διαμόρφωση αντιστοιχεί στη διαδρομή του φορτίου. Ο τύπος της ρητίνης, ο όγκος των ινών, ο έλεγχος της σκλήρυνσης και η σφράγιση των άκρων καθορίζουν ακόμα αν η πλάκα θα λειτουργήσει ορθά. Μια φθηνή επιφανειακή στρώση ή αδύναμα άκρα μπορούν να ακυρώσουν τα πλεονεκτήματα ενός καλού υλικού.
| Τύπος παλέτ | Απορρόφηση νερού | Ακαμψία κατά την εναλλασσόμενη υγρασία | Συνηθέστερη Μορφή Αποτυχίας | Τυπικό χρονικό πλαίσιο λειτουργίας* |
|---|---|---|---|---|
| Πλακέτο | διόγκωση πάχους 12% έως 18% | Μετρίως επιδείνωση | Αποκόλληση στρωμάτων και συνθλιβόμενα άκρα | 6 έως 18 μήνες |
| Θερμοπλαστική | Κάτω του 0,5% | Πλαστική παραμόρφωση (creep) υπό φόρτιση | Κάμψη και ρωγμές από κρούση | 2 έως 5 χρόνια |
| Φθινοπωρικό υλικό ενισχυμένο με γυαλικά ινώματα | Λιγότερο από 1% | Υψηλή διατήρηση | Θραύσματα στα άκρα και ρωγμές στη ρητίνη | 4 έως 8 χρόνια |
| Χάλυβας | Ουσιαστικά κανένα | Υψηλή διατήρηση | Διάβρωση | 8+ χρόνια |
*Κανονική χειριστικότητα εργοστασίου μπλοκ και καθαρή στήριξη· τα αποτελέσματα διαφέρουν.
Πώς η Διαδρομή Φόρτισης και η Απόσταση Στήριξης Καθορίζουν την Πραγματική Διάρκεια Ζωής
Μια παλέτα σπάνια αποτυγχάνει λόγω ενός μόνο φορτίου. Η κόπωση προκαλείται από επαναλαμβανόμενες μικρές παραμορφώσεις καθώς οι ρολέρ και οι βραχίονες μεταφοράς την ωθούν προς τα εμπρός. Εάν η απόσταση μεταξύ των σημείων στήριξης είναι υπερβολικά μεγάλη, η παλέτα κάμπτεται περισσότερο κατά τη διάρκεια κάθε πέρασμα, ενώ η ανώτερη επιφάνειά της ασκεί πίεση στις ακμές των μπλοκ. Οι μη συγχρονισμένες τραπέζια μεταφοράς δημιουργούν εντοπισμένα φορτία που συγκεντρώνουν την τάση στις γωνίες. Σε μια αναβάθμιση του 2021 σε εργοστάσιο σκυροδέματος στη νότια Κίνα, οι μηχανικοί διαπίστωσαν ρωγμές στις ακμές των παλετών μετά από μια τροποποίηση της ταινίας μεταφοράς, η οποία άλλαξε την απόσταση στήριξης κατά περίπου 80 mm. Η αιτία ήταν η διάταξη του εξοπλισμού, όχι οι παλέτες. Μετά την επανασυγχρονισμό των ρολέρ, την προσθήκη κεκλιμένων επιφανειών στα σημεία επαφής και την αφαίρεση αποξεστικών σωματιδίων από τη διαδρομή επιστροφής, ο ρυθμός ρωγμάτων μειώθηκε δραματικά. Η δοκιμή κάμψης ASTM D790 είναι χρήσιμη για τη σύγκριση υποψήφιων πλακών, αλλά η δοκιμαστική ράβδος δεν προσομοιώνει μια μολυσμένη διαδρομή επιστροφής ή έναν μη συγχρονισμένο ωθητή. Η αναθεώρηση του σχεδιασμού και οι μετρήσεις επιτόπου έχουν εξίσου μεγάλη σημασία.
Οι συνήθειες συντήρησης και χειρισμού που προσθέτουν χρόνια
Απλές συνήθειες επεκτείνουν τη διάρκεια ζωής περισσότερο από ό,τι περιμένουν οι περισσότεροι αγοραστές. 1. Ελέγχετε εβδομαδιαίως τις άκρες και αποσύρετε τις παλέτες με βαθιές ρωγμές προτού τα θραύσματα εισέλθουν στο μείγμα. 2. Διατηρείτε καθαρές τις διαδρομές επιστροφής, καθώς η σκόνη σκληρυμένου τσιμέντου λειτουργεί σαν χαρτί γυάλισμα στην επιφάνεια. 3. Αποθηκεύετε τις εφεδρικές παλέτες επίπεδα και σε σκιερό μέρος, όχι ανακλινόμενες στον ήλιο, όπου η θερμότητα και η υπεριώδης ακτινοβολία γηράσκουν τη ρητίνη. 4. Εκπαιδεύστε τους χειριστές ερπυστριών και φορτωτών να αποφεύγουν το σύρσιμο των παλετών σε σκυρόδεμα. 5. Καταγράφετε τα παρτίδα ανά προμηθευτή και ημερομηνία, ώστε μια κακή παρτίδα να απομονώνεται γρήγορα. Αυτά τα βήματα δεν είναι εντυπωσιακά, αλλά μετατρέπουν ένα καταναλωτικό αντικείμενο σε διαχειριζόμενο περιουσιακό στοιχείο. Μικρές επισκευές, όπως η σφράγιση μιας χτυπημένης άκρης προτού το νερό φτάσει στις ίνες, μπορούν να αποτρέψουν μια ελαφρά επισημείωση χειρισμού να εξελιχθεί σε διαπεραστική ρωγμή.
Πού ταιριάζουν οι παλέτες από ίνες γυαλιού και πού δεν ταιριάζουν
Οι παλέτες από γυάλινη ίνα είναι λογική επιλογή σε υγρά, απαιτητικά και επαναλαμβανόμενα περιβάλλοντα όπου η επίπεδη επιφάνεια και η διαστασιακή σταθερότητα είναι κρίσιμες. Δεν αποτελούν όμως καθολική λύση. Αιχμηρές κρούσεις από πεσμένα μπλοκ, σοβαρά χτυπήματα στις γωνίες και ανεπαρκώς υποστηριζόμενα ανοίγματα μπορούν να προκαλέσουν ζημιά ακόμη και σε καλά κατασκευασμένες πλάκες. Ορισμένες φθηνότερες ρητίνες μπορεί να αποχρωματίζονται («να γίνονται σκόνη») υπό έντονη υπεριώδη ακτινοβολία — συνήθως πρόκειται για αισθητικό πρόβλημα πριν από την επιδείνωση της δομικής ακεραιότητας. Σε θερμοκοιτίδες υψηλής θερμοκρασίας απαιτείται επανεξέταση της ρητίνης. Ένας προμηθευτής θα πρέπει να ερωτήσει για το βάρος των μπλοκ, την απόσταση των σημείων υποστήριξης, την ταχύτητα μεταφοράς, τη μέθοδο καθαρισμού και τις συνθήκες θερμοκατεργασίας προτού συνιστά μια συγκεκριμένη κατασκευή. Υπερβολικά ενισχυμένες παλέτες προσθέτουν βάρος και κόστος. Υποβελτιωμένες παλέτες ενδέχεται να αποτύχουν νωρίς. Η κατάλληλη ισορροπία προκύπτει από δεδομένα εφαρμογής, όχι από μια γενική σελίδα καταλόγου.
Επιλογή προμηθευτή που κατανοεί ολόκληρο το σύστημα παλέτας
Η αξιολόγηση των προμηθευτών πρέπει να υπερβαίνει τα δείγματα και τα φύλλα τιμών. Ρωτήστε πώς ελέγχεται η σύνθεση των ινών και της ρητίνης, πώς μετριούνται η επίπεδη επιφάνεια και η θέση των οπών, καθώς και πώς σφραγίζονται οι άκρες μετά τη μηχανική επεξεργασία. Τα συστήματα ακριβούς μηχανικής επεξεργασίας και δοκιμών διατηρούν τις ανοχές που εξασφαλίζουν την ομαλή λειτουργία των αυτοματοποιημένων γραμμών. Η YAODA, με έδρα τη νοτιοανατολική Σαντόνγκ, προσφέρει κλίμακα παραγωγής, τεχνικό προσωπικό και εμπειρία εξαγωγών σε έργα μηχανημάτων για παλέτες και μπλοκ, βοηθώντας έτσι να εξασφαλιστεί η αντιστοιχία του σχεδιασμού των παλετών με τη διάταξη του συστήματος χειρισμού. Ένας πρακτικός τελικός έλεγχος: ζητήστε ένα δοκιμαστικό παρτίδα, διεξάγετέ την από το πιο ρυπαρό τμήμα της διαδρομής επιστροφής και μετρήστε την παραμόρφωση μετά από επαναλαμβανόμενους κύκλους. Τα δεδομένα από το πεδίο αποκαλύπτουν περισσότερα από ένα λαμπερό φυλλάδιο.
Περιεχόμενα
- Γιατί η ανθεκτικότητα των παλετών πλινθοποιίας έχει μεγαλύτερη σημασία από την αρχική τιμή
- Τι προσθέτει η γυάλινη ίνα στην κατασκευή παλετών
- Πώς η Διαδρομή Φόρτισης και η Απόσταση Στήριξης Καθορίζουν την Πραγματική Διάρκεια Ζωής
- Οι συνήθειες συντήρησης και χειρισμού που προσθέτουν χρόνια
- Πού ταιριάζουν οι παλέτες από ίνες γυαλιού και πού δεν ταιριάζουν
- Επιλογή προμηθευτή που κατανοεί ολόκληρο το σύστημα παλέτας