
 EN



Warum der Rechnungspreis nur einen Teil der Geschichte erzählt
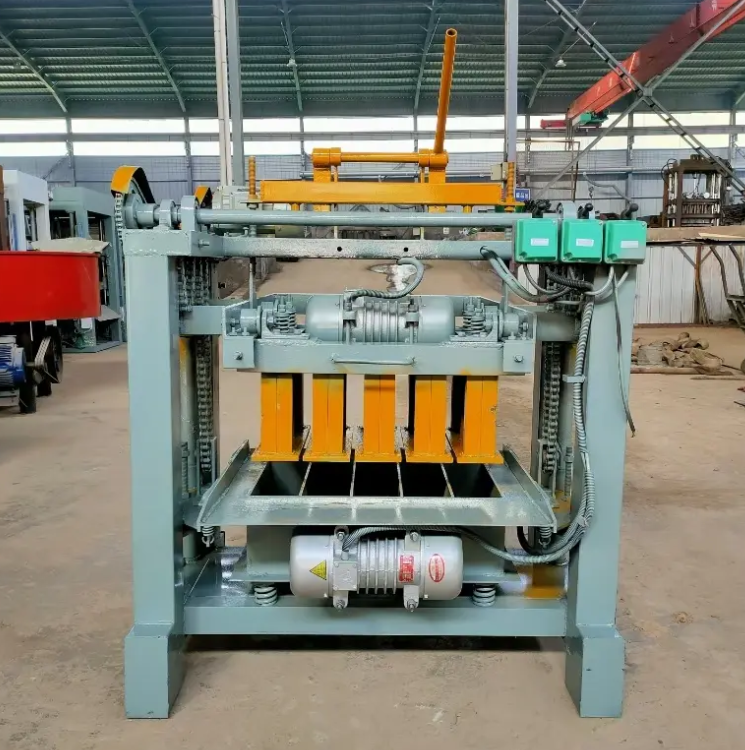
Eine halbautomatische Ziegelmaschine überzeugt oft durch die erste Zahl, die ein Käufer sieht. Das Angebot ist niedriger, die Installation einfacher, und der Schaltschrank benötigt nicht denselben Schutzgrad. Diese erste Zahl kann jedoch irreführend sein. Eine Maschine stellt einen fortlaufenden Kostenstrom dar – kein einmaliger Kauf. Arbeitskraft, Strom, Formen, Paletten, Ersatzteile und Ausfallzeiten ergeben sich sämtlich aus der getroffenen Entscheidung. Eine vollautomatische Betonsteinmaschine mag zwar höhere Anschaffungskosten verursachen, doch sie kann die erforderliche Anzahl an Mitarbeitern pro Schicht reduzieren und mehr Steine pro Stunde produzieren. Ob dieser Kompromiss sich lohnt, hängt von den lokalen Löhnen, der Qualität des Stroms, der Produktpalette und der tatsächlichen Anzahl der Schichten ab, die das Werk durchläuft.
Der Kostenvergleich wird erst dann aussagekräftig, wenn beide Maschinen über denselben Zeitraum, bei derselben Ausbringungsmenge und unter denselben Standortbedingungen bewertet werden.
Aufschlüsselung der Kostenkategorien, die tatsächlich zählen
Der Gerätepreis ist nur das Eintrittsticket. Mehrere weitere Kategorien verdienen eine eigene Position im Budget.
Installation und Fundamentarbeiten. Automatische Linien benötigen mehr Beton, mehr Ausgleichsarbeit und mehr Förderunterstützung.
Stromversorgung und -aufbereitung. Spannungsstabilisatoren, Transformatoren und Reinluftsysteme erhöhen die Kosten bei automatischen Anlagen.
Arbeitskräfte. Halbautomatische Maschinen benötigen mehr Bediener. Automatische Linien benötigen weniger, aber besser ausgebildete Techniker.
Wartung und Ersatzteile. SPS-Module, Sensoren und hydraulische Komponenten können teuer sein und lange Lieferzeiten aufweisen.
Formen und Paletten. Beide Maschinentypen benötigen Formen. Die Paletteanzahl hängt vom Aushärteraum und der Zykluszeit ab.
Aushärtung und Handhabung. Automatische Linien benötigen oft Stapler und Aushärtungsgestelle, um mitzuhalten.
Ein Budget, das nur die Maschine abdeckt, verfehlt die eigentlichen Kosten. Käufer, die das gesamte System planen, erleben weniger Überraschungen.
Arbeitskraft- und Stromvariablen, die die Zahlen beeinflussen
Die Arbeitskraft ist die größte Variable in den meisten Kostenmodellen. In einer Region mit niedrigen Löhnen kann eine halbautomatische Produktionslinie in drei Schichten mit einem Team betrieben werden, dessen Kosten geringer sind als der Verdienst eines einzigen qualifizierten Automatisierungstechnikers. In einer Region mit hohen Löhnen können die durch Automatisierung erzielten Personalkosteneinsparungen den höheren Anschaffungspreis innerhalb weniger Jahre rechtfertigen.
Auch die Netzqualität ist von entscheidender Bedeutung. Automatische Linien nutzen Sensoren und SPS-Systeme, die empfindlich auf Spannungsschwankungen reagieren. Ein Spannungsstabilisator hilft zwar, erhöht aber die Investitionskosten und den Wartungsaufwand. Halbautomatische Maschinen sind robuster: Sie können während Stromausfällen auch mit einem Generator betrieben werden, ohne dass der gesamte Produktionstag verloren geht.
ASTM C90 legt eine Mindest-Druckfestigkeit von 2.000 psi für tragfähige Betonsteinprodukte fest. Dieser Standard erinnert eindringlich daran, dass Kostensenkungen nicht auf Kosten der Mischqualität oder der Aushärtung gehen dürfen. Ein preisgünstiger Stein, der diesen Standard nicht erfüllt, ist keine echte Einsparung.
Eine Kostenübersicht mit vor Ort ermittelten Wertebereichen
Die folgende Tabelle verwendet typische Bereiche von Geräteanbietern und Feldberichten. Die tatsächlichen Zahlen variieren je nach Land, Formgröße, Schichtmodell und lokalen Servicekosten.
| Kostenkategorie | Halbautomatisch | Vollautomatisch | Hinweise |
|---|---|---|---|
| Gerätepreis | Niedriger | Höher | Variiert je nach Modell und Leistung |
| Bediener pro Schicht | 4 bis 8 | 1 bis 3 | Schulungsniveau unterscheidet sich |
| Leistungsanpassung | Mindestwert | Oft erforderlich | Stabilisatoren und gereinigte Luft |
| Wartungsfähigkeit | Grundlegende Mechanik | SPS und Sensorik | Lokale Unterstützung ist entscheidend |
| Kosten für Ersatzteile | Niedriger | Höher | Importlieferzeiten erhöhen das Risiko |
| Formen und Paletten | Ähnlich | Ähnlich | Palettenanzahl hängt von der Aushärtung ab |
| Raumanforderungen | Kleiner | Größer | Förderbänder und Stapler |
| Hochlaufzeit | Schneller | Langsamer | Automatische Anlagen benötigen Feinabstimmung |
Die rechte Spalte ist genauso wichtig wie die Zahlen. Ein niedrigerer Anlagenpreis kann durch höhere Arbeitskosten oder häufige Ausfallzeiten zunichtegemacht werden. Ein höherer Anlagenpreis kann durch konstante Ausbringung und geringeren Arbeitsaufwand pro Block gerechtfertigt sein.
Was ein kleiner Hersteller nach zwei Jahren gelernt hat
Ein Hersteller in Südasien begann mit einer halbautomatischen Betonsteinmaschine und ergänzte später eine vollautomatische Produktionslinie. Die halbautomatische Anlage lief zwei Jahre lang und stellte Hohlblöcke und Pflastersteine für lokale Abnehmer her. Um einen neuen Vertrag mit höherem Volumen zu erfüllen, entschieden sich die Eigentümer für die Investition in Automatisierung.
Die automatische Linie arbeitete bei trockenem Wetter gut. Während der Monsunzeit führten Spannungsschwankungen zu häufigen Stillständen. Ein Spannungsstabilisator half zwar, doch die Linie erforderte immer noch mehr Aufmerksamkeit als erwartet. Ersatzteile mussten importiert werden, wodurch sich die Wartezeit und damit die Kosten erhöhten. Die halbautomatische Maschine lief während derselben Stürme weiter und produzierte kleinere Chargen für Kunden, die schnelle Lieferungen benötigten.
Die Lehre war nicht, dass die Automatisierung gescheitert war. Die Lehre war vielmehr, dass die beiden Systeme unterschiedliche Aufgaben erfüllten. Die automatische Anlage verarbeitete Großaufträge. Die halbautomatische Einheit bot Flexibilität und diente als Backup. Die Eigentümer betrachten beide nun als Bestandteil derselben Kostenstrategie.
Abstimmung der Ausgaben auf Standortbedingungen und Support
Die geringsten Kosten pro Block sind nicht immer der niedrigste Kaufpreis. Entscheidend ist die Kombination aus Ausrüstung, Arbeitskraft, Stromversorgung, Wartung und Marktnachfrage, die zum Standort passt. Eine Anlage mit stabiler Stromversorgung und qualifizierten Technikern kann oft eine vollautomatische Linie rechtfertigen. Ein Betrieb mit instabiler Stromversorgung und kostengünstiger Arbeitskraft profitiert möglicherweise stärker von einer halbautomatischen Lösung. Keine dieser Entscheidungen ist endgültig. Viele Hersteller beginnen mit einer halbautomatischen Anlage und ergänzen sie schrittweise durch Automatisierung, sobald sich der Markt entwickelt.
YAODA stellt seit 1999 Blockherstellungsanlagen in einer 16.000 Quadratmeter großen Anlage im Südosten der Provinz Shandong her. Das Unternehmen beschäftigt über 300 Mitarbeitende, darunter 60 technische Experten, und exportiert nach Afrika, in den Nahen Osten, nach Zentralasien, Südostasien, nach Australien und in die Amerikas. Die Marke „Yaoda“ erfüllt nationale Standards; die Fertigung umfasst Präzisionsbearbeitung und Prüfsysteme. Für einen Hersteller, der die Kosten halbautomatischer und vollautomatischer Anlagen vergleicht, trägt diese integrierte Erfahrung dazu bei, die Berechnungen an der Realität der Produktion auszurichten.
Inhaltsverzeichnis
- Warum der Rechnungspreis nur einen Teil der Geschichte erzählt
- Aufschlüsselung der Kostenkategorien, die tatsächlich zählen
- Arbeitskraft- und Stromvariablen, die die Zahlen beeinflussen
- Eine Kostenübersicht mit vor Ort ermittelten Wertebereichen
- Was ein kleiner Hersteller nach zwei Jahren gelernt hat
- Abstimmung der Ausgaben auf Standortbedingungen und Support