
 EN



Hvorfor fakturaprisen bare forteller en del av historien
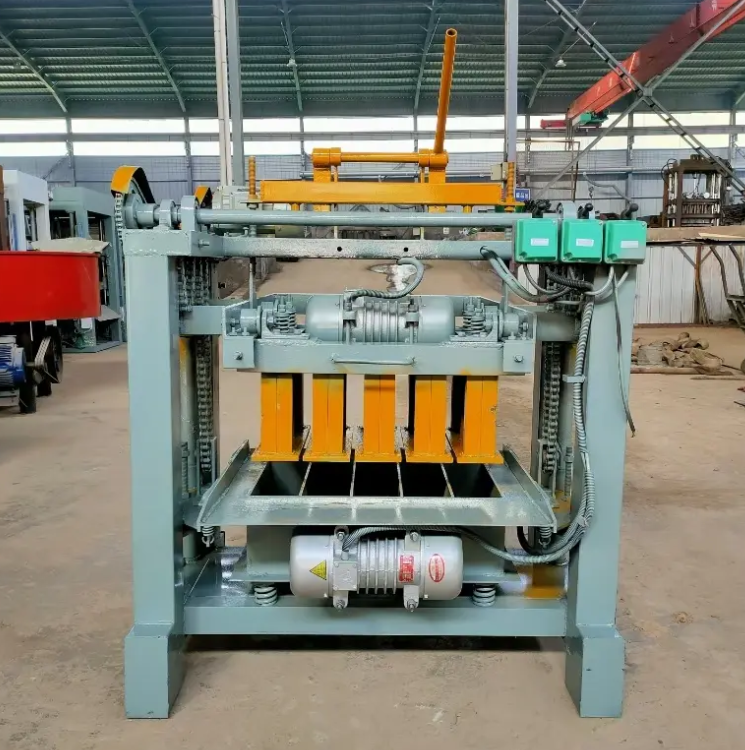
En halvautomatisk mursteinprodusentmaskin vinner ofte på det første tallet en kjøper ser. Tilbudet er lavere, installasjonen er enklere, og elektrisk panel trenger ikke samme nivå av beskyttelse. Det første tallet kan være missvisende. En maskin er en kostnadstrøm, ikke et engangskjøp. Arbeidskraft, strøm, former, pall, reservedeler og driftsstop kommer alle fra valget. En fullautomatisk betongblokkmaskin kan koste mer opprinnelig, men den kan redusere antallet personer som trengs per skift og produsere flere blokker per time. Om denne avveiningen lønner seg, avhenger av lokale lønnsnivåer, kvaliteten på strømforsyningen, produktmixen og hvor mange skift anlegget faktisk opererer.
Kostnadsammenligningen blir først nyttig når begge maskinene måles over samme periode, med samme produksjon, under identiske stedsbetingelser.
Gjennomgang av de kostnadskategoriene som faktisk teller
Utstyrsprisen er bare inngangsbilletten. Flere andre kategorier fortjener en linje i budsjettet.
Installasjon og grunnarbeid. Automatiske linjer krever mer betong, mer nivellering og mer transportbåndstøtte.
Strømforsyning og strømregulering. Spenningsstabilisatorer, transformatorer og renluftsystemer legger til kostnader ved automatiserte oppsett.
Arbeidskraft. Halvautomatiske maskiner krever flere operatører. Automatiske linjer krever færre, men de må være bedre utdannede teknikere.
Vedlikehold og reservedeler. PLC-moduler, sensorer og hydrauliske komponenter kan være dyre og ta lang tid å få inn.
Former og pall. Begge maskintypene trenger former. Antallet paller avhenger av herdetiden og herderommet.
Herding og håndtering. Automatiske linjer trenger ofte stabelmaskiner og herderakker for å holde tritt.
Et budsjett som dekker bare maskinen vil gå glipp av de reelle kostnadene. Kjøpere som planlegger for hele systemet får vanligvis færre overraskelser.
Arbeidskraft- og strømvariabler som påvirker tallene
Arbeidskraft er den største variabelen i de fleste kostnadsmodellene. I et område med lave lønnsnivåer kan en halvautomatisk linje kjøres i tre skift med et mannskap som koster mindre enn én fagkyndig automasjonstekniker. I et område med høye lønnsnivåer kan besparelsene på arbeidskraft fra automasjon rettferdiggjøre den høyere kjøpsprisen innen få år.
Strømkvaliteten er like viktig. Automatiske linjer er avhengige av sensorer og PLC-er som er følsomme for spenningsvariasjoner. En stabilisator hjelper, men legger til kapitalkostnader og vedlikeholdsbehov. Halvautomatiske maskiner er mer tolerante. De kan kjøres på en generator under strømavbrudd uten å miste hele produksjonsdagen.
ASTM C90 fastsetter en minimumsverdi for netto trykkfasthet på 2 000 psi for bærende betongmurstein. Denne standarden påminner nyttig om at kostnadsbesparelser ikke må komme på bekostning av blandingskvalitet eller herding. En billig murstein som ikke oppfyller standarden er ikke en god avtale.
En kostnadstabell med feltbaserte intervaller
Tabellen nedenfor bruker typiske rekkevidder fra utstyrsleverandører og feltmeldinger. De faktiske tallene varierer avhengig av land, støpeformstørrelse, skiftmønster og lokale servicekostnader.
| Kostnadskategori | Semi automatisk | Fullstendig automatisk | Merknader |
|---|---|---|---|
| Utstyrspris | Lavere | Høyere | Varierer etter modell og ytelse |
| Operatører per skift | 4 til 8 | 1 til 3 | Treningens nivå varierer |
| Strømregulering | Minimal | Ofte påkrevd | Stabilisatorer og ren luft |
| Vedlikeholdsferdighet | Grunnleggende mekanisk | PLC og sensorer | Lokal støtte er viktig |
| Kostnad for reservedeler | Lavere | Høyere | Importledetid øker risikoen |
| Støpeformer og pall | Lignende | Lignende | Antall paller avhenger av herdingstiden |
| Romkrav | Mindre | Større | Transportbånd og stabelmaskiner |
| Tid for økning av produksjon | Raskere | Saktere | Automatiserte linjer må justeres |
Den riktige kolonnen er like viktig som tallene. En lavere utstyrspris kan bli oppveid av høyere lønnskostnader eller hyppig driftsavbrudd. En høyere utstyrspris kan rettferdiggjøres av stabil produksjon og lavere arbeidskraft per blokk.
Hva en liten produsent lærte etter to år
En produsent i Sør-Asia startet med en halvautomatisk mursteinprodusent, og la senere til en fullt automatisk linje. Den halvautomatiske enheten kjørte i to år og produserte hulblokker og steinflater for lokale kjøpere. Eierne ønsket høyere volum for en ny kontrakt, så de investerte i automatisering.
Den automatiske linja fungerte bra i tørt vær. Under musonen førte spennings-svingninger til hyppige stopp. En stabilisator hjalp, men linja trengte likevel mer oppmerksomhet enn forventet. Reservedeler måtte importeres, og ventetiden økte kostnadene. Den halvautomatiske maskinen fortsatte å kjøre gjennom de samme stormene og produserte mindre partier for kunder som trengte rask leveranse.
Læren var ikke at automatiseringen mislyktes. Læren var at de to systemene hadde ulike roller. Den automatiske linja håndterte storpartiordrer. Den halvautomatiske enheten håndterte fleksibilitet og reserveløsning. Eierne behandler nå begge som en del av samme kostnadsstrategi.
Tilpasse utgiftene til stedets forhold og støtte
Den laveste kostnaden per blokk er ikke alltid den laveste kjøpsprisen. Det er kombinasjonen av utstyr, arbeidskraft, strøm, vedlikehold og markedsetterspørsel som passer til stedet. En fabrikk med stabil strømforsyning og dyktige teknikere kan ofte rettferdiggjøre en fullt automatisk linje. En plass med ustabil strømforsyning og rimelig arbeidskraft kan få mer verdi av en halvautomatisk oppsett. Ingen av valgene er permanente. Mange produsenter starter med halvautomatisk utstyr og legger til automatisering etter hvert som markedet vokser.
YAODA har produsert utstyr for fremstilling av betongblokker siden 1999 fra en fabrikk på 16 000 kvadratmeter i sørøstlige Shandong. Selskapet har over 300 ansatte, inkludert 60 tekniske eksperter, og eksporterer til Afrika, Midtøsten, Sentral-Asia, Sørøst-Asia, Australia og Amerika. Merkevaren «Yaoda» oppfyller nasjonale standarder, og produksjonsdriften omfatter presisjonsbearbeiding og testsystemer. For en produsent som sammenlikner kostnadene ved halvautomatiske og fulle automatiske løsninger, bidrar denne typen integrerte erfaringer til at tallene holder seg realistiske og basert på faktisk produksjon.
Innholdsfortegnelse
- Hvorfor fakturaprisen bare forteller en del av historien
- Gjennomgang av de kostnadskategoriene som faktisk teller
- Arbeidskraft- og strømvariabler som påvirker tallene
- En kostnadstabell med feltbaserte intervaller
- Hva en liten produsent lærte etter to år
- Tilpasse utgiftene til stedets forhold og støtte