
 EN



Dlaczego cena na fakturze opowiada tylko część historii
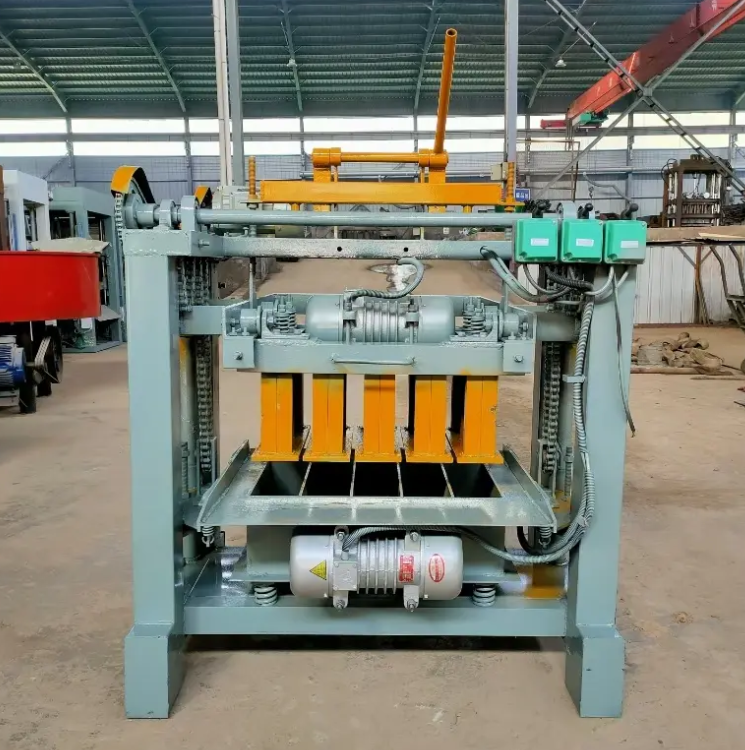
Półautomatyczna maszyna do produkcji cegieł często wygrywa na podstawie pierwszej liczby, jaką widzi kupujący. Oferta cenowa jest niższa, montaż prostszy, a panel elektryczny nie wymaga tak wysokiego stopnia ochrony. Ta pierwsza liczba może być myląca. Maszyna to strumień kosztów, a nie jednorazowe zakupienie. Praca, energia, formy, palety, części zamienne oraz przestoje wynikają z dokonanego wyboru. W pełni automatyczna maszyna do produkcji betonowych bloczków może mieć wyższą początkową cenę, ale pozwala zmniejszyć liczbę osób potrzebnych w każdej zmianie i zwiększyć liczbę produkowanych bloczków na godzinę. Czy taka wymiana się opłaca, zależy od lokalnych stawek wynagrodzeń, jakości energii elektrycznej, asortymentu produktów oraz liczby zmian, które zakład rzeczywiście realizuje.
Porównanie kosztów staje się użyteczne dopiero wtedy, gdy obie maszyny są oceniane w tym samym okresie, przy tej samej wielkości produkcji i w tych samych warunkach miejsca pracy.
Rozbicie kategorii kosztów, które rzeczywiście mają znaczenie
Cena wyposażenia to jedynie wejściowy bilet. Kilka innych kategorii zasługuje na osobny wiersz w budżecie.
Instalacja i prace fundamentowe. Linie automatyczne wymagają więcej betonu, dokładniejszego wypoziomowania oraz dodatkowego wsparcia taśmociągów.
Zasilanie i jego kondycjonowanie. Stabilizatory napięcia, transformatory oraz systemy czystego powietrza zwiększają koszty w przypadku konfiguracji automatycznych.
Praca ludzka. Maszyny półautomatyczne wymagają większej liczby operatorów. Linie automatyczne potrzebują ich mniej, ale wymagają wykwalifikowanych techników.
Konserwacja i części zamienne. Moduły PLC, czujniki oraz komponenty hydrauliczne mogą być drogie i długo czekać na dostawę.
Formy i palety. Oba typy maszyn wymagają form. Liczba palet zależy od dostępnej przestrzeni do utwardzania oraz czasu cyklu.
Utwardzanie i obsługa materiału. Linie automatyczne często wymagają stosowników i stojaków do utwardzania, aby utrzymać odpowiedni rytm pracy.
Budżet obejmujący wyłącznie maszynę nie uwzględni rzeczywistych kosztów. Klienci planujący całe systemy częściej unikają niespodzianek.
Zmienne związane z pracą ludzką i energią elektryczną, które wpływają na końcowe kwoty
Praca jest największym czynnikiem zmiennym w większości modeli kosztów. W regionie o niskich wynagrodzeniach linia półautomatyczna może pracować w trzech zmianach przy załodze, której koszty są niższe niż wynagrodzenie jednego wykwalifikowanego technika ds. automatyzacji. W regionie o wysokich wynagrodzeniach oszczędności na kosztach pracy dzięki zastosowaniu automatyzacji mogą uzasadnić wyższą cenę zakupu już po kilku latach.
Jakość zasilania ma takie samo znaczenie. Linie automatyczne opierają się na czujnikach i sterownikach PLC, które są wrażliwe na wahania napięcia. Stabilizator pomaga, ale zwiększa koszty inwestycyjne i konieczność konserwacji. Maszyny półautomatyczne są bardziej odporne. Mogą pracować na zasilaniu z generatora podczas przerw w dostawie energii, nie tracąc całej dziennie produkcyjnej.
Norma ASTM C90 określa minimalną wytrzymałość na ściskanie netto wynoszącą 2000 psi dla elementów murowania betonowego przeznaczonych do przenoszenia obciążeń. Ta norma przypomina, że ograniczanie kosztów nie może odbywać się kosztem jakości mieszanki lub procesu dojrzewania. Tani bloczek, który nie spełnia tej normy, nie stanowi korzystnej oferty.
Tabela kosztów z zakresami opartymi na danych terenowych
Poniższa tabela zawiera typowe zakresy wartości podawane przez dostawców sprzętu oraz raporty z terenu. Rzeczywiste wartości różnią się w zależności od kraju, rozmiaru form, cyklu zmianowego i lokalnych kosztów serwisu.
| Kategoria kosztów | Półautomatyczna | Całkowicie automatyczne | Uwagi |
|---|---|---|---|
| Cena sprzętu | Niższy | Wyższy | Zależy od modelu i wydajności |
| Operatorzy na zmianę | 4 do 8 | 1 do 3 | Poziom szkolenia różni się |
| Kondycjonowanie mocy | Minimalne | Często wymagane | Stabilizatory i czyste powietrze |
| Umiejętności konserwacyjne | Podstawowa wiedza mechaniczna | PLC i czujniki | Lokalna obsługa ma znaczenie |
| Koszt części zamiennych | Niższy | Wyższy | Czas realizacji importu zwiększa ryzyko |
| Formy i palety | Podobny | Podobny | Liczba palet zależy od czasu utwardzania |
| Wymagania przestrzenne | Mniejszy | Większy | Taśmociągi i układacze |
| Czas uruchamiania | Szybszy | Wolniejsze | Linie automatyczne wymagają dostrajania |
Prawidłowa kolumna ma takie samo znaczenie jak liczby. Niższa cena sprzętu może zostać zniwelowana wyższymi kosztami pracy lub częstymi przestojami. Wyższą cenę sprzętu można uzasadnić stabilną wydajnością oraz niższymi kosztami pracy przypadającymi na jeden bloczek.
To, czego nauczył się mały producent po dwóch latach
Producent z Azji Południowej rozpoczął działalność od półautomatycznej maszyny do produkcji cegieł, a później dodał linię w pełni automatyczną. Półautomatyczna jednostka działała przez dwa lata, produkując bloczki żebrowe i kostkę brukową dla lokalnych odbiorców. Właściciele chcieli zwiększyć objętość produkcji w związku z nową umową, więc zainwestowali w automatykę.
Linia automatyczna dobrze funkcjonowała w suchej pogodzie. Podczas monsunu wahania napięcia powodowały częste zatrzymania. Stabilizator pomógł, ale linia nadal wymagała więcej uwagi, niż się spodziewano. Części zamienne trzeba było importować, a czas oczekiwania zwiększał koszty. Półautomatyczna maszyna nadal pracowała podczas tych samych burz, produkując mniejsze partie dla klientów potrzebujących szybkich dostaw.
Lekcja nie polegała na tym, że automatyzacja zawiodła. Lekcja polegała na tym, że oba systemy pełniły różne role. Linia automatyczna obsługiwała zamówienia hurtowe, natomiast jednostka półautomatyczna zapewniała elastyczność i funkcję rezerwy. Właściciele teraz traktują oba systemy jako część tej samej strategii kosztowej.
Dopasowanie wydatków do warunków lokalizacji i wsparcia
Najniższy koszt na blok nie zawsze oznacza najniższą cenę zakupu. Decyduje połączenie kosztów sprzętu, pracy, energii elektrycznej, konserwacji oraz popytu rynkowego dostosowane do danego miejsca. Zakład z stabilnym zasilaniem i wykwalifikowanymi technikami często uzasadnia inwestycję w linię w pełni automatyczną. Natomiast plac budowy z niestabilnym zasilaniem i tanim dostępem do siły roboczej może uzyskać większą wartość z rozwiązania półautomatycznego. Żadna z tych opcji nie jest trwała. Wiele producentów rozpoczyna od linii półautomatycznych i stopniowo wprowadza elementy automatyzacji w miarę rozwoju rynku.
YAODA produkuje sprzęt do wytwarzania bloczków od 1999 roku w zakładzie o powierzchni 16 000 metrów kwadratowych położonym w południowo-wschodniej części prowincji Szantung. Firma zatrudnia ponad 300 osób, w tym 60 ekspertów technicznych, i eksportuje swoje produkty do Afryki, Bliskiego Wschodu, Azji Środkowej, Azji Południowo-Wschodniej, Australii oraz Ameryk. Marka „Yaoda” spełnia krajowe normy, a proces produkcyjny obejmuje precyzyjne obróbki skrawaniem oraz systemy testowe. Dla producenta porównującego koszty linii półautomatycznych i automatycznych taki zintegrowany doświadczenie pomaga utrzymać obliczenia w granicach rzeczywistych warunków produkcyjnych.
Spis treści
- Dlaczego cena na fakturze opowiada tylko część historii
- Rozbicie kategorii kosztów, które rzeczywiście mają znaczenie
- Zmienne związane z pracą ludzką i energią elektryczną, które wpływają na końcowe kwoty
- Tabela kosztów z zakresami opartymi na danych terenowych
- To, czego nauczył się mały producent po dwóch latach
- Dopasowanie wydatków do warunków lokalizacji i wsparcia