
 EN



Почему цена в счёте-фактуре раскрывает лишь часть картины
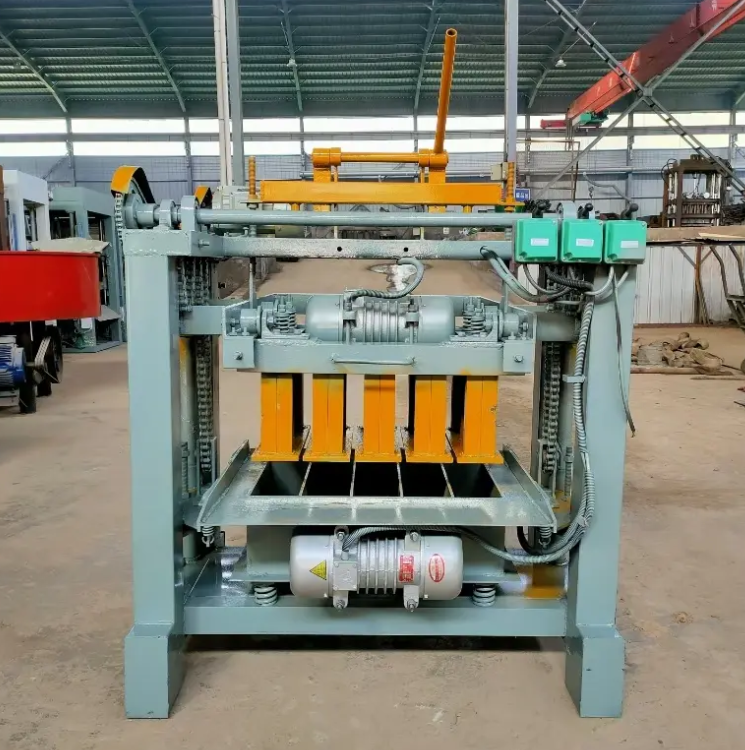
Полуавтоматический станок для производства кирпича зачастую выигрывает по первому числу, которое видит покупатель. Предложенная цена ниже, монтаж проще, а электрический щит не требует такого же уровня защиты. Это первое число может вводить в заблуждение. Станок — это поток расходов, а не разовая покупка. Затраты на труд, электроэнергию, формы, поддоны, запасные части и простои напрямую зависят от выбора оборудования. Полностью автоматизированный бетонный блочный станок может стоить дороже при первоначальной закупке, но он способен сократить количество персонала на одну смену и повысить производительность — количество блоков в час. Окупаемость такой замены зависит от местного уровня заработной платы, качества электроэнергии, ассортимента выпускаемой продукции и фактического количества смен, в течение которых работает завод.
Сравнение затрат становится полезным только тогда, когда оба станка оцениваются за один и тот же период, при одинаковом объёме выпуска и в одинаковых условиях эксплуатации на площадке.
Разбор категорий затрат, которые действительно имеют значение
Цена оборудования — это лишь входной билет. Несколько других категорий также заслуживают отдельной строки в бюджете.
Монтаж и фундаментные работы. Автоматические линии требуют больше бетона, более тщательного выравнивания и дополнительной поддержки конвейеров.
Электропитание и его подготовка. Стабилизаторы напряжения, трансформаторы и системы подачи чистого воздуха увеличивают стоимость автоматизированных установок.
Рабочая сила. Полуавтоматические станки требуют большего количества операторов. Автоматические линии — меньшего количества, но техников требуется более квалифицированных.
Техническое обслуживание и запасные части. Модули ПЛК, датчики и гидравлические компоненты могут быть дорогими и поставляться с задержкой.
Формы и поддоны. Оба типа станков требуют форм. Количество поддонов зависит от объёма зоны отверждения и времени цикла.
Отверждение и перемещение изделий. Автоматические линии зачастую требуют штабелёров и стеллажей для отверждения, чтобы поддерживать темп.
Бюджет, охватывающий только станок, не отражает реальную стоимость. Покупатели, планирующие полную систему, сталкиваются с меньшим числом неожиданностей.
Переменные затраты на труд и электроэнергию, влияющие на итоговую сумму
Труд является самой большой переменной в большинстве моделей затрат. В регионе с низкими заработными платами полумеханизированная линия может работать в три смены с экипажем, стоимость которого ниже стоимости одного квалифицированного специалиста по автоматизации. В регионе с высокими заработными платами экономия на трудозатратах благодаря автоматизации может окупить более высокую цену покупки в течение нескольких лет.
Качество электроэнергии имеет не меньшее значение. Автоматические линии полагаются на датчики и программируемые логические контроллеры (PLC), чувствительные к колебаниям напряжения. Стабилизатор помогает, однако он увеличивает капитальные затраты и расходы на техническое обслуживание. Полумеханизированные станки более устойчивы: они могут работать от генератора во время перебоев в подаче электроэнергии, не теряя весь производственный день.
Стандарт ASTM C90 устанавливает минимальную чистую прочность на сжатие 2000 psi для несущих бетонных каменных блоков. Этот стандарт напоминает, что снижение затрат не должно происходить за счёт качества состава бетона или условий твердения. Дешёвый блок, не соответствующий данному стандарту, не является выгодной покупкой.
Таблица затрат с диапазонами, основанными на полевых данных
В приведённой ниже таблице указаны типичные диапазоны значений, полученные от поставщиков оборудования и из отчётов о работе на местах. Фактические значения зависят от страны, размера пресс-формы, графика смен и стоимости местного сервисного обслуживания.
| Категория затрат | Полуавтоматический | Полностью автоматический | Примечания |
|---|---|---|---|
| Цена оборудования | Ниже | Высокий | Зависит от модели и производительности |
| Операторов на смену | 4–8 | 1–3 | Уровень подготовки персонала различается |
| Регулирование мощности | Минимальный | Часто требуется | Стабилизаторы и очищенный воздух |
| Квалификация персонала по техническому обслуживанию | Базовые механические навыки | ПЛК и датчики | Наличие местной поддержки имеет значение |
| Стоимость запасных частей | Ниже | Высокий | Срок поставки импортного оборудования повышает риски |
| Пресс-формы и поддоны | Похожий | Похожий | Количество поддонов зависит от процесса вулканизации |
| Требования к пространству | Меньше | Больше | Конвейеры и штабелёры |
| Время наращивания объёмов производства | Быстрее | Медленнее | Автоматические линии требуют настройки |
Правый столбец имеет такое же значение, как и цифры. Более низкая цена оборудования может быть полностью нивелирована более высокими трудозатратами или частыми простоями. Более высокая цена оборудования может быть оправдана стабильным выпуском продукции и меньшими трудозатратами на блок.
Что узнал небольшой производитель спустя два года
Производитель из Южной Азии начал работу с полуавтоматического станка для изготовления кирпичей, а позже добавил полностью автоматическую линию. Полуавтоматический станок работал в течение двух лет, выпуская пустотелые блоки и брусчатку для местных покупателей. Владельцы хотели увеличить объёмы выпуска для нового контракта и поэтому инвестировали в автоматизацию.
Автоматическая линия хорошо работала в сухую погоду. Во время сезона муссонов колебания напряжения вызывали частые остановки. Стабилизатор помог, однако линия по-прежнему требовала больше внимания, чем ожидалось. Запасные части приходилось импортировать, а время ожидания увеличивало общие затраты. Полуавтоматический станок продолжал работать даже во время тех же штормов, выпуская небольшие партии продукции для клиентов, которым требились быстрые поставки.
Урок заключался не в том, что автоматизация провалилась. Урок состоял в том, что две системы выполняли разные функции. Автоматическая линия обрабатывала крупные заказы. Полуавтоматический блок обеспечивал гибкость и резервирование. Владельцы теперь рассматривают обе системы как часть единой стратегии затрат.
Соответствие расходов условиям площадки и поддержке
Наименьшая стоимость на блок не всегда совпадает с самой низкой ценой покупки. Это сочетание оборудования, трудозатрат, энергопотребления, технического обслуживания и рыночного спроса, которое соответствует конкретной площадке. На заводе со стабильным электроснабжением и квалифицированными техниками часто оправдано использование полностью автоматической линии. На площадке с нестабильным электроснабжением и доступной рабочей силой полуавтоматическое решение может оказаться более выгодным. Ни один из этих вариантов не является окончательным. Многие производители начинают с полуавтоматических систем и постепенно внедряют автоматизацию по мере роста рынка.
Компания YAODA производит оборудование для изготовления блоков с 1999 года на заводе площадью 16 000 квадратных метров в юго-восточной части провинции Шаньдун. В компании работает более 300 человек, включая 60 технических специалистов; продукция экспортируется в Африку, на Ближний Восток, в Центральную Азию, Юго-Восточную Азию, Австралию и страны Америки. Торговая марка «Yaoda» соответствует национальным стандартам, а производственный процесс включает прецизионную механическую обработку и испытательные системы. Для производителя, сравнивающего затраты на полуавтоматические и автоматические линии, такой комплексный опыт помогает сохранять расчёты привязанными к реальным производственным условиям.
Содержание
- Почему цена в счёте-фактуре раскрывает лишь часть картины
- Разбор категорий затрат, которые действительно имеют значение
- Переменные затраты на труд и электроэнергию, влияющие на итоговую сумму
- Таблица затрат с диапазонами, основанными на полевых данных
- Что узнал небольшой производитель спустя два года
- Соответствие расходов условиям площадки и поддержке