
 EN



Den virkelige forskjellen mellom semiautomatiske og automatiske linjer
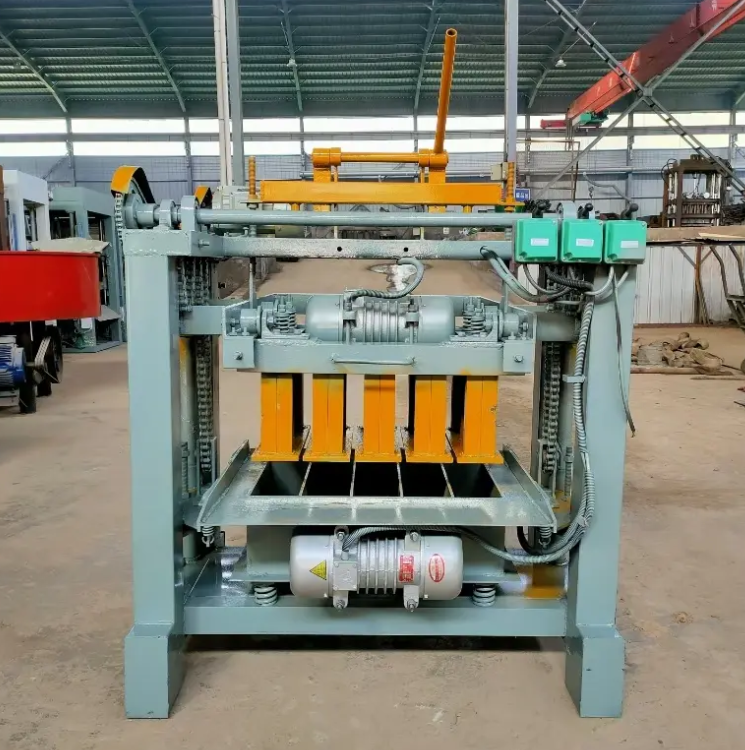
Valget mellan en semiautomatisk mursteinmaskin og en fullautomatisk linje presenteres ofte som en enkel teknologisk oppgradering. Denne framstillingen går glipp av poenget. Den virkelige forskjellen ligger i hvor menneskelig vurdering inngår i produksjonsprosessen. På en semiautomatisk maskin er det fortsatt mennesker som fyller inn paller, styrer blandingstilførselen og kontrollerer takten. På en automatisk linje utføres disse oppgavene av transportbånd, sensorer og PLC-logikk. Ingen av tilnærmingene er per se bedre. Begge flytter byrden fra arbeidskraft til kapital, og fra operatorkompetanse til vedlikeholds-kompetanse.
En fabrikk med billig arbeidskraft og ustabil strømforsyning kan ha problemer med en fullt automatisk linje. En anlegg med stabil strømforsyning og et kompetent vedlikeholdsteam kan oppdage at automatisering lønner seg. Beslutningen bør starte med stedets forhold, ikke med en brosjyre.
Hva som endrer seg på produksjonsgulvet
Når man går gjennom en halvautomatisk oppsett, er tempoet synlig. Operatører flytter pallutter, overvåker formen og justerer tilførselen manuelt. Maskinen utfører den tunge komprimeringen og vibrasjonen, men mannskapet bestemmer tempoet. Dette tempoet kan variere når skift skifter eller når et nytt produkt introduseres.
På en fullt automatisk linje settes tempoet av kontrollsystemet. Blokker beveger seg fra blanderen til formen og videre til herdeområdet med minimal berøring. Kompromisset er følsomhet. En sensortilstand, en feilplassert pallutt eller et trykkfall i luftforsyningen kan stanse syklusen. Automatiske linjer belønner stabile innganger og straffer variasjon. Halvautomatiske linjer absorberer mer variasjon, men de avhenger av disiplinerte mannskaper.
Kostnad, arbeidskraft og produksjonskapasitet sammenlignet
Tabellen nedenfor bruker typiske områder fra utstyrsleverandører og feltmeldinger. Faktiske tall varierer med formstørrelse, blandingsdesign og herdingpraksis.
| Faktor | Semi automatisk | Fullstendig automatisk |
|---|---|---|
| Førsteinvestering | Lavere | Høyere |
| Operatører per skift | 4 til 8 | 1 til 3 |
| Utgangsområde | Moderat | Høy |
| Produktomstilling | Raskere | Innstillingsintensiv |
| Kvalitet for kraft | Mer tolererende | Følsom |
| Vedlikeholdsferdighet | Grunnleggende mekanisk | PLC og sensorer |
| Romkrav | Mindre | Større |
| Beste valg | Liten til mellomstor anleggsplass | Anlegg med høy produksjonskapasitet |
Arbeidsbesparelsene på en fullt automatisk linje er reelle, men de medfører nye kostnader. Teknikere må utdannes. Lagerbeholdningen av reservedeler øker. Strømtilpasningsutstyr kan være nødvendig. En halvautomatisk maskin koster ofte mindre å drive i områder der teknisk støtte er begrenset.
Et eksempel fra et anlegg som gjorde overgangen
En produsent i Sør-Asia startet med en halvautomatisk mursteinprodusjonsmaskin og la senere til en fullt automatisk linje. Den halvautomatiske enheten hadde vært i drift i to år og produserte hulblokker og paver til lokale kjøpere. Eierne ønsket større volum for en ny kontrakt.
Den automatiske linjen fungerte godt i tørt vær. Under musonen førte spennings-svingninger til hyppige stopp. En spenningsstabilisator hjalp, men linjen trengte fortsatt mer oppmerksomhet enn forventet. Den halvautomatiske maskinen fortsatte å kjøre gjennom de samme stormene og produserte mindre partier for kunder som trengte rask levering. Læren var ikke at automatiseringen mislyktes. Læren var at de to systemene tjente ulike roller. Den automatiske linjen håndterte store ordre, mens den halvautomatiske enheten sikret fleksibilitet og reserveløsning.
Anlegget kjører nå begge systemene. Eierne betrakter den halvautomatiske maskinen som en strategisk ressurs, ikke som en midlertidig løsning som skal forkastes.
Tilpasse automatiseringsnivået til stedets forhold
Før du velger, kan det være til hjelp å sjekke noen praktiske punkter.
Strømkvalitet. Automatiske linjer krever stabil spenning og ren luft. Generatorer og spenningsstabilisatorer øker kostnadene.
Arbeidskrafttilbud. Halvautomatiske maskiner krever flere arbeidskrefter, men disse kan trenes på stedet.
Vedlikeholdsferdigheter. Feilsøking på PLC-er er annerledes enn utskifting av et lager.
Plass. Automatiske linjer trenger plass til transportbånd, stabelmaskiner og herdestativer.
Produktmiks. Hyppige omstillingsturer favoriserer halvautomatiske oppsett.
ASTM C90 fastsetter en minimumsverdi for netto trykkfasthet på 2 000 psi for bærende betongmurstein. Denne standarden er viktig, fordi ingen maskin – verken automatisk eller halvautomatisk – kan kompensere for en svak blanding eller dårlig herding. Maskinen former steinen. Blandingen og herdingen avgjør om den oppfyller kravene.
Leverandørstøtte og langsiktig egnethet
Det rette automatiseringsnivået er det som passer til anlegget, besetningen og markedet. En leverandør som produserer begge typer maskiner kan gi en realistisk vurdering av kompromissene. YAODA har produsert betongblokkutstyr siden 1999 fra et anlegg på 16 000 kvadratmeter i sørøstlige Shandong. Selskapet har over 300 ansatte, inkludert 60 tekniske eksperter, og eksporterer til Afrika, Midtøsten, Sentral-Asia, Sørøst-Asia, Australia og Amerika. Merkevaren «Yaoda» oppfyller nasjonale standarder, og produksjonsanlegget omfatter presisjonsmaskinering og testsystemer. For en produsent som vurderer halvautomatisk mot fullautomatisk utstyr, hjelper denne typen integrert erfaring til å holde beslutningen praktisk.
Innholdsfortegnelse
- Den virkelige forskjellen mellom semiautomatiske og automatiske linjer
- Hva som endrer seg på produksjonsgulvet
- Kostnad, arbeidskraft og produksjonskapasitet sammenlignet
- Et eksempel fra et anlegg som gjorde overgangen
- Tilpasse automatiseringsnivået til stedets forhold
- Leverandørstøtte og langsiktig egnethet