
 EN



Реальное различие между полуавтоматическими и автоматическими линиями
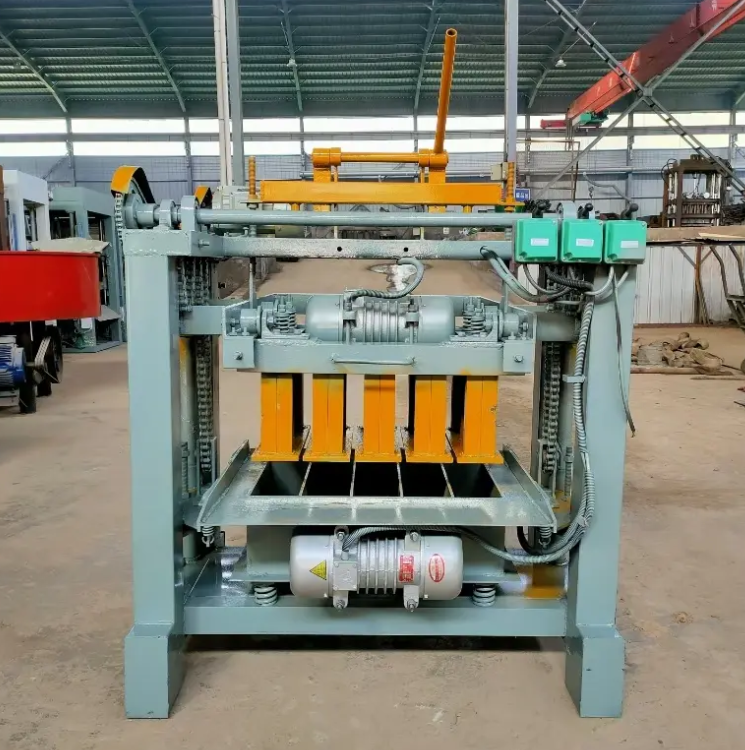
Выбор между полуавтоматическим станком для производства кирпича и полностью автоматизированной линией зачастую подаётся как простой технологический переход на следующий уровень. Такой подход упускает суть. Реальное различие заключается в том, на каком этапе производственного цикла применяется человеческое суждение. На полуавтоматическом станке операторы по-прежнему загружают поддоны, регулируют подачу смеси и задают темп работы. На автоматической линии эти задачи выполняют конвейеры, датчики и логика программируемого логического контроллера (PLC). Ни один из этих подходов не является принципиально предпочтительным. Каждый переносит нагрузку — от трудозатрат на капитальные вложения и от квалификации операторов на квалификацию специалистов по техническому обслуживанию.
На площадке с дешевой рабочей силой и нестабильным электропитанием может возникнуть трудность с эксплуатацией полностью автоматической линии. На заводе с надёжным электроснабжением и квалифицированной службой технического обслуживания автоматизация, напротив, может окупиться. Решение следует принимать, исходя из условий площадки, а не из рекламного буклета.
Какие изменения происходят на производственной площадке
При обходе полуавтоматической установки темп работы виден невооружённым глазом. Операторы перемещают поддоны, следят за формой и вручную корректируют подачу материала. Машина выполняет основное уплотнение и вибрацию, однако темп задаёт персонал. Этот темп может меняться при смене смен или при запуске новой продукции.
На полностью автоматической линии темп задаётся системой управления. Блоки перемещаются от смесителя к форме и далее в зону твердения с минимальным ручным вмешательством. Компромисс заключается в чувствительности: сбой датчика, неправильное положение поддона или падение давления воздуха могут остановить цикл. Автоматические линии требуют стабильных входных параметров и плохо переносят отклонения. Полуавтоматические линии более устойчивы к отклонениям, однако их эффективность зависит от дисциплинированности персонала.
Сравнение затрат, трудозатрат и производительности
В приведённой ниже таблице указаны типичные диапазоны, полученные от поставщиков оборудования и из отчётов с объектов. Фактические значения зависят от размера формы, состава бетонной смеси и применяемых методов твердения.
| Фактор | Полуавтоматический | Полностью автоматический |
|---|---|---|
| Первоначальные инвестиции | Ниже | Высокий |
| Операторов на смену | 4–8 | 1–3 |
| Диапазон выхода | Умеренный | Высокий |
| Смена продукта | Быстрее | Требует интенсивной настройки |
| Качество питания | Более устойчиво | Чувствительный |
| Квалификация персонала по техническому обслуживанию | Базовые механические навыки | ПЛК и датчики |
| Требования к пространству | Меньше | Больше |
| Оптимальное соответствие | Малый или средний завод | Завод высокой мощности |
Экономия рабочей силы на полностью автоматической линии является реальной, однако она сопряжена с новыми расходами. Технический персонал требует обучения. Запасы запасных частей увеличиваются. Может потребоваться оборудование для стабилизации электропитания. Полуавтоматическая машина зачастую обходится дешевле в эксплуатации в регионах с ограниченной технической поддержкой.
Пример завода, осуществившего переход
Производитель из Южной Азии начал работу с полуавтоматического станка для производства кирпича, а позже добавил полностью автоматическую линию. Полуавтоматический станок работал уже два года, выпуская пустотелые блоки и тротуарную плитку для местных заказчиков. Владельцы стремились увеличить объёмы выпуска в рамках нового контракта.
Автоматическая линия работала хорошо в сухую погоду. Во время муссонов колебания напряжения вызывали частые остановки. Стабилизатор напряжения помог, однако линии по-прежнему требовалось больше внимания, чем ожидалось. Полуавтоматический станок продолжал работать даже во время тех же штормов, выпуская небольшие партии для клиентов, которым требились срочные поставки. Вывод заключался не в том, что автоматизация провалилась. Вывод состоял в том, что две системы выполняли разные функции. Автоматическая линия обрабатывала крупные заказы. Полуавтоматическая установка обеспечивала гибкость и резервирование.
Сейчас на этом заводе работают обе системы. Владельцы рассматривают полуавтоматический станок как стратегический актив, а не как промежуточный этап, подлежащий списанию.
Соответствие уровня автоматизации условиям площадки
Прежде чем выбирать, полезно проверить несколько практических моментов.
Качество электропитания. Автоматические линии требуют стабильного напряжения и чистого воздуха. Использование генераторов и стабилизаторов увеличивает затраты.
Доступность рабочей силы. Для работы полуавтоматических станков требуется больше персонала, однако таких сотрудников можно обучать прямо на месте.
Навыки технического обслуживания. Устранение неисправностей ПЛК отличается от замены подшипника.
Пространство. Автоматические линии требуют места для конвейеров, штабелёров и стеллажей для твердения.
Ассортимент продукции. Частая смена изделий предпочтительнее при полуматоматических установках.
Стандарт ASTM C90 устанавливает минимальную чистую прочность на сжатие 2000 psi для несущих бетонных каменных блоков. Этот стандарт имеет значение, поскольку ни одна машина — автоматическая или полуматоматическая — не может компенсировать слабый состав смеси или плохое твердение. Машина формирует блок. Состав смеси и режим твердения определяют соответствие изделия требованиям стандарта.
Поддержка поставщика и долгосрочная совместимость
Правильный уровень автоматизации — это тот, который соответствует конкретному объекту, составу бригады и рынку. Поставщик, выпускающий оба типа оборудования, может предложить объективную оценку компромиссов. Компания YAODA производит оборудование для изготовления блоков с 1999 года на заводе площадью 16 000 квадратных метров в юго-восточной части провинции Шаньдун. В штате компании более 300 человек, включая 60 технических специалистов; продукция экспортируется в Африку, Ближний Восток, Центральную Азию, Юго-Восточную Азию, Австралию и страны Америки. Торговая марка «Yaoda» соответствует национальным стандартам, а производственный процесс включает прецизионную механическую обработку и испытательные системы. Для производителя, взвешивающего преимущества полуавтоматического и полностью автоматического оборудования, такой комплексный опыт помогает принять практичное решение.
Содержание
- Реальное различие между полуавтоматическими и автоматическими линиями
- Какие изменения происходят на производственной площадке
- Сравнение затрат, трудозатрат и производительности
- Пример завода, осуществившего переход
- Соответствие уровня автоматизации условиям площадки
- Поддержка поставщика и долгосрочная совместимость