
 EN



Τι αλλάζει πραγματικά η ημιαυτοματοποίηση στην παραγωγική γραμμή
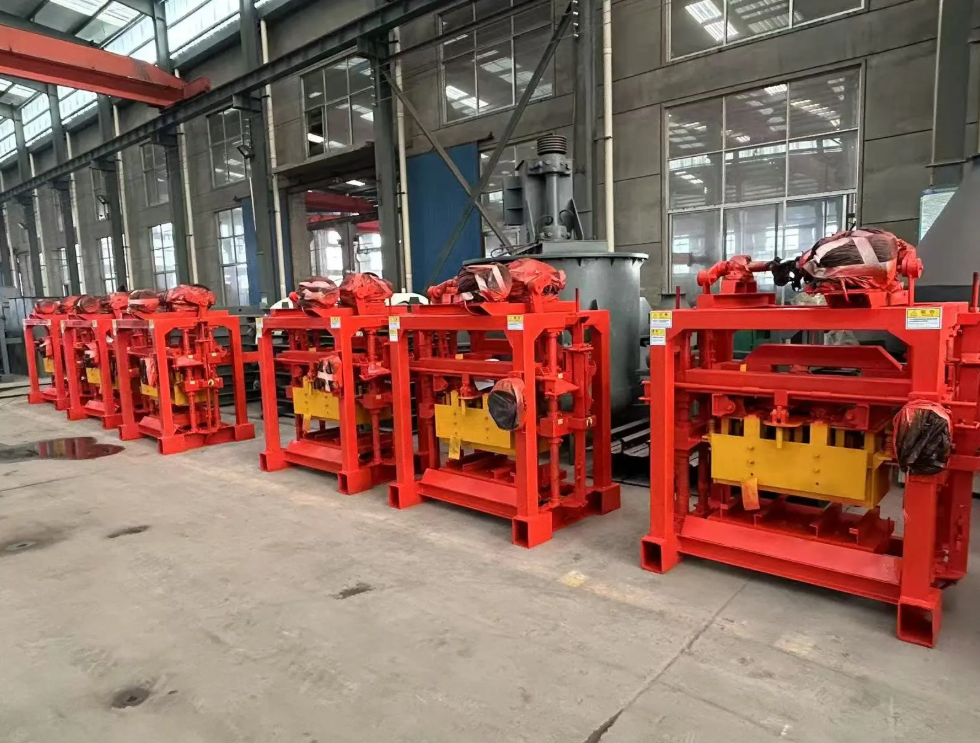
Μια ημιαυτόματη μηχανή κατασκευής τούβλων βρίσκεται μεταξύ της χειροκίνητης διαμόρφωσης και μιας πλήρως αυτοματοποιημένης γραμμής, και αυτή η ενδιάμεση θέση συχνά παρερμηνεύεται. Η μηχανή αναλαμβάνει την ανάμειξη, την τροφοδοσία, την εναλλασσόμενη δόνηση και τη συμπίεση, ενώ οι άνθρωποι εξακολουθούν να καθοδηγούν τις παλέτες, να ελέγχουν τη ροή της μίγματος και να διαχειρίζονται τη μετάβαση μεταξύ των παρτίδων. Η παραγωγικότητα βελτιώνεται όχι επειδή η μηχανή λειτουργεί γρηγορότερα σε μια προσφορά, αλλά επειδή τα επαναλαμβανόμενα βήματα που απαιτούν φυσική δύναμη γίνονται συνεκτικά. Μια ομάδα που πριν ξόδευε ολόκληρο το βάρδια σκαπουλάροντας και χτυπώντας μπορεί τώρα να επικεντρωθεί σε ελέγχους ποιότητας και σε αλλαγές παρτίδων. Η εγκατάσταση απαιτεί ακόμα έναν εκπαιδευμένο χειριστή, και ο ρυθμός εξαρτάται από το πόσο καλά συνεργάζονται η ομάδα και η μηχανή. Αυτό είναι ο ειλικρινής συμβιβασμός, και είναι επίσης εκεί που βρίσκονται τα οφέλη.
Ο χειριστής γίνεται το σημείο ελέγχου, όχι η πηγή ισχύος
Με μια ημιαυτόματη μηχανή πλακών, ο χειριστής καθορίζει το ρυθμό. Το πίνακας ελέγχου διαχειρίζεται τον χρόνο κύκλου, την ταλάντωση και τη θέση της καλούπας, αλλά ο χειριστής παρακολουθεί τη συνοχή του μείγματος, τη στοίχιση των παλετών και την απελευθέρωση των πλακών. Αυτή η βάρδια έχει σημασία. Ένας κουρασμένος χειριστής σε μια χειροκίνητη διάταξη μπορεί να παράγει ανομοιόμορφη συμπίεση σε ολόκληρη τη βάρδια. Μια ημιαυτόματη διάταξη εξασφαλίζει τον ίδιο κύκλο συμπίεσης σε κάθε παρτίδα, εφόσον το μείγμα και η τροφοδοσία παλετών παραμένουν εντός των καθορισμένων ορίων. Η μηχανή δεν εξαλείφει την κρίση. Εξαλείφει το φυσικό φορτίο που οδηγεί στη μείωση της κρίσης προς το τέλος της βάρδιας. Η εκπαίδευση πρέπει να καλύπτει την υγρασία του μείγματος, την κατάσταση των παλετών και τις εκτάκτους ανάγκες διακοπής. Μια μηχανή με καλά προστατευτικά μέτρα και σαφείς ελεγκτικούς μοχλούς βοηθά τον χειριστή να παραμένει προσεκτικός, αντί να αγωνίζεται με τον εξοπλισμό.
Από πού προέρχονται οι μειώσεις του χρόνου κύκλου σε μια πραγματική εγκατάσταση
Οι κέρδη στον χρόνο κύκλου προέρχονται συνήθως από τρεις πηγές: 1. Η σταθερή δόνηση και πίεση μειώνουν την ανάγκη επανεργασίας και χειροκίνητης ολοκλήρωσης. 2. Η βελτιωμένη διαχείριση παλετών μειώνει τον χρόνο που χάνεται λόγω μη σωστά ευθυγραμμισμένων πλακών και εμπλοκών στα σημεία μεταφοράς. 3. Οι διαδικασίες αλλαγής βελτιώνονται όταν το σύστημα ελέγχου αποθηκεύει τις ρυθμίσεις καλουπιών και κύκλων. Αυτά τα κέρδη είναι πραγματικά, αλλά δεν επιτυγχάνονται αυτόματα. Ένα εργοστάσιο που χρησιμοποιεί υγρό, μεταβλητό μείγμα θα παράγει ακόμα ανομοιόμορφα μπλοκ. Ένα εργοστάσιο που αγνοεί την επίπεδη επιφάνεια των παλετών θα συνεχίσει να αντιμετωπίζει προβλήματα κόλλησης και ζημιάς στις άκρες. Το πρότυπο ASTM C90 καθορίζει διαστασιακές και αντοχής απαιτήσεις για φέροντες τούβλους από σκυρόδεμα, και αυτές οι απαιτήσεις είναι ευκολότερο να ικανοποιηθούν όταν ο κύκλος παραγωγής είναι επαναλήψιμος. Το πρότυπο δεν εγγυάται αυξημένη παραγωγικότητα. Προσδιορίζει ένα στόχο που μια σταθερή ημιαυτόματη διαδικασία μπορεί να επιτύχει με μεγαλύτερη αξιοπιστία.
| Ρύθμιση | Αρχική Επένδυση | Εξάρτηση από εργατικό δυναμικό | Συνέπεια παρτίδας | Ευελιξία Αλλαγής | Καλύτερη επιλογή |
|---|---|---|---|---|---|
| Χειροκίνητο | Χαμηλή | Πολύ υψηλή | Μεταβλητό | Υψηλό | Μικρές ή διαλείπουσες παραγωγές |
| Ημιαυτόματο | Μετριοπαθής | Μετριοπαθής | Καλή όταν το μείγμα και οι παλέτες είναι υπό έλεγχο | Καλό | Μεσαίας μεγέθους εργοτάξια με ποικίλα προϊόντα |
| Πλήρως αυτόματο | Υψηλό | Χαμηλή στο επίπεδο του δαπέδου | Υψηλό | Χαμηλότερη χωρίς επιπλέον ρύθμιση | Υψηλός όγκος, περιορισμένη ποικιλία προϊόντων |
Μια περίπτωση επιτόπου από ένα μεσαίου μεγέθους χώρο τοποθέτησης τούβλων
Σε ένα μεσαίου μεγέθους χώρο τοποθέτησης τούβλων στη Νοτιοανατολική Ασία, μια ημιαυτόματη μηχανή κατασκευής τούβλων αντικατέστησε δύο χειροκίνητους σταθμούς. Η πρώτη εβδομάδα φάνηκε απογοητευτική. Τα τούβλα κολλούσαν στις παλέτες και οι εργαζόμενοι κατηγόρησαν τη μηχανή. Η επιθεώρηση αποκάλυψε παλέτες με διογκωμένες άκρες και μεταβλητή υγρασία του μείγματος καθ’ όλη τη διάρκεια της ημέρας. Ο χώρος εισήγαγε μια απλή έλεγχο υγρασίας, αντικατέστησε τις χειρότερες παλέτες και σημείωσε μια γραμμή στοιχισμού παλετών στο τραπέζι τροφοδοσίας. Μέσα σε λίγες εβδομάδες, η ομάδα εγκαθιδρύθηκε σε ένα σταθερό ρυθμό. Η μηχανή δεν διπλασίασε την παραγωγή, αλλά ο χώρος σταμάτησε να χάνει παρτίδες λόγω ασυνεπούς συμπίεσης, ενώ ο χειριστής μπορούσε να ελέγχει το ύψος των τούβλων χωρίς βιασύνη. Το δίδαγμα είναι συνηθισμένο: η ημιαυτοματοποίηση ανταμείβει την πειθαρχία των διαδικασιών. Τιμωρεί πιο ορατά τις παραμελημένες εισόδους από τη χειροκίνητη εργασία, επειδή η μηχανή επαναλαμβάνει ακριβώς ό,τι της δίνεται.
Οι συμβιβασμοί που οι αγοραστές δεν πρέπει να αγνοήσουν
Ο ημιαυτόματος εξοπλισμός δεν αποτελεί συντομεύσεως προς μια πλήρως αυτοματοποιημένη εγκατάσταση. Απαιτεί ακόμα ανθρώπινη παρέμβαση στην τροφοδοσία των παλετών και στο σημείο εκφόρτωσης, και αυτοί οι ρόλοι περιλαμβάνουν ανύψωση και περίπατο. Οι διατάξεις ασφαλείας, οι ευκρινείς οπτικές γραμμές και μια λογική διάταξη έχουν την ίδια σημασία με τον πίνακα ελέγχου. Η πρόσβαση για συντήρηση πρέπει να σχεδιαστεί πριν από την εγκατάσταση, διότι η αλλαγή καλουπιών και οι έλεγχοι των μονάδων δόνησης απαιτούν χρόνο. Πρέπει να διατηρούνται αποθέματα ανταλλακτικών για αισθητήρες, ρελέ και πλάκες φθοράς. Μια ημιαυτόματη γραμμή εξαρτάται επίσης από τη σύνθεση του μείγματος και την πειθαρχία στη διαδικασία σκλήρυνσης. Εάν το μείγμα είναι υπερβολικά ξηρό ή η περιοχή σκλήρυνσης είναι υπερφορτωμένη, η μηχανή δεν μπορεί να αντισταθμίσει το πρόβλημα. Οι αγοραστές θα πρέπει να ζητούν δοκιμαστική λειτουργία με το δικό τους μείγμα και τις δικές τους παλέτες, όχι απλώς μια επίδειξη με προετοιμασμένο υλικό.
Προσαρμογή της μηχανής στη διάταξη και στο προσωπικό
Η καλύτερη ημιαυτόματη διάταξη προσαρμόζεται στη διάταξη του εργοστασίου, στο μείγμα προϊόντων και στο επίπεδο δεξιοτήτων του προσωπικού. Ένα εργοτάξιο που αλλάζει συχνά καλούπια χρειάζεται σφιγκτήρες γρήγορης απελευθέρωσης και σαφείς οδηγίες για την αλλαγή. Ένα εργοτάξιο με περιορισμένο διαθέσιμο χώρο χρειάζεται διαδρομή παλετών που δεν διασχίζει τη ζώνη του χειριστή. Ένα εργοτάξιο με υψηλό ρυθμό αντικατάστασης προσωπικού χρειάζεται ελέγχους εύκολους στην εκμάθηση και ετικέτες που είναι δύσκολο να παρερμηνευθούν. Η YAODA, με έδρα τη νοτιοανατολική Σαντόνγκ, υποστηρίζει έργα ημιαυτόματων και αυτόματων μηχανημάτων παραγωγής μπλοκ με βάση την κλίμακα παραγωγής, το τεχνικό προσωπικό και την εμπειρία εξαγωγών της, βοηθώντας έτσι τους αγοραστές να προσαρμόσουν τη διαμόρφωση της μηχανής στην πραγματική παραγωγική γραμμή. Ο πρακτικός έλεγχος είναι απλός: λειτουργήστε τη μηχανή για μία πλήρη βάρδια με το πραγματικό προσωπικό, το πραγματικό μείγμα προϊόντων και τις πραγματικές παλέτες. Τα κέρδη σε παραγωγικότητα φαίνονται σε λιγότερες διακοπές και πιο σταθερά μπλοκ, όχι σε έναν μόνο εντυπωσιακό αριθμό.
Περιεχόμενα
- Τι αλλάζει πραγματικά η ημιαυτοματοποίηση στην παραγωγική γραμμή
- Ο χειριστής γίνεται το σημείο ελέγχου, όχι η πηγή ισχύος
- Από πού προέρχονται οι μειώσεις του χρόνου κύκλου σε μια πραγματική εγκατάσταση
- Μια περίπτωση επιτόπου από ένα μεσαίου μεγέθους χώρο τοποθέτησης τούβλων
- Οι συμβιβασμοί που οι αγοραστές δεν πρέπει να αγνοήσουν
- Προσαρμογή της μηχανής στη διάταξη και στο προσωπικό