
 EN



Vad halvautomatisering faktiskt förändrar på produktionsgolvet
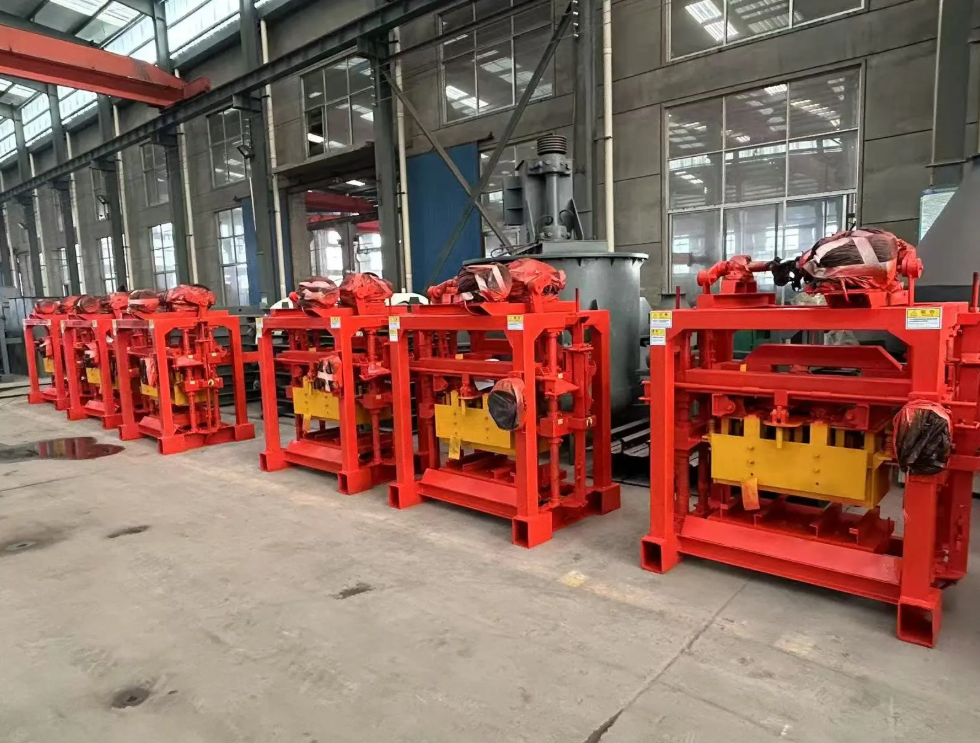
En halvautomatisk maskin för tillverkning av mursten ligger mellan handformning och en fullständigt automatiserad linje, och denna mellanposition är ofta missuppfattad. Maskinen hanterar blandning, påfyllning, vibration och samkomprimering, medan personer fortfarande styr pallar, kontrollerar blandningsflödet och hanterar övergången mellan partier. Produktiviteten förbättras inte därför att maskinen kör snabbare i en broschyr, utan därför att de upprepade, kraftkrävande stegen blir konsekventa. En arbetslag som tidigare spenderade hela skiftet på att skopa och stampa kan istället fokusera på kvalitetskontroller och omställningar. Installationen kräver fortfarande en utbildad operatör, och takten beror på hur väl arbetslaget och maskinen samarbetar. Det är den ärliga avvägningen – och det är också där vinster uppstår.
Operatören blir kontrollpunkten, inte källan till kraften
Med en halvautomatisk blockmaskin ställer operatören fast takten. Kontrollpanelen hanterar cykeltiden, vibrationen och formens position, men operatören övervakar blandningens konsekvens, pallens justering och blockens frigörande. Den här förändringen är avgörande. En trött operatör vid en manuell installation kan producera ojämn komprimering hela skiftet igenom. En halvautomatisk installation ger samma komprimeringscykel för varje batch, förutsatt att blandningen och pallförsörjningen hålls inom angivna gränser. Maskinen eliminerar inte bedömningsförmågan – den eliminierar den fysiska belastningen som gör att bedömningsförmågan försämrats mot slutet av skiftet. Utbildningen bör omfatta blandningens fukthalt, pallens skick och nödstopp. En maskin med bra skydd och tydliga kontroller hjälper operatören att behålla uppmärksamheten istället för att kämpa mot utrustningen.
Varifrån cykeltidsvinster kommer i en verklig anläggning
Tidsvinster vid cykeltid uppnås vanligtvis på tre ställen. 1. Konsekvent vibration och tryck minskar behovet av omarbete och manuell efterbehandling. 2. Bättre pallhantering minskar den tid som går förlorad på feljusterade plattor och blockerade överföringspunkter. 3. Bytesrutiner förbättras när styrsystemet lagrar form- och cykelinställningar. Dessa vinster är verkliga, men de uppstår inte automatiskt. En anläggning som tillför fuktig, varierande betongblandning kommer fortfarande att producera inkonsekventa block. En anläggning som ignorerar pallplanheten kommer fortfarande att kämpa med klibbning och kanjskador. ASTM C90 anger dimensionella och hållfasthetskrav för bärande betongblock, och dessa krav är lättare att uppfylla när produktionscykeln är återkommande. Standarden garanterar inte produktivitet. Den anger ett mål som en stabil halvautomatisk process kan uppnå mer tillförlitligt.
| Installation | Förkostnad | Beroende av arbetskraft | Batchkonsekvens | Byteflexibilitet | Bäst lämpat |
|---|---|---|---|---|---|
| Manual | Låg | Mycket hög | Variabel | Hög | Små eller diskontinuerliga serier |
| Semi Automatisk | Måttlig | Måttlig | Bra när blandningen och pallarna kontrolleras | Bra | Mellanstora betongverk med varierad produktportfölj |
| Helt automatiskt | Hög | Lågt vid golvnivå | Hög | Lägre utan extra inställning | Hög volym, begränsad produktmängd |
Ett fältfall från en mellanstor blockgård
På en mellanstor blockgård i Sydostasien ersattes två manuella stationer av en halvautomatisk tegeltillverkningsmaskin. Den första veckan såg besvärlig ut. Block fastnade på pallar, och personalen lade skulden på maskinen. En undersökning visade att pallarna hade svullna kanter och att blandningens fuktighet varierade under dagen. Gården införde en enkel fuktighetskontroll, bytte ut de sämsta pallarna och markerade en justeringslinje för pallarnas placering på födertavlan. Inom några veckor hade personalen funnit en stadig arbetsrytm. Maskinen ökade inte produktionen med hundra procent, men gården slutade förlora helheter på grund av inkonsekvent komprimering, och operatören kunde kontrollera blockhöjden utan att skynda sig. Lärdomen är vanlig: halvautomatisering belönar processdisciplin. Den straffar försummade ingående faktorer tydligare än manuellt arbete, eftersom maskinen upprepar exakt vad den får.
Kompromisser som köpare inte bör bortse från
Semiautomatisk utrustning är inte en genväg till en fullständigt automatiserad anläggning. Den kräver fortfarande personal vid pallmatningen och vid urladdningsänden, och dessa roller innebär lyftande och gående. Säkerhetsfack, tydliga siktlínjer och en förnuftig layout är lika viktiga som kontrollpanelen. Underhållsåtkomst bör planeras innan installationen, eftersom formbyten och kontroller av vibrationsenheten tar tid. Reservdelar för sensorer, reläer och slitageplattor bör finnas i lager. En semiautomatisk linje är också beroende av blandningsdesign och härdningsdisciplin. Om blandningen är för torr eller om härdningsområdet är överfullt kan maskinen inte kompensera. Köpare bör begära en provkörning med sina egna blandningar och pallar, inte bara en demonstrationskörning med förberett material.
Anpassa maskinen till layouten och personalen
Den bästa halvautomatiska installationen anpassas till anläggningens layout, produktblandningen och personalens kompetensnivå. En anläggning som ofta byter formar behöver snabbkopplingsklämmor och tydliga bytsteg. En anläggning med begränsat golvutrymme behöver en pallväg som inte korsar operatörens zon. En anläggning med hög personalomsättning behöver styrsystem som är lätta att lära sig och etiketter som är svåra att missläsa. YAODA, baserad i sydöstra Shandong, stödjer halvautomatiska och automatiska blockmaskinprojekt med tillverkningskapacitet, teknisk personal och exportupplevelse, vilket hjälper köpare att anpassa maskinkonfigurationen till den verkliga produktionsgolvytan. Den praktiska testen är enkel: Kör maskinen under en full skift med den faktiska personalen, den faktiska produktblandningen och de faktiska pallarna. Produktivitetsvinster syns i färre stopp och mer jämn blockproduktion, inte i ett enda imponerande tal.
Innehållsförteckning
- Vad halvautomatisering faktiskt förändrar på produktionsgolvet
- Operatören blir kontrollpunkten, inte källan till kraften
- Varifrån cykeltidsvinster kommer i en verklig anläggning
- Ett fältfall från en mellanstor blockgård
- Kompromisser som köpare inte bör bortse från
- Anpassa maskinen till layouten och personalen