
 EN



Yarı Otomasyonun Üretim Alanında Gerçekten Değiştirdiği Şey
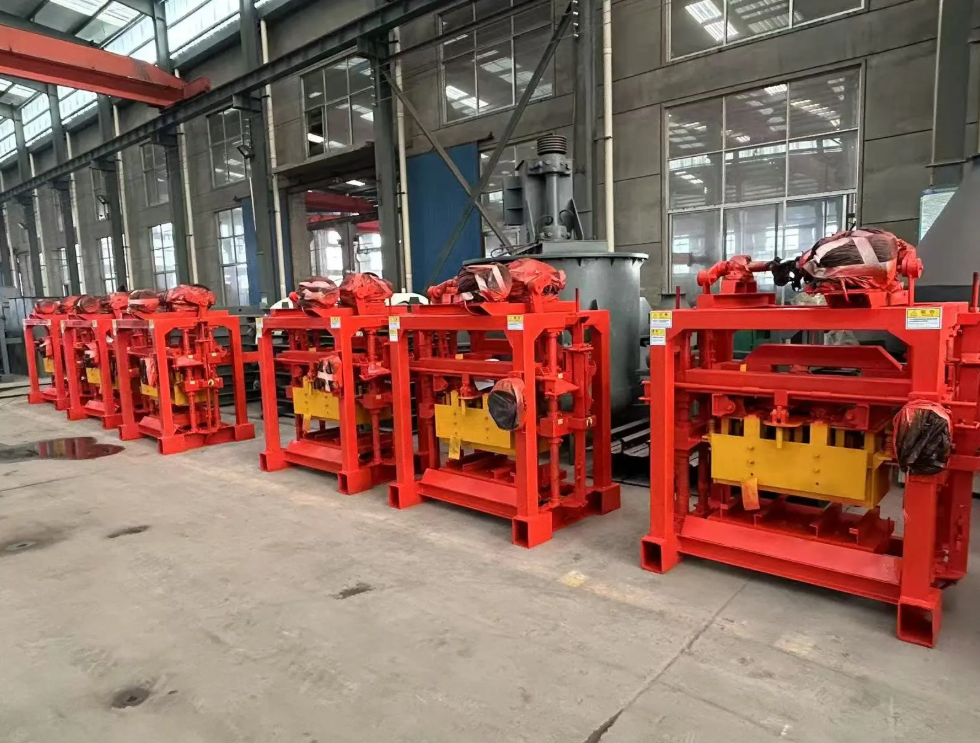
Yarı otomatik tuğla üretim makinesi, elle kalıplama ile tamamen otomatik hat arasında yer alır ve bu orta konum genellikle yanlış anlaşılır. Makine, karıştırma, besleme, titreşim ve sıkıştırma işlemlerini gerçekleştirir; ancak insanlar hâlâ paletleri yönlendirir, karışımdaki akışı kontrol eder ve partiler arası geçişi yönetir. Verimlilik, broşürdeki gibi makinenin daha hızlı çalışması nedeniyle değil, tekrarlayan ve kas gücüne dayalı adımların tutarlı hâle gelmesi sayesinde artar. Bir zamanlar vardiyalar boyu küreklemeye ve sıkıştırmaya harcanan bir ekip, artık kalite kontrollerine ve üretim değişimlerine odaklanabilir. Kurulum hâlâ yetkili bir operatöre ihtiyaç duyar ve çalışma ritmi, ekip ile makinenin birlikte ne kadar iyi çalıştığına bağlıdır. Bu, dürüst bir denge noktasıdır ve aynı zamanda kazanımların da burada ortaya çıktığı yerdir.
Operatör, Güç Kaynağı Değil, Kontrol Noktası Olur
Yarı otomatik bir blok makinesiyle operatör, ritmi ayarlar. Kontrol paneli döngü süresini, titreşimi ve kalıp konumunu yönetir; ancak operatör karışımdaki tutarlılığı, palet hizalamasını ve blok serbest bırakılmasını izler. Bu değişiklik önemlidir. Yorgun bir operatörün manuel bir sistemde yaptığı iş, tüm vardiyada düzensiz sıkıştırma üretmesine neden olabilir. Yarı otomatik bir sistem, karışım ve palet beslemesi belirlenen sınırlar içinde kalırsa her partide aynı sıkıştırma döngüsünü sağlar. Makine yargı yeteneğini ortadan kaldırmaz; ancak yargıyı vardiyaya sonlarına doğru zayıflatmaya neden olan fiziksel yükü kaldırır. Eğitim, karışım nem oranı, palet durumu ve acil durdurma prosedürleri konularını kapsamalıdır. İyi korumaları ve açık kontrolleri olan bir makine, operatörün ekipmanla mücadele etmek yerine dikkatini sürdürmesine yardımcı olur.
Gerçek bir tesis içinde Döngü Süresi Kazançlarının Nereden Kaynaklandığı
Döngü süresindeki kazanımlar genellikle üç yerden gelir. 1. Tutarsız titreşim ve basınç, tekrar işlenme ve elle bitirme ihtiyacını azaltır. 2. Daha iyi palet işleme, yanlış hizalanmış panolar ve tıkanmış aktarma noktaları nedeniyle kaybedilen süreyi kısaltır. 3. Kontrol sistemi kalıp ve döngü ayarlarını kaydettiğinde değişim rutinleri geliştirilir. Bu kazanımlar gerçekçidir; ancak otomatik değildir. Nemli ve değişken karışımla beslenen bir tesis yine de tutarsız bloklarla karşılaşacaktır. Palet düzgünlüğünü göz ardı eden bir tesis yine yapışma ve kenar hasarıyla mücadele etmek zorunda kalacaktır. ASTM C90, taşıyıcı beton masonluk birimleri için boyutsal ve dayanımsal gereksinimleri belirler; bu gereksinimler üretim döngüsü tekrarlanabilir olduğunda karşılanması daha kolaydır. Standart verimlilik vaat etmez. Bunun yerine, kararlı yarı otomatik bir sürecin daha güvenilir şekilde ulaşabileceği bir hedef tanımlar.
| Kurulum | İlk Yatırım | İşgücü bağımlılığı | Parti Tutarlılığı | Kalıp Değişim Esnekliği | En Uygun Olanı |
|---|---|---|---|---|---|
| Manuel | Düşük | Çok Yüksek | Değişken | Yüksek | Küçük veya ara sıra yapılan üretimler |
| Yarı Otomatik | Orta düzey | Orta düzey | Karışım ve paletler kontrol altında olduğunda uygundur | İyi | Çeşitli ürünler üreten orta büyüklükteki fabrikalar |
| Tam otomatik | Yüksek | Zemin seviyesinde düşük | Yüksek | Ek ayar gerekmeden daha düşük | Yüksek hacimli, dar ürün yelpazesi |
Orta Boyutlu Bir Blok Sahasından Bir Alan Örneği
Güneydoğu Asya'da bir orta boyutlu blok sahasında, yarı otomatik bir tuğla üretim makinesi iki manuel istasyonu değiştirdi. İlk hafta hayal kırıklığına uğrattı. Bloklar paletlere yapıştı ve ekip makineyi suçladı. İnceleme, kenarları şişmiş paletler ile karışım nem oranının gün içinde dalgalanması durumunu ortaya çıkardı. Saha, basit bir nem kontrolü ekledi, en kötü paletleri değiştirdi ve besleme masasında bir palet hizalama çizgisi işaretledi. Birkaç hafta içinde ekip sabit bir ritme yerleşti. Makine çıktı miktarını ikiye katlamadı; ancak saha, tutarsız sıkıştırma nedeniyle partiler kaybetmeyi durdurdu ve operatör, acele etmeden blok yüksekliğini kontrol edebildi. Ders yaygındır. Yarı otomasyon, süreç disiplinini ödüllendirir. Makine, verilen her şeyi tekrar ettiği için ihmal edilen girdileri elle yapılan işe kıyasla daha belirgin şekilde cezalandırır.
Alıcıların Gözden Kaçırmaması Gereken Karşıtlıklar
Yarı otomatik ekipman, tamamen otomatik bir tesise giden kısayol değildir. Hâlâ palet besleme ve boşaltma uçlarında insan gücüne ihtiyaç duyulur ve bu görevler kaldırma ve yürüme içerir. Güvenlik korumaları, açık görüş hattı ve akılcı bir yerleşim, kontrol paneli kadar önemlidir. Bakım erişimi, kalıp değişimleri ve titreşim ünitesi kontrolleri zaman alacağı için kurulumdan önce planlanmalıdır. Sensörler, röleler ve aşınma plakaları için yedek parçalar stokta bulundurulmalıdır. Yarı otomatik bir üretim hattı ayrıca karışımların hazırlanması ve sertleştirme disiplinine de bağlıdır. Karışım çok kuruysa veya sertleştirme alanı kalabalıksa makine bunu telafi edemez. Alıcılar, önceden hazırlanmış malzemeyle yapılan bir gösterimden ziyade kendi karışımları ve paletleriyle bir deneme çalıştırması talep etmelidir.
Makinenin Tesis Düzeni ve Ekipmanla Uyumu
En iyi yarı otomatik kurulum, tesis düzenini, ürün karışımını ve personelin beceri seviyesini eşleştirir. Kalıpları sık sık değiştiren bir atölye, hızlı sökülür kelepçelere ve net geçiş adımlarına ihtiyaç duyar. Zemin alanı sınırlı olan bir atölye, operatörün bölgesini kesmeyen bir palet rotasına ihtiyaç duyar. Personel devir hızı yüksek olan bir atölye ise öğrenmesi kolay kontrollere ve yanlış okunması zor etiketlere ihtiyaç duyar. Güneydoğu Shandong merkezli YAODA, üretim ölçeği, teknik personeli ve ihracat deneyimiyle yarı otomatik ve otomatik blok makinesi projelerini destekler; bu da alıcıların makine konfigürasyonunu gerçek üretim alanına uyumlu hale getirmesine yardımcı olur. Pratik test basittir: Makineyi gerçek personel, gerçek ürün karışımı ve gerçek paletlerle tam bir vardiya boyunca çalıştırın. Verimlilik kazançları, tek bir etkileyici rakamda değil, daha az duruş süresi ve daha kararlı blok üretiminde görülür.
İçindekiler Tablosu
- Yarı Otomasyonun Üretim Alanında Gerçekten Değiştirdiği Şey
- Operatör, Güç Kaynağı Değil, Kontrol Noktası Olur
- Gerçek bir tesis içinde Döngü Süresi Kazançlarının Nereden Kaynaklandığı
- Orta Boyutlu Bir Blok Sahasından Bir Alan Örneği
- Alıcıların Gözden Kaçırmaması Gereken Karşıtlıklar
- Makinenin Tesis Düzeni ve Ekipmanla Uyumu