
 EN



ສິ່ງທີ່ການອັດຕະໂນມັດແບບກາງທີ່ແທ້ຈິງປ່ຽນແປງໃນເຂດຜະລິດ
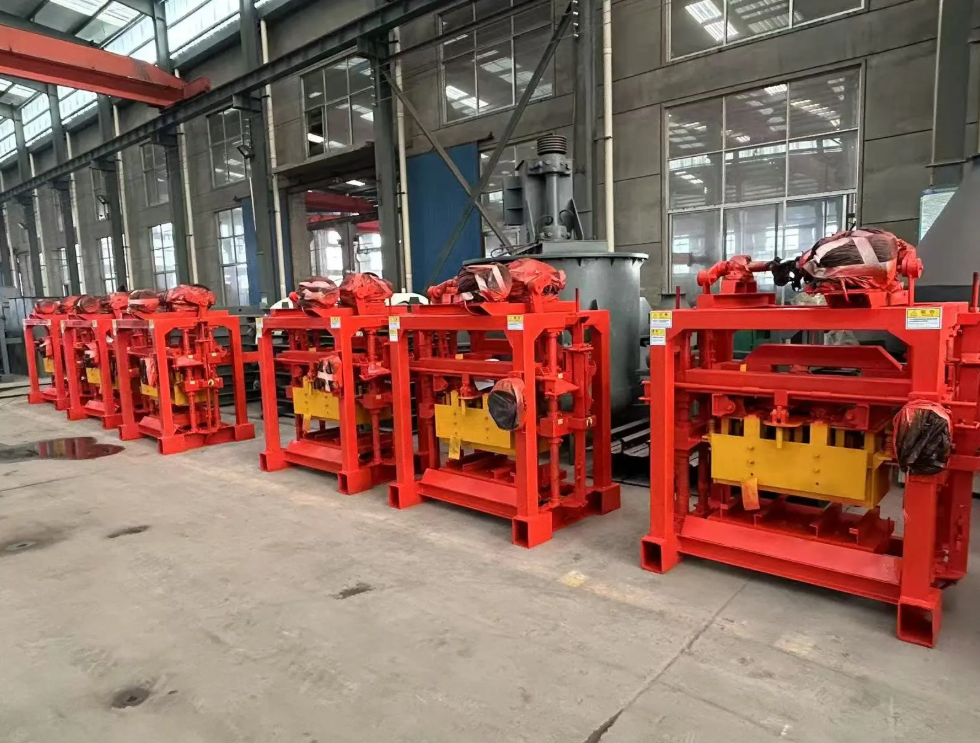
ເຄື່ອງຈັກຜະລິດອິງໄດ້ແບບກາງອັດຕະໂນມັດຕັ້ງຢູ່ລະຫວ່າງການຂຶ້ນຮູບດ້ວຍມື ແລະ ແຖວຜະລິດທີ່ອັດຕະໂນມັດຢ່າງເຕັມຮູບແບບ, ແລະ ຕຳແໜ່ງກາງນີ້ມັກຈະຖືກເຂົ້າໃຈຜິດ. ເຄື່ອງຈັກຈະຈັດການການປະສົມ, ການປ້ອນ, ການສັ່ນ, ແລະ ການອັດ, ໃນຂະນະທີ່ຄົນຍັງຄອຍຊີ້ນຳການເຄື່ອນຍ້າຍຂອງແຖວ, ກວດສອບການຫຼືນຂອງສ່ວນປະສົມ, ແລະ ຈັດການການປ່ຽນຈາກກຸ່ມນີ້ໄປຫາກຸ່ມອື່ນ. ປະສິດທິພາບດີຂຶ້ນບໍ່ໄດ້ເກີດຈາກເຄື່ອງຈັກເດີນໄວຂຶ້ນໃນບໍລິການ, ແຕ່ເກີດຈາກການທີ່ຂັ້ນຕອນທີ່ເກີດຊ້ຳໆ ແລະ ຕ້ອງໃຊ້ກຳລັງກາຍຖືກເຮັດຢ່າງເປັນເອກະລັກ. ທີມງານທີ່ເຄີຍໃຊ້ເວລາທັງໝົດໃນການຂຸດແລະກົດດ້ວຍບ້ວງ ສາມາດເນັ້ນໄປທີ່ການກວດສອບຄຸນນະພາບ ແລະ ການປ່ຽນແປງ. ການຕັ້ງຄ່າຍັງຕ້ອງການຜູ້ປະຕິບັດທີ່ໄດ້ຮັບການຝຶກອົບຮົມ, ແລະ ຄວາມໄວຂຶ້ນກັບວ່າທີມງານ ແລະ ເຄື່ອງຈັກຈະຮ່ວມມືກັນໄດ້ດີປານໃດ. ນີ້ແມ່ນການແ Rang ທີ່ຊື່ສັດ, ແລະ ຍັງເປັນຈຸດທີ່ເກີດຜົນປະໂຫຍດ.
ຜູ້ປະຕິບັດກາຍເປັນຈຸດຄວບຄຸມ, ບໍ່ແມ່ນແຫຼ່ງພະລັງງານ
ດ້ວຍເຄື່ອງຈັກບີບອັດແບບກາງເທິງ (semi automatic block machine) ຜູ້ປະຕິບັດງານເປັນຜູ້ກຳນົດຈັງຫວະ. ແຖບຄວບຄຸມຈະຈັດການເວລາຂອງວຟຼິວໄຊຄລ໌ (cycle timing), ການສັ່ນ (vibration), ແລະ ຕຳແໜ່ງຂອງບ່ອນຫຼີ້ນ (mold position), ແຕ່ຜູ້ປະຕິບັດງານຈະຕ້ອງສັງເກດຄວາມເຂົ້າກັນໄດ້ຂອງສ່ວນປະກອບ (mix consistency), ການຈັດຕຳແໜ່ງທີ່ຖືກຕ້ອງຂອງແຖບບັນຈຸ (pallet alignment), ແລະ ການປ່ອຍບ່ອນຫຼີ້ນອອກ (block release). ການປ່ຽນເວລາເຮັດວຽກນີ້ມີຄວາມສຳຄັນ. ຖ້າຜູ້ປະຕິບັດງານເຮັດວຽກດ້ວຍເຄື່ອງຈັກແບບທີ່ຕ້ອງໃຊ້ກຳລັງກາຍ (manual setup) ແລ້ວເກີດຄວາມເໝື່ອຍລ້າ, ອາດຈະຜະລິດບ່ອນຫຼີ້ນທີ່ມີການບີບອັດບໍ່ເທົ່າກັນທັງໝົດໃນເວລາເຮັດວຽກນັ້ນ. ເຄື່ອງຈັກແບບກາງເທິງຈະໃຫ້ວຟຼິວໄຊຄລ໌ການບີບອັດທີ່ຄືກັນທຸກໆການຜະລິດ, ໂດຍເງື່ອນໄຂວ່າສ່ວນປະກອບ (mix) ແລະ ການສົ່ງແຖບບັນຈຸ (pallet feed) ຢູ່ໃນຊ່ວງທີ່ກຳນົດ. ເຄື່ອງຈັກບໍ່ໄດ້ກຳຈັດການຕັດສິນໃຈອອກ, ແຕ່ມັນກຳຈັດພາລະ້າງທາງດ້ານກາຍະພາບທີ່ເຮັດໃຫ້ຄວາມສາມາດໃນການຕັດສິນໃຈເສື່ອມຖອຍລົງໃນຊ່ວງທ້າຍຂອງເວລາເຮັດວຽກ. ການຝຶກອົບຮົມຄວນລວມເຖິງຄວາມຊຸ່ມຂອງສ່ວນປະກອບ (mix moisture), ສະພາບຂອງແຖບບັນຈຸ (pallet condition), ແລະ ວິທີການຢຸດເຄື່ອງຈັກໃນເວລາฉຸກເຄີນ (emergency stops). ເຄື່ອງຈັກທີ່ມີສ່ວນປ້ອງກັນທີ່ດີ (good guards) ແລະ ປຸ່ມຄວບຄຸມທີ່ຊັດເຈນ (clear controls) ຈະຊ່ວຍໃຫ້ຜູ້ປະຕິບັດງານສາມາດຕື່ນຕົວແລະໃຫ້ຄວາມສົນໃຈຢູ່ເທິງການເຮັດວຽກ ແທນທີ່ຈະຕ້ອງຕໍ່ສູ້ກັບອຸປະກອນ.
ຈຸດທີ່ໄດ້ຮັບເວລາຂອງວຟຼິວໄຊຄລ໌ (Cycle Time) ໃນໂຮງງານຈິງ
ການປັບປຸງເວລາຂອງວົງຈອນມັກເກີດຈາກສາມຈຸດ. 1. ການສັ່ນແລະຄວາມກົດດັນທີ່ເປັນປົກກະຕິຊ່ວຍຫຼຸດຄວາມຈຳເປັນໃນການເຮັດໃໝ່ ແລະ ການປັບປຸງດ້ວຍມື. 2. ການຈັດການບັນຈຸພາດທີ່ດີຂຶ້ນຊ່ວຍຫຼຸດເວລາທີ່ສູນເສຍຈາກການຈັດວາງບ່ອນທີ່ບໍ່ຖືກຕ້ອງ ແລະ ຈຸດຖ່າຍໂອນທີ່ຕິດຂັດ. 3. ລະບົບຄວບຄຸມທີ່ເກັບຂໍ້ມູນການຕັ້ງຄ່າຂອງແມ່ພິມ ແລະ ວົງຈອນຈະຊ່ວຍປັບປຸງຂະບວນການປ່ຽນແປງ. ຜົນປະໂຫຍດເຫຼົ່ານີ້ແມ່ນຈິງຈັງ ແຕ່ບໍ່ໄດ້ເກີດຂຶ້ນອັດຕະໂນມັດ. ສາງທີ່ໃຊ້ສ່ວນປະກອບທີ່ເປີດເປືອຍ ແລະ ປະກອບທີ່ປ່ຽນແປງຢູ່ເสมອ ຈະຍັງຄົງຜະລິດບ່ອນທີ່ບໍ່ເປັນປົກກະຕິ. ສາງທີ່ບໍ່ສົນໃຈຄວາມເປັນແທບຂອງບັນຈຸພາດຈະຍັງຄົງປະເຊີນໆກັບບັນຫາການຕິດຂັດ ແລະ ຄວາມເສຍຫາຍທີ່ເກີດໃນເຂດຂອບ. ມາດຕະຖານ ASTM C90 ກຳນົດຄວາມຕ້ອງການດ້ານມິຕິ ແລະ ຄວາມແຂງແຮງສຳລັບຫນ່ວຍການກໍ່ສ້າງທີ່ເຮັດຈາກເບຕອງ ແລະ ຄວາມຕ້ອງການເຫຼົ່ານີ້ຈະງ່າຍຂຶ້ນໃນການບັນລຸເມື່ອວົງຈອນການຜະລິດມີຄວາມສາມາດທີ່ຈະເຮັດຊ້ຳໄດ້. ມາດຕະຖານນີ້ບໍ່ໄດ້ຮັບປະກັນຄວາມຜະລິດ. ມັນເປັນເປົ້າໝາຍທີ່ຂະບວນການການຜະລິດເຄິ່ງອັດຕະໂນມັດທີ່ສະຖຽນຈະສາມາດບັນລຸໄດ້ຢ່າງເຊື່ອຖືໄດ້ຫຼາຍຂຶ້ນ.
| ການຕັ້ງຄ່າ | ການລົງທຶນເບື້ອງຕົ້ນ | ການພຶ່ງພາແຮງງານ | ຄວາມສອດຄ່ອງຂອງລໍ້າລວງ | ຄວາມຍືດຢຸ່ນໃນການປ່ຽນຜະລິດຕະພັນ | ເຫມາະສົມທີ່ສຸດ |
|---|---|---|---|---|---|
| ວິທີການໃຊ້ | ຕ່ຳ | ສູງຫຼາຍ | ແປງໄປໄດ້ | ສູງ | ການຜະລິດທີ່ມີຂະໜາດນ້ອຍ ຫຼື ບໍ່ຕໍ່ເນື່ອງ |
| ກາງຄືນລະບົບ | ປານກາງ | ປານກາງ | ດີເມື່ອສ່ວນປະກອບ ແລະ ບັນຈຸພາດຖືກຄວບຄຸມ | ດີ | ສາງຂະໜາດກາງທີ່ຜະລິດຜະລິດຕະພັນທີ່ຫຼາກຫຼາຍ |
| ອັດຕະໂນມັດຢ່າງເຕັມທີ່ | ສູງ | ຕຳ່ໃນພື້ນ | ສູງ | ຕຳ່ກວ່າເກົ່າໂດຍບໍ່ຕ້ອງຕັ້ງຄ່າເພີ່ມເຕີມ | ປະລິມານສູງ, ການເລືອກຜະລິດຕະພັນທີ່ຄັບແຄບ |
ຄະດີຈາກສະຖານທີ່ຜະລິດບ່ອນໜຶ່ງທີ່ມີຂະໜາດກາງ
ທີ່ສະຖານທີ່ຜະລິດບ່ອນໜຶ່ງທີ່ມີຂະໜາດກາງໃນເອເຊຍຕາເວັນຕົກສຽງໃຕ້, ເຄື່ອງຈັກຜະລິດອິດທີ່ເຮັດວຽກເຄິ່ງອັດຕະໂນມັດໄດ້ແທນທີ່ສອງສະຖານີທີ່ເຮັດວຽກດ້ວຍມື. ໃນອາທິດທຳອິດ ຜົນໄດ້ຮັບເບິ່ງຄືວ່າບໍ່ດີ. ອິດຕິດຢູ່ຕິດກັບທີ່ຫວ່າງ (pallets), ແລະ ພະນັກງານເອົາເຄື່ອງຈັກໄປເປັນເຫດ. ການກວດສອບພົບວ່າທີ່ຫວ່າງມີສ່ວນທີ່ບວມຂຶ້ນ ແລະ ຄວາມຊຸ່ມຊື້ນຂອງສ່ວນປະກອບປ່ຽນແປງໄປຕາມເວລາໃນແຕ່ລະມື້. ສະຖານທີ່ຜະລິດຈຶ່ງເພີ່ມການກວດສອບຄວາມຊຸ່ມຊື້ນຢ່າງງ່າຍດາຍ, ແທນທີ່ຫວ່າງທີ່ເສຍຫາຍທີ່ສຸດ, ແລະ ຂີດເສັ້ນສະແດງຈຸດຈັດຕັ້ງທີ່ຫວ່າງໃນຕາຕະລາງປ້ອນ. ໃນບໍ່ເທົ່າໃດອາທິດ, ພະນັກງານກໍເລີ່ມເຮັດວຽກໄດ້ຢ່າງສະເໝີພາບ. ເຄື່ອງຈັກບໍ່ໄດ້ເພີ່ມປະລິມານຜະລິດເທົ່າຕົວເທົ່າໃດ, ແຕ່ສະຖານທີ່ຜະລິດກໍບໍ່ສູນເສຍຊຸດຜະລິດເນື່ອງຈາກການອັດທີ່ບໍ່ເປັນເອກະພາບອີກຕໍ່ໄປ, ແລະ ຜູ້ປະຕິບັດການສາມາດກວດສອບຄວາມສູງຂອງອິດໄດ້ໂດຍບໍ່ຕ້ອງຮີບຮ້ອນ. ສິ່ງທີ່ເຮົາຮຽນຮູ້ຈາກເລື່ອງນີ້ແມ່ນເປັນທີ່ທົ່ວໄປ: ການເຮັດວຽກເຄິ່ງອັດຕະໂນມັດຈະໃຫ້ຜົນດີເມື່ອມີວินັຍທຳໃນການຈັດການຂະບວນການ; ແຕ່ຖ້າບໍ່ດູແລສິ່ງປ້ອນເຂົ້າຢ່າງເປັນລະບົບ, ມັນຈະສົ່ງຜົນຮ້າຍຊັດເຈນກວ່າການເຮັດວຽກດ້ວຍມື, ເນື່ອງຈາກເຄື່ອງຈັກຈະເຮັດຊ້ຳສິ່ງທີ່ມັນໄດ້ຮັບ.
ສິ່ງທີ່ຜູ້ຊື້ຄວນຈະບໍ່ລືມເຖິງ
ອຸປະກອນການເຮັດວຽກແບບກຸ່ມກາງບໍ່ໄດ້ເປັນທາງລັດສະໝີສຳລັບໂຮງງານທີ່ເຮັດວຽກຢ່າງເຕັມທີ່. ມັນຍັງຕ້ອງການບຸກຄະລາກອນໃນຂະບວນການເຕີມພາດທີ່ເຮັດຈາກໄມ້ແລະຂະບວນການຖ່າຍອອກ, ແລະບົດບາດເຫຼົ່ານີ້ປະກອບດ້ວຍການຍົກແລະການເດີນ. ການປ້ອງກັນຄວາມປອດໄພ, ຄວາມຊັດເຈນຂອງທິວທັດ, ແລະການຈັດແບ່ງພື້ນທີ່ຢ່າງເຫມາະສົມມີຄວາມສຳຄັນເທົ່າກັບແຜງຄວບຄຸມ. ຄວນວາງແຜນເຖິງການເຂົ້າເຖິງເພື່ອການບໍາລຸງຮັກສາກ່ອນການຕິດຕັ້ງ, ເນື່ອງຈາກການປ່ຽນແບບທີ່ໃຊ້ໃນການຂຶ້ນຮູບ ແລະ ການກວດສອບຫນ່ວຍສັ່ນໄຫວຕ້ອງໃຊ້ເວລາ. ຄວນຈັດຫາສ່ວນປະກອບສຳຮອງສຳລັບເຊັນເຊີ, ຮີເລ, ແລະ ແຜ່ນທີ່ສຶກຫຼຸດ. ແຖວການເຮັດວຽກແບບກຸ່ມກາງຍັງຂຶ້ນກັບການປະສົມວັດຖຸແລະວินັຍການຂອງການເຮັດໃຫ້ແຫ້ງ. ຖ້າການປະສົມເຫຼືອດແຫ້ງເກີນໄປ ຫຼື ເຂດການເຮັດໃຫ້ແຫ້ງເຕັມໄປດ້ວຍວັດຖຸ, ເຄື່ອງຈັກຈະບໍ່ສາມາດຊົດເຊີຍໄດ້. ຜູ້ຊື້ຄວນຂໍໃຫ້ທົດສອບການເຮັດວຽກດ້ວຍວັດຖຸປະສົມ ແລະ ພາດທີ່ເຮັດຈາກໄມ້ຂອງຕົນເອງ, ບໍ່ແມ່ນພຽງແຕ່ການສະແດງຕົວຢ່າງດ້ວຍວັດຖຸທີ່ເຮັດແລ້ວເທົ່ານັ້ນ.
ການຈັບຄູ່ເຄື່ອງຈັກກັບການຈັດແບ່ງພື້ນທີ່ ແລະ ທີມງານ
ການຈັດຕັ້ງທີ່ດີທີ່ສຸດໃນຮູບແບບກາງ (semi-automatic) ຕ້ອງເຂົ້າກັນໄດ້ກັບຮູບແບບຂອງໂຮງງານ ປະເພດຜະລິດຕະພັນທີ່ຜະລິດ ແລະ ລະດັບທັກສະຂອງທີມງານ. ສຳລັບເຂດຜະລິດທີ່ຕ້ອງປ່ຽນແມ່ພິມເລື້ອຍໆ ຈຳເປັນຕ້ອງມີຂອງຈັບທີ່ຖອນໄດ້ຢ່າງວ່ອງໄວ ແລະ ຂັ້ນຕອນການປ່ຽນທີ່ຊັດເຈນ. ສຳລັບເຂດຜະລິດທີ່ມີພື້ນທີ່ຈຳກັດ ຈຳເປັນຕ້ອງມີເສັ້ນທາງຂອງບັນຈຸທີ່ບໍ່ຕັດຜ່ານເຂດທີ່ເຄື່ອນໄຫວຂອງຜູ້ປະຕິບັດງານ. ສຳລັບເຂດຜະລິດທີ່ມີອັດຕາການປ່ຽນແປງບຸກຄະລາກອນສູງ ຈຳເປັນຕ້ອງມີລະບົບຄວບຄຸມທີ່ຮຽນງ່າຍ ແລະ ປ້າຍທີ່ອ່ານໄດ້ຢ່າງຊັດເຈນ ເພື່ອຫຼີກເວັ້ນຄວາມຜິດພາດ. YAODA ຕັ້ງຢູ່ທີ່ເຂດຕາເວັນຕົກສຽງໃຕ້ຂອງ Shandong ໃຫ້ການສະໜັບສະໜູນໂຄງການເຄື່ອງຈັກຜະລິດບ່ອນ (block machine) ທັງແບບກາງ (semi-automatic) ແລະ ແບບອັດຕະໂນມັດ (automatic) ດ້ວຍຂະໜາດການຜະລິດ ພະນັກງານດ້ານເຕັກນິກ ແລະ ປະສົບການດ້ານການສົ່ງອອກ ເຊິ່ງຊ່ວຍໃຫ້ຜູ້ຊື້ເລືອກການຈັດຕັ້ງເຄື່ອງຈັກໃຫ້ເໝາະສົມກັບສະຖານທີ່ຜະລິດຈິງ. ການທົດສອບທີ່ເປັນຮູບປະທຳແມ່ນງ່າຍດາຍ: ໃຫ້ເຄື່ອງຈັກເຮັດວຽກເຕັມເວລາ 1 ເວລາ (shift) ກັບທີມງານຈິງ ປະເພດຜະລິດຕະພັນຈິງ ແລະ ບັນຈຸຈິງ. ຜົນດີທີ່ເກີດຂື້ນຈະສັງເກດເຫັນໄດ້ຈາກຈຳນວນຄັ້ງທີ່ເຄື່ອງຈັກຕ້ອງຢຸດເຮັດວຽກທີ່ຫຼຸດລົງ ແລະ ຄວາມສະເໝີພາບຂອງບ່ອນ (blocks) ທີ່ດີຂື້ນ ແທນທີ່ຈະເປັນຕົວເລກດຽວທີ່ເບິ່ງດີເທົ່ານັ້ນ.