
 EN



Cosa cambia realmente la semiautomazione sul piano produttivo
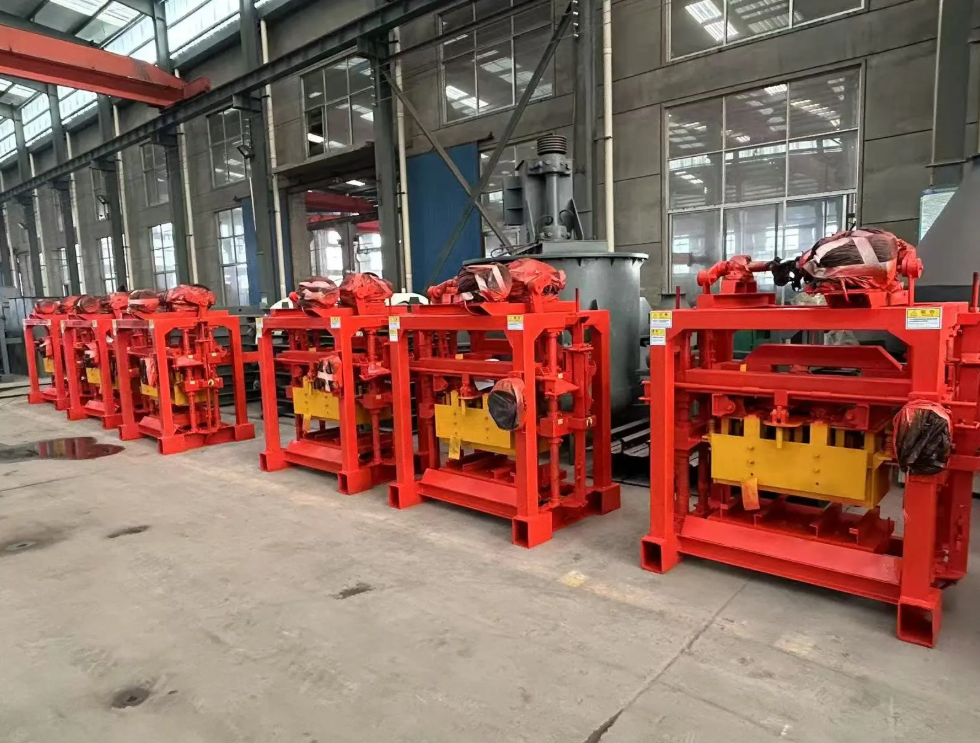
Una macchina semiautomatica per la produzione di mattoni si colloca tra la modellatura manuale e una linea completamente automatizzata, e questa posizione intermedia è spesso fraintesa. La macchina gestisce il mescolamento, l’alimentazione, la vibrazione e la compattazione, mentre gli operatori continuano a guidare i pallet, a controllare il flusso della miscela e a gestire il passaggio tra un lotto e l’altro. La produttività migliora non perché la macchina funzioni più velocemente di quanto indicato in un dépliant, ma perché le operazioni ripetitive e che richiedono forza diventano costanti. Un team che un tempo impiegava l’intero turno a scavare e a picchettare può ora concentrarsi sui controlli di qualità e sulle fasi di cambio lotto. L’installazione richiede comunque un operatore qualificato e il ritmo dipende dall’efficienza con cui squadra e macchina collaborano. Questo è il reale compromesso, ed è proprio qui che si realizzano i vantaggi.
L’operatore diventa il punto di controllo, non la fonte di potenza
Con una macchina a blocchi semiautomatica, l’operatore imposta il ritmo. Il pannello di controllo gestisce la tempistica del ciclo, la vibrazione e la posizione dello stampo, ma l’operatore controlla la consistenza della miscela, l’allineamento dei pallet e il rilascio dei blocchi. Questo turno fa la differenza. Un operatore stanco su un impianto manuale può produrre una compattazione irregolare per tutto il turno. Un impianto semiautomatico garantisce lo stesso ciclo di compattazione per ogni lotto, purché la miscela e l’alimentazione dei pallet rimangano entro i parametri previsti. La macchina non elimina il giudizio umano: elimina invece il carico fisico che ne riduce l’efficacia verso la fine del turno. La formazione deve includere l’umidità della miscela, lo stato dei pallet e le procedure di arresto d’emergenza. Una macchina dotata di protezioni adeguate e di comandi chiari aiuta l’operatore a mantenere la concentrazione, anziché dover lottare contro l’attrezzatura.
Da dove derivano i guadagni sui tempi di ciclo in un impianto reale
I guadagni in termini di tempo di ciclo derivano solitamente da tre fattori: 1. Vibrazione e pressione costanti riducono la necessità di ritocchi e finiture manuali. 2. Una gestione migliore dei pallet riduce il tempo perso a causa di lastre non allineate e punti di trasferimento intasati. 3. Le procedure di cambio utensile migliorano quando il sistema di controllo memorizza le impostazioni dello stampo e del ciclo. Questi guadagni sono reali, ma non sono automatici. Un impianto che utilizza una miscela umida e variabile continuerà a produrre blocchi non uniformi. Un impianto che trascura la planarità dei pallet continuerà ad affrontare problemi di aderenza e danneggiamento dei bordi. La norma ASTM C90 stabilisce i requisiti dimensionali e di resistenza per gli elementi portanti in muratura di calcestruzzo; tali requisiti risultano più facili da soddisfare quando il ciclo produttivo è ripetibile. La norma non garantisce alcun incremento di produttività: fornisce invece un obiettivo che un processo semiautomatico stabile può raggiungere con maggiore affidabilità.
| Installazione | Investimento Iniziale | Dipendenza da manodopera | Coerenza tra i lotti | Flessibilità di cambio produzione | Migliore scelta |
|---|---|---|---|---|---|
| Manuale | Bassa | Molto elevata | Variabile | Alto | Lotti piccoli o intermittenti |
| Semi Automatico | Moderato | Moderato | Adatto quando la miscela e i pallet sono controllati | Buono | Aziende di medie dimensioni con prodotti diversificati |
| Completamente automatico | Alto | Posizionato in basso rispetto al piano di lavoro | Alto | Più basso, senza configurazioni aggiuntive | Alta produzione, gamma di prodotti ristretta |
Un caso pratico da un cantiere per blocchi di medie dimensioni
In un cantiere per blocchi di medie dimensioni nel Sud-Est asiatico, una macchina semiautomatica per la produzione di mattoni ha sostituito due postazioni manuali. La prima settimana è apparsa deludente: i blocchi aderivano alle palette e l’equipaggio ha incolpato la macchina. Un’ispezione ha rivelato palette con bordi rigonfi e umidità della miscela variabile durante la giornata. Il cantiere ha introdotto un semplice controllo dell’umidità, sostituito le palette più danneggiate e tracciato una linea di allineamento per le palette sul tavolo di alimentazione. Entro poche settimane, l’equipaggio ha trovato un ritmo costante. La macchina non ha raddoppiato la produzione, ma il cantiere ha smesso di scartare interi lotti a causa di una compattazione irregolare e l’operatore ha potuto verificare l’altezza dei blocchi senza fretta. La lezione è comune: la semiautomazione premia la disciplina nei processi e penalizza in modo più evidente degli approcci manuali gli input trascurati, poiché la macchina ripete fedelmente qualsiasi condizione le venga fornita.
I compromessi che gli acquirenti non devono ignorare
L'attrezzatura semiautomatica non è una scorciatoia per ottenere un impianto completamente automatizzato. Richiede comunque personale all’ingresso dei pallet e all’uscita del prodotto, ruoli che prevedono sollevamento e spostamenti a piedi. Le protezioni antinfortunistiche, i campi visivi liberi e una disposizione razionale sono altrettanto importanti quanto il pannello di controllo. L’accesso per la manutenzione va pianificato prima dell’installazione, poiché le sostituzioni degli stampi e i controlli dell’unità vibrante richiedono tempo. Vanno tenute in magazzino le parti di ricambio per sensori, relè e piastre d’usura. Una linea semiautomatica dipende anche dalla formulazione della miscela e dal rispetto rigoroso delle procedure di maturazione. Se la miscela è troppo secca o l’area di maturazione è affollata, la macchina non può compensare tali condizioni. Gli acquirenti dovrebbero richiedere una prova operativa con la propria miscela e i propri pallet, non soltanto una dimostrazione con materiale preparato.
Adattare la macchina alla disposizione degli spazi e al personale addetto
La migliore configurazione semiautomatica tiene conto della disposizione dell’impianto, del mix di prodotti e del livello di competenza dell’equipaggio. Un’officina che cambia spesso gli stampi necessita di morsetti a sgancio rapido e di procedure chiare per il cambio utensile. Un’officina con spazio limitato sul pavimento richiede un percorso pallet che non attraversi la zona operatore. Un’officina con alto tasso di turnover del personale necessita di comandi facili da apprendere ed etichette difficili da interpretare erroneamente. YAODA, con sede nel sud-est dello Shandong, supporta progetti per macchine per blocchi semiautomatiche e automatiche grazie alla sua capacità produttiva, al personale tecnico qualificato e all’esperienza nelle esportazioni, aiutando così gli acquirenti a scegliere una configurazione macchina adeguata alle reali condizioni del reparto produttivo. Il test pratico è semplice: far funzionare la macchina per un intero turno con l’equipaggio reale, il mix reale e i pallet reali. I guadagni in termini di produttività si manifestano con minori fermi e una produzione di blocchi più costante, non con un singolo numero impressionante.
Indice dei Contenuti
- Cosa cambia realmente la semiautomazione sul piano produttivo
- L’operatore diventa il punto di controllo, non la fonte di potenza
- Da dove derivano i guadagni sui tempi di ciclo in un impianto reale
- Un caso pratico da un cantiere per blocchi di medie dimensioni
- I compromessi che gli acquirenti non devono ignorare
- Adattare la macchina alla disposizione degli spazi e al personale addetto