
 EN



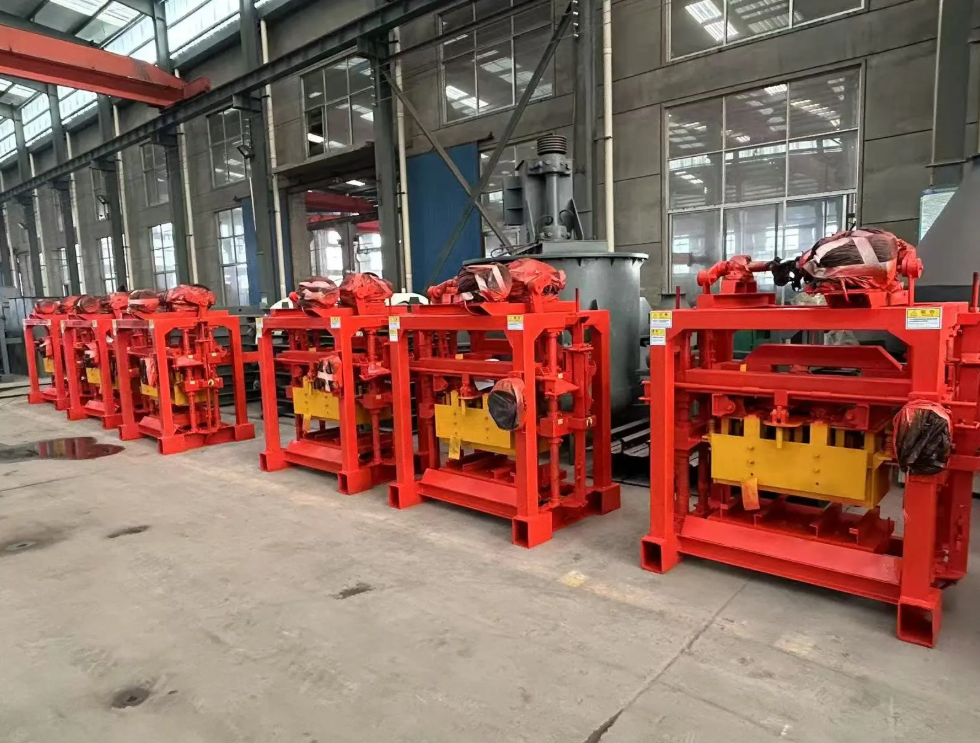
Mi változik valójában a gyártósoron a félig automatizálás bevezetésével
Egy félig automatikus téglagyártó gép a kézi formázás és a teljesen automatizált sor között helyezkedik el, és ezt a köztes pozíciót gyakran félreértik. A gép elvégzi az elegykeverést, az adagolást, a rezgést és a tömörítést, miközben az emberek továbbra is irányítják a palettákat, ellenőrzik az elegy áramlását és kezelik a tételváltásokat. A termelékenység nem azért javul, mert a gép egy brosúrában gyorsabban fut, hanem mert a monoton, erőigényes lépések egységesek lesznek. Egy olyan munkacsoport, amely korábban a teljes műszakot ásózásra és letaposásra fordította, most a minőségellenőrzésre és a gépváltásokra koncentrálhat. A berendezés üzembe helyezéséhez továbbra is szakképzett munkavállaló szükséges, és a munkatempo attól függ, mennyire jól együttműködik a munkacsoport és a gép. Ez az őszinte kompromisszum – és itt rejlenek a valódi előnyök.
Az üzemeltető vezérlőponttá válik, nem pedig erőforrássá
Félautomatikus blokkgyártó gép esetén az operátor állítja be a munkaritmust. A vezérlőpanel kezeli a ciklusidőt, a rezgést és az öntőforma pozícióját, az operátornak azonban figyelnie kell a keverék konzisztenciáját, a paletták illeszkedését és a blokkok kioldását. Ez a szerepkör kritikus fontosságú. Egy fáradt operátor manuális berendezésnél egész műszakon át egyenetlen tömörítést eredményezhet. Egy félautomatikus berendezés ugyanazt a tömörítési ciklust biztosítja minden tételnél – feltéve, hogy a keverék összetétele és a paletták utántöltése a megengedett határokon belül marad. A gép nem váltja fel az emberi ítéletalkotást; eltávolítja azt a fizikai terhelést, amely miatt az ítéletképesség a műszak végére csökken. A képzésnek a keverék nedvességtartalmát, a paletták állapotát és a vészhelyzeti leállítási eljárásokat kell magában foglalnia. Egy megfelelő védőburkolattal és egyértelmű vezérlőelemekkel ellátott gép segít az operátornak a figyelem összpontosításában, nem pedig a berendezéssel való küzdelemben.
Hol keletkeznek a ciklusidő-benyereségek egy valós gyártóüzemben
A ciklusidő-javulás általában három forrásból származik. 1. A következetes rezgés és nyomás csökkenti a javítási munka és a kézi utómunka szükségességét. 2. A jobb palettakezelés csökkenti az időveszteséget, amelyet a rosszul igazított lapok és a beragadó átadási pontok okoznak. 3. A gépváltási rutinok javulnak, ha a vezérlőrendszer tárolja az öntőforma- és ciklusbeállításokat. Ezek a javulások valósak, de nem automatikusan jelentkeznek. Egy olyan gyár, amely nedves, változó összetételű keveréket táplál, továbbra is inkonzisztens blokkokat fog termelni. Egy olyan gyár, amely figyelmen kívül hagyja a paletta síkosságát, továbbra is küzd a ragadás és az élkárosodás problémájával. Az ASTM C90 szabvány megadja a teherhordó betonkőelemek méreti és szilárdsági követelményeit, és ezeket a követelményeket könnyebb teljesíteni, ha a gyártási ciklus ismételhető. A szabvány nem ígér növekedett termelékenységet. Csupán egy célt ad meg, amelyet egy stabil félig automata folyamat megbízhatóbban ér el.
| Beállítás | Kezdeti beruházás | Munkaerő-függőség | Tétel-egységesség | Átállási rugalmasság | Legjobb választás |
|---|---|---|---|---|---|
| Kézi | Alacsony | Nagyon magas | Változó | Magas | Kis vagy szakaszos sorozatok |
| Félautomatikus | Közepes | Közepes | Jó választás, ha a keverék és a paletták ellenőrzött állapotban vannak | Jó | Közepes méretű gyártóhelyek változatos termékválasztékkal |
| Teljesen automatikus | Magas | Alacsonyan a padlón | Magas | Alacsonyabb, plusz beállítás nélkül | Nagy térfogatú, szűk termékválaszték |
Egy gyakorlati példa egy közepes méretű téglagyártó telepről
Egy közepes méretű téglagyártó telepen, Délkelet-Ázsiában egy félig automatikus téglagyártó gép két kézi munkaállomást váltott fel. Az első hét csalódást okozott: a téglák ragadtak a palettákhoz, és a munkások a gépet okolták. A vizsgálat során duzzadt palettaszéleket és napi ingadozásokat mutató keveréknedvességet azonosítottak. A telep bevezetett egy egyszerű nedvességmérési eljárást, kicserélte a legrosszabb minőségű palettákat, és jelölést helyezett el a táplálóasztalon a paletták pontos igazításához. Néhány hét alatt a munkások beálltak egy egyenletes munkaritmusba. A gép nem duplázta meg a termelést, de a telep megszüntette a kötegek elvesztését az egyenetlen tömörítés miatt, és az üzemeltető képes volt a téglamagasság ellenőrzésére anélkül, hogy sietségbe került volna. Ez a tanulság általános: a félig automatizált rendszerek jutalmazzák a folyamatok szigorú betartását. A figyelmen kívül hagyott bemeneti tényezőket érzékelhetőbben büntetik, mint a kézi munka, mert a gép pontosan azt ismétli, amit kap.
A vásárlóknak nem szabad figyelmen kívül hagyniuk a kompromisszumokat
A félig automatikus berendezés nem rövidítés egy teljesen automatizált gyártóüzem felé. Továbbra is szükség van munkásokra a paletták betáplálásánál és a kibocsátásnál, és ezek a feladatok emelést és járást is igényelnek. A biztonsági védőberendezések, a tiszta kilátás és az ésszerű elrendezés ugyanolyan fontosak, mint a vezérlőpult. A karbantartási hozzáférésre már a telepítés előtt gondoskodni kell, mert a formák cseréje és a rezgőegységek ellenőrzése időt vesz igénybe. Érzékelők, relék és kopólemezek pótalkatrészeit készleten kell tartani. Egy félig automatikus vonal működése függ a keverék összetételétől és a keményítési szabályzattól is. Ha a keverék túl száraz, vagy a keményítési terület túl zsúfolt, a gép nem tudja ezt ellensúlyozni. A vásárlóknak próbafutást kell kérniük saját keverékükkel és palettáikkal, nem csupán bemutatót előre elkészített anyaggal.
A gép illesztése az elrendezéshez és a személyzethez
A legjobb félig automatikus berendezés illeszkedik a gyártóüzem elrendezéséhez, a termékpalettához és a munkások szakmai szintjéhez. Egy olyan telep, ahol gyakran váltanak formákat, gyorskioldós bilincsekre és egyértelmű átállási lépésekre van szüksége. Egy olyan telep, ahol korlátozott a padlóterület, olyan palettatárolási útvonalat igényel, amely nem keresztezi az operátor munkaterületét. Egy olyan telep, ahol magas a munkaerő-csere aránya, egyszerűen elsajátítható vezérlőrendszert és nehezen félreolvasható címkéket igényel. A YAODA, amely Délkelet-Shandongban található, félig automatikus és teljesen automatikus blokkgyártó gépekkel kapcsolatos projekteket támogat gyártási kapacitásával, szakmai személyzeti háttérrel és exporttapasztalattal, így segíti a vásárlókat abban, hogy a gépek konfigurációját a valós gyártókörnyezethez igazítsák. A gyakorlati teszt egyszerű: futtassa a gépet egy teljes műszakon keresztül a tényleges munkásokkal, a tényleges termékpalettával és a tényleges palettákkal. A termelékenység-növekedés a leállások csökkenésében és a stabilabb blokkok előállításában mutatkozik meg, nem egyetlen lenyűgöző számban.
Tartalomjegyzék
- Mi változik valójában a gyártósoron a félig automatizálás bevezetésével
- Az üzemeltető vezérlőponttá válik, nem pedig erőforrássá
- Hol keletkeznek a ciklusidő-benyereségek egy valós gyártóüzemben
- Egy gyakorlati példa egy közepes méretű téglagyártó telepről
- A vásárlóknak nem szabad figyelmen kívül hagyniuk a kompromisszumokat
- A gép illesztése az elrendezéshez és a személyzethez