
 EN



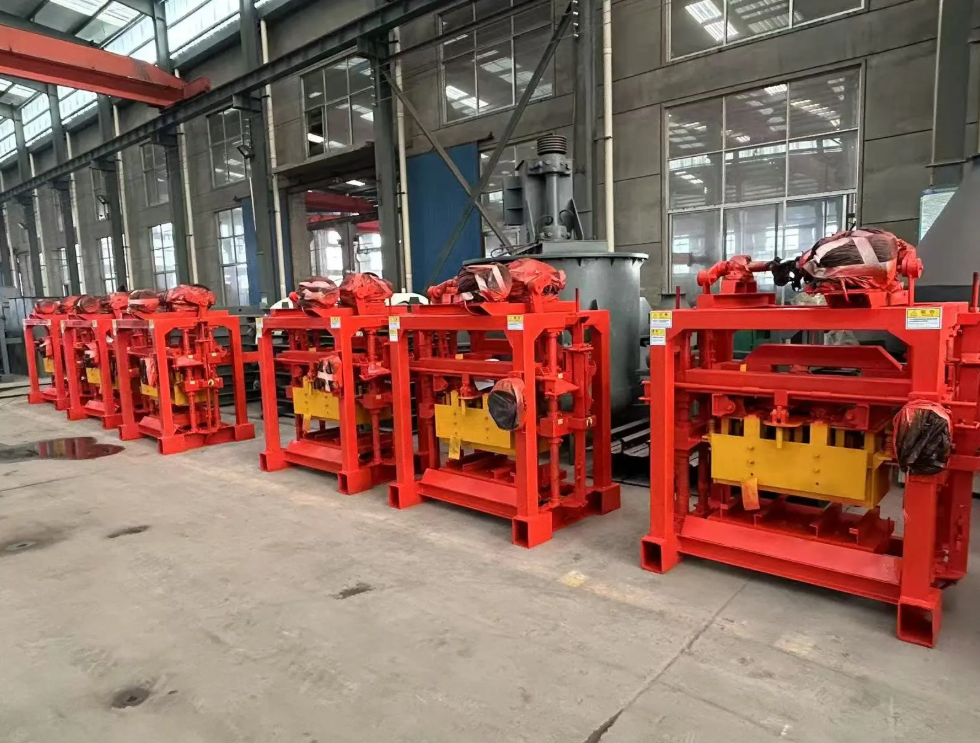
Жартылай автоматтандыру шынымен өндіріс алаңында нені өзгертеді
Жартылай автоматты кірпіш жасау машинасы қолмен формалау мен толығымен автоматтандырылған жол арасында орналасады, ал осы ортаңғы орын жиі түсінілмейді. Машина араластыруды, қоректендіруді, тербелісті және тығыздауды орындайды, ал адамдар әлі де паллеттерді бағыттайды, араласымның ағысын тексереді және партиялар арасындағы ауысу процесін басқарады. Өнімділік жоғарылады, себебі машина брошюраларда тезірек жұмыс істейді деп емес, сонымен қатар қайталанатын, күшке тәуелді әрекеттер тұрақты болады. Бұрын смена бойы шаулып және тығыздаған жұмысшылар тобы сапа бақылауы мен өтулерге назар аудара алады. Орнату әлі де дайындалған операторды талап етеді, ал жұмыс темпі жұмысшылар мен машина қалай ынтымақтастықта жұмыс істейтініне байланысты. Бұл — ашық айтылған айырбас, сонымен қатар бұл — табыстардың да орналасқан жері.
Оператор басқару нүктесі болып табылады, ал күш көзі емес
Жартылай автоматтық блок машинасымен оператор ритмді орнатады. Басқару панелі цикл уақытын, вибрацияны және калып орнын басқарады, бірақ оператор қоспаның біркелкілігін, паллеттің дұрыс орналасуын және блоктың босатылуын бақылайды. Осы смена маңызды. Қолмен басқарылатын орнату кезінде шаршаған оператор бүкіл смена бойы біркелкі емес тығыздау жасай алады. Жартылай автоматтық орнату қоспа мен паллеттің берілуі нормада қалса, әрбір партия үшін бірдей тығыздау циклын қамтамасыз етеді. Машина шешім қабылдауды жоюға арналмаған. Ол шешім қабылдаудың төмендеуіне әкелетін дене жүктемесін жояды. Дайындық кезінде қоспаның ылғалдылығы, паллеттің күйі және авариялық тоқтату жүйесі қарастырылуы тиіс. Жақсы қорғаныс элементтері мен анық басқару элементтері бар машина оператордың жабдықпен күресу орнына назарын сақтауына көмектеседі.
Шын мәніндегі зауытта цикл уақытының ұтысы қайдан пайда болады
Циклдық уақыттағы ұтыс әдетте үш жерден келеді. 1. Тұрақты тербеліс пен қысым қайта жасау мен қолмен аяқтау қажеттілігін азайтады. 2. Жақсарған паллеттің өңделуі тақталардың дұрыс орналаспауы мен берілу нүктелеріндегі бұғаттан болатын уақыт жоғалтуын азайтады. 3. Басқару жүйесі формалар мен цикл параметрлерін сақтаған кезде ауысу реті жақсарып кетеді. Бұл ұтыстар нағыз, бірақ автоматты түрде пайда болмайды. Ылғалды, айнымалы қоспалы шикізатпен жұмыс істейтін зауыт әлі де құрамы біркелкі емес блоктар алады. Паллеттің жазықтығын ескермейтін зауыт әлі де блоктардың жабысуы мен жиектердің зақымдануымен күреседі. ASTM C90 стандарты жүкті ұстауға арналған бетонды кірпіш бұйымдары үшін өлшемдік және беріктік талаптарын белгілейді, ал осы талаптар өндіріс циклы қайталанған кезде орындалуы оңайларады. Бұл стандарт өнімділікті уәде етпейді. Ол тұрақты жартылай автоматты процестің тиімдірек жететін мақсатты көрсетеді.
| Тұрғыданы орнату | Алғашқы шығындар | Еңбекке тәуелділік | Партияның біркелкілігі | Ауысу икемділігі | Ең тиімдісі |
|---|---|---|---|---|---|
| Нұсқаулық | Төмен | Өте жоғары | Айнымалы | Жоғары | Кіші немесе арасында тоқтап тұратын сериялар |
| Жартылай автоматты | Орташа | Орташа | Қоспа мен паллеттер бақыланған кезде жақсы | Жақсы | Әртүрлі өнімдер шығаратын орташа көлемдегі алаңдар |
| Толық автоматты | Жоғары | Еденге жақын орналасқан | Жоғары | Қосымша дайындықсыз төменірек | Жоғары көлемді, шектеулі өнім ассортименті |
Orta kөлемді blok zavodyndagy sahanadaғy jағdай
Oңтүстіk-Şығys Аziya'daғy orta kөlemdі blok zavodynda yarım avtomatik kіrpiş жасау машинасы екі қолмен жұмыс істейтін орындарды алмастырды. Бірінші аптада нәтижелер төмен болды. Bloklar paletke жабысып қалды, және жұмысшылар машинаға кінәлаған. Тексеру кезінде paletterдің шеттері şiшілгені мен қоспаның ылғалдылығының күндіз бірнеше рет өзгергені анықталды. Zavod қарапайым ылғалдылық тексеруін енгізді, ең нашар paletterді алмастырды және қоректендіру үстелінде paletterді орналастыру сызығын белгіledі. Бірнеше апта ішінде жұмысшылар тұрақты темпке кірді. Машина шығысты екі есе арттырмады, бірақ zavod тығыздалу дәрежесінің тұрақсыздығына байланысты партияларды жоғалтуды тоқтатты, сонымен қатар оператор блоктардың биіктігін жылдамдатпай тексеруге мүмкіндік алды. Сабақ таныс: жартылай автоматтандыру процестің тәртібін құрметтейді. Ол машина берілген негізде қайталанатындықтан, қолмен жұмыс істегенге қарағанда, ескерілмеген кірістерге көбірек көңіл аударады.
Сатып алушылардың елемеуі керегі жоқ компромисстар
Жартылай автоматтық жабдық — толығымен автоматтандырылған зауытқа қысқа жол емес. Оның паллеттерді беру және шығару аймағында әлі де адамдар қажет, ал бұл рөлдер көтеру мен жүрумен байланысты. Қауіпсіздік қорғаныстары, ашық көріну сызықтары және логикалық орналасу басқару панеліндей маңызды. Жабдықты орнатуға дейін техникалық қызмет көрсетуге қатысуға мүмкіндік жоспарлануы керек, себебі форма ауыстыру мен тербеліс құрылғысын тексеру уақыт алады. Сенсорлар, реле және тозу пластинкалары үшін қосымша бөлшектердің болуы қажет. Жартылай автоматтық жол сонымен қатар қоспаның құрамы мен кептіру режиміне тәуелді. Егер қоспа құрғақ болса немесе кептіру аймағы тығыз болса, машина оны толтыра алмайды. Сатып алушылар әзірленген материалмен демонстрация ғана емес, өз қоспалары мен паллеттерімен сынақ жүргізуін сұрауы керек.
Машина мен жоспарлау және жұмысшылар тобының сәйкестігі
Ең жақсы жартылай автоматты орнату өсімдіктердің орналасуына, өнімдердің араласуына және жұмысшылардың біліктілік деңгейіне сәйкес келеді. Калыптарды жиі ауыстыратын алаңға тез босатылатын қысқыштар мен анық ауысу қадамдары қажет. Еден ауданы шектеулі алаңға оператордың аймағын қиып өтпейтін паллет маршруты қажет. Қызметкерлердің көп ауысуы бар алаңға үйренуге оңай басқару жүйелері мен қате оқылмайтын белгілер қажет. Шандун провинциясының оңтүстік-шығысында орналасқан YAODA жартылай автоматты және автоматты блок машиналары бойынша жобаларды өндірістік масштабта, техникалық қызметкерлермен және экспорт тәжірибесімен қолдайды, бұл сатып алушыларға машина конфигурациясын нақты өндірістік алаңға сәйкестендіруге көмектеседі. Тәжірибелік сынақ қарапайым. Машинаға нақты жұмысшылар, нақты өнімдердің араласуы және нақты паллеттермен толық смена бойы жұмыс істеуін ұйымдастырыңыз. Өнімділіктің артуы бір-ақ әсерлі сан емес, тоқтап қалулардың азаюы мен блоктардың тұрақтылығы арқылы көрінеді.
Мазмұны
- Жартылай автоматтандыру шынымен өндіріс алаңында нені өзгертеді
- Оператор басқару нүктесі болып табылады, ал күш көзі емес
- Шын мәніндегі зауытта цикл уақытының ұтысы қайдан пайда болады
- Orta kөлемді blok zavodyndagy sahanadaғy jағdай
- Сатып алушылардың елемеуі керегі жоқ компромисстар
- Машина мен жоспарлау және жұмысшылар тобының сәйкестігі