
 EN



Ce que la semi-automatisation modifie réellement sur le terrain de production
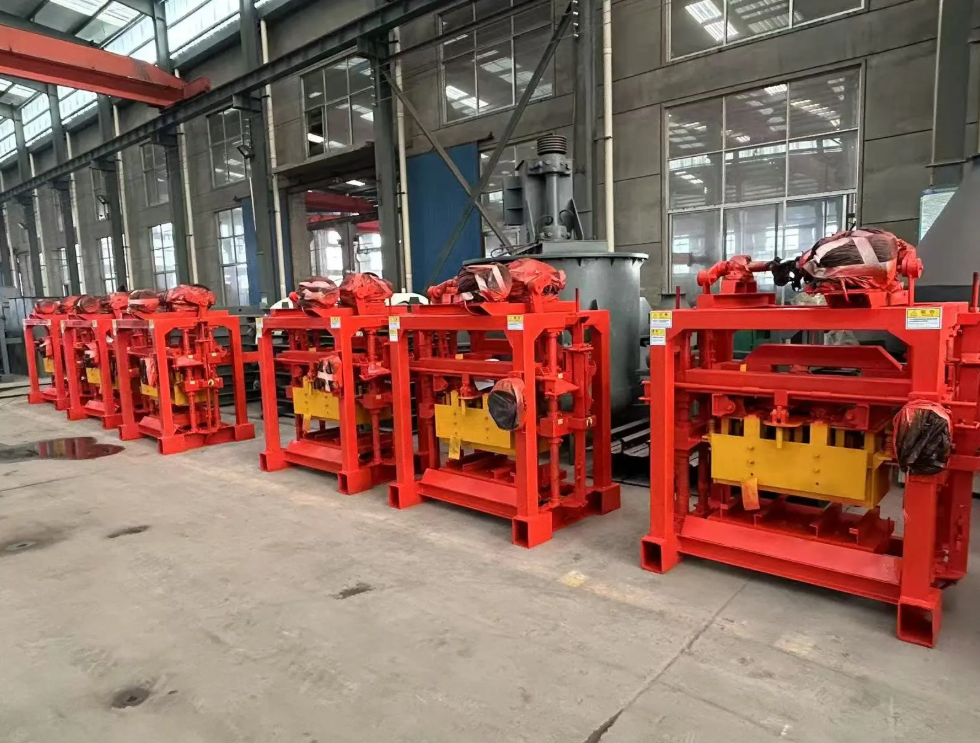
Une machine semi-automatique pour la fabrication de briques se situe entre le moulage manuel et une ligne entièrement automatisée, et cette position intermédiaire est souvent mal comprise. La machine assure le mélange, l’alimentation, la vibration et le compactage, tandis que les opérateurs continuent de guider les palettes, de vérifier l’écoulement du mélange et de gérer la transition entre les lots. La productivité s’améliore non pas parce que la machine fonctionne plus vite selon la brochure, mais parce que les étapes répétitives et exigeantes sur le plan physique deviennent constantes. Une équipe qui passait autrefois tout son poste à pelleter et tasser peut désormais se concentrer sur les contrôles qualité et les changements de série. L’installation nécessite toujours un opérateur qualifié, et le rythme dépend de la synergie entre l’équipe et la machine. Tel est le compromis honnête, et c’est aussi là que résident les gains.
L’opérateur devient le point de contrôle, et non la source d’énergie
Avec une machine à blocs semi-automatique, l’opérateur impose le rythme. Le tableau de commande gère la durée du cycle, la vibration et la position du moule, mais l’opérateur surveille la consistance du mélange, l’alignement des palettes et le démoulage des blocs. Ce paramètre est déterminant. Un opérateur fatigué sur une installation manuelle peut produire une compactage inégal pendant tout le poste. Une installation semi-automatique assure le même cycle de compactage pour chaque lot, à condition que le mélange et l’alimentation des palettes restent dans les plages admissibles. La machine n’élimine pas le jugement humain : elle supprime la charge physique qui altère ce jugement en fin de poste. La formation doit couvrir l’humidité du mélange, l’état des palettes et les arrêts d’urgence. Une machine dotée de protections efficaces et de commandes claires aide l’opérateur à rester vigilant plutôt que de lutter contre l’équipement.
D’où proviennent les gains de temps de cycle dans une usine réelle
Les gains de temps de cycle proviennent généralement de trois sources. 1. Des vibrations et une pression constantes réduisent le besoin de reprises et de finitions manuelles. 2. Une meilleure manipulation des palettes diminue les pertes de temps dues aux panneaux mal alignés et aux points de transfert bloqués. 3. Les opérations de changement de série s’améliorent lorsque le système de commande mémorise les paramètres de moule et de cycle. Ces gains sont réels, mais ils ne sont pas automatiques. Une usine qui alimente l’appareil avec un mélange humide et variable produira tout de même des blocs incohérents. Une usine qui néglige la planéité des palettes continuera de faire face à des problèmes d’adhérence et de dommages aux bords. La norme ASTM C90 fixe les exigences dimensionnelles et mécaniques applicables aux éléments de maçonnerie en béton porteurs ; ces exigences sont plus facilement satisfaites lorsque le cycle de production est reproductible. Cette norme ne garantit pas la productivité. Elle définit un objectif que tout procédé semi-automatique stable peut atteindre de façon plus fiable.
| Installation | Investissement initial | Dépendance à la main-d’œuvre | Cohérence des lots | Flexibilité de changement de série | Meilleure adéquation |
|---|---|---|---|---|---|
| Manuel | Faible | Très élevée | Variable | Élevé | Petites séries ou séries intermittentes |
| Semi Automatique | Modéré | Modéré | Adapté lorsque le mélange et les palettes sont maîtrisés | Bon | Entreprises moyennes proposant une gamme variée de produits |
| Entièrement automatique | Élevé | Position basse au sol | Élevé | Plus bas sans réglage supplémentaire | Haut volume, gamme de produits restreinte |
Une étude de cas sur le terrain dans une carrière de blocs de taille moyenne
Dans une carrière de blocs de taille moyenne en Asie du Sud-Est, une machine semi-automatique de fabrication de briques a remplacé deux postes manuels. La première semaine s’est révélée décevante : des blocs restaient collés aux palettes, et l’équipe a imputé le problème à la machine. Un examen a révélé des palettes aux bords gonflés et une humidité du mélange variant fortement au cours de la journée. La carrière a alors instauré un simple contrôle d’humidité, remplacé les palettes les plus endommagées et tracé une ligne d’alignement des palettes sur la table d’alimentation. En quelques semaines, l’équipe a trouvé un rythme régulier. La machine n’a pas doublé la production, mais la carrière a cessé de perdre des lots en raison d’un tassement irrégulier, et l’opérateur pouvait vérifier la hauteur des blocs sans se précipiter. Cette leçon est courante : la semi-automatisation récompense la rigueur procédurale. Elle rend plus visibles les entrées négligées qu’un travail manuel, car la machine reproduit systématiquement ce qu’on lui fournit.
Les compromis que les acheteurs ne doivent pas ignorer
L’équipement semi-automatique n’est pas un raccourci vers une usine entièrement automatisée. Il nécessite toujours du personnel à l’alimentation des palettes et à l’extrémité de déchargement, et ces postes impliquent des manutentions et des déplacements. Les dispositifs de sécurité, les lignes de vue dégagées et une disposition rationnelle sont tout aussi essentiels que le tableau de commande. L’accès pour la maintenance doit être prévu avant l’installation, car les changements de moule et les vérifications de l’unité de vibration prennent du temps. Des pièces détachées pour capteurs, relais et plaques d’usure doivent être en stock. Une ligne semi-automatique dépend également de la formulation du mélange et de la rigueur appliquée au durcissement. Si le mélange est trop sec ou si la zone de durcissement est surchargée, la machine ne peut pas compenser. Les acheteurs doivent demander un essai avec leur propre mélange et leurs propres palettes, et non seulement une démonstration avec des matériaux préparés.
Adapter la machine à l’agencement des locaux et à l’équipe
La meilleure configuration semi-automatique s’adapte à l’agencement de l’usine, au panel de produits et au niveau de compétence de l’équipe. Une usine qui change fréquemment de moules a besoin de pinces à déverrouillage rapide et d’étapes de changement clairement définies. Une usine disposant d’un espace au sol limité nécessite un parcours de palettes qui ne traverse pas la zone de l’opérateur. Une usine connaissant un fort taux de rotation du personnel exige des commandes faciles à apprendre et des étiquettes peu sujettes à erreur de lecture. YAODA, basée dans le sud-est du Shandong, soutient les projets de machines à blocs semi-automatiques et automatiques grâce à son échelle de production, à ses techniciens qualifiés et à son expérience à l’exportation, ce qui aide les acheteurs à adapter la configuration de la machine aux conditions réelles de la ligne de production. Le test pratique est simple : faire fonctionner la machine pendant un poste complet avec l’équipe réelle, le mélange réel et les palettes réelles. Les gains de productivité se manifestent par moins d’arrêts et une régularité accrue dans la fabrication des blocs, et non par un seul chiffre impressionnant.
Table des matières
- Ce que la semi-automatisation modifie réellement sur le terrain de production
- L’opérateur devient le point de contrôle, et non la source d’énergie
- D’où proviennent les gains de temps de cycle dans une usine réelle
- Une étude de cas sur le terrain dans une carrière de blocs de taille moyenne
- Les compromis que les acheteurs ne doivent pas ignorer
- Adapter la machine à l’agencement des locaux et à l’équipe