
 EN



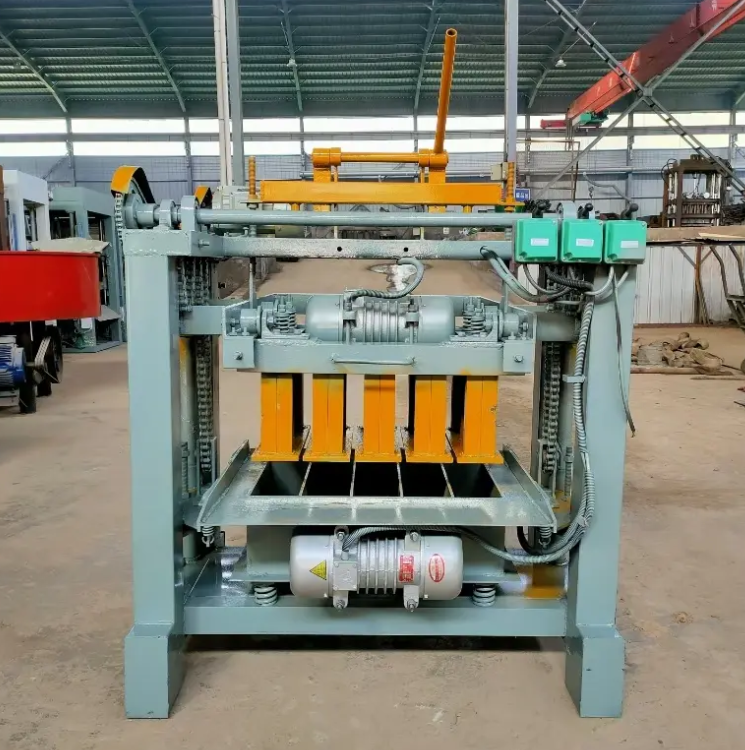
Die werklike verskil tussen halfoutomatiese en outomatiese lyne
Die keuse tussen ’n halfoutomatiese bakstenevervaardigingsmasjien en ’n volledig outomatiese lyn word dikwels as ’n eenvoudige tegnologiese stap na bo beskou. Hierdie benadering mis die punt. Die werklike verskil lê daarin waar menslike oordeel in die vervaardigingsiklus ingryp. By ’n halfoutomatiese masjien voer mense steeds pallets in, beheer mengselaflewering en bestuur die tempo. By ’n outomatiese lyn word hierdie take deur transportbande, sensore en PLC-logika hanteer. Geen van hierdie benaderings is van nature beter nie. Elkeen skuif die las van arbeid na kapitaal, en van bedienervaardigheid na onderhoudsbeheersing.
‘n Werf met goedkoop arbeidskrag en onstabiele kragvoorsiening kan sukkel met ‘n volledig outomatiese lyn. ‘n Fabriek met stabiele elektrisiteit en ‘n vaardige onderhoudspan kan vind dat outomatisering ‘n terugslag gee. Die besluit moet begin met die werfvoorwaardes, nie met ‘n brosjure nie.
Watter Veranderinge op die Vervaardigingsvloer
Terwyl jy deur ‘n half-outomatiese opstelling loop, is die tempo sigbaar. Operateurs beweeg pallette, kyk na die vorm en pas die toevoer met die hand aan. Die masjien doen die swaar saampakking en vibrasie, maar die span stel die tempo. Daardie tempo kan verskuif wanneer skuiwe verander of wanneer ‘n nuwe produk bekendgestel word.
Op ‘n volledig outomatiese lyn word die tempo deur die beheerstelsel vasgestel. Blokke beweeg vanaf die mengmasjien na die vorm na die verhardingsarea met minimale hantering. Die kompromis is sensitiviteit. ‘n Sensorfout, ‘n misgeplaatste pallet of ‘n drukval in die lug kan die siklus stop. Outomatiese lyne beloon stabiele insette en straf variasie. Half-outomatiese lyne absorbeer meer variasie, maar hulle hang af van dissiplineerde spanne.
Koste, Arbeid en Deurset Vergelyk
Die tabel hieronder gebruik tipiese reikwides van toerustingverskaffers en velddoeane. Werklike syfers wissel met vormgrootte, mengselontwerp en stollingspraktyk.
| Faktor | Half Automaties | Volledig outomaties |
|---|---|---|
| Aanvanklike belegging | Laer | Hoër |
| Operateurs per skof | 4 tot 8 | 1 tot 3 |
| Uitvoerbereik | Matig | Hoog |
| Produkverwisseling | Vinniger | Instelling-intensief |
| Kragkwaliteit | Meer toelaatbaar | Gevoelig |
| Onderhoudsvaardigheid | Basiese meganies | PLC en sensore |
| Ruimtebehoefte | Kleiner | Groter |
| Beste Passende | Klein tot medium werf | Hoë-volumeprosesfabriek |
Die arbeidsbesparings op ’n volledig outomatiese lyn is werklik, maar dit kom saam met nuwe koste. Tegnici benodig opleiding. Voorraad van vervangstukke neem toe. Magtbepalingstoerusting mag vereis word. ’n Halfoutomatiese masjien kos dikwels minder om te laat loop op plekke waar tegniese ondersteuning skaars is.
’n Geval van ’n Werf Wat die Sprong Gemaak Het
’n Vervaardiger in Suid-Asië het met ’n halfoutomatiese bakstenevervaardigingsmasjien begin en later ’n volledig outomatiese lyn bygevoeg. Die halfoutomatiese eenheid het reeds twee jaar lank geloop en holle blokke en teëls vir plaaslike kopers vervaardig. Die eienaars het ’n hoër volumeproduksie benodig vir ’n nuwe kontrak.
Die outomatiese lyn het goed in droë weer gevaar. Tydens die moesoen het spanningfluktuasies gereelde stoppe veroorsaak. ’n Spanningsstabiliseerder het gehelp, maar die lyn het steeds meer aandag benodig as wat verwag is. Die half-outomatiese masjien het deur dieselfde storms voortgegaan om kleiner partye vir kliënte wat vinnige lewerings nodig gehad het, te produseer. Die les was nie dat outomatisering misluk het nie. Die les was dat die twee stelsels verskillende rolle vervul het. Die outomatiese lyn het groot bestellings hanteer. Die half-outomatiese eenheid het aanpasbaarheid en terugvoorrang gehandel.
Daardie aanleg bedryf nou albei. Die eienaars behandel die half-outomatiese masjien as ’n strategiese bate, nie ’n springplank wat weggegooi moet word nie.
Aanpassing van outomatiseringsvlak aan werfvoorwaardes
Voor die keuse help dit om ’n paar praktiese punte te toets.
Kragkwaliteit. Outomatiese lyne het stabiele spanning en skoon lug nodig. Generators en stabiliseerders voeg koste by.
Arbeidsaanbod. Half-outomatiese masjiene benodig meer hande, maar daardie hande kan ter plekke opgelei word.
Onderhoudsvaardighede. PLC-probleemoplossing verskil van die vervanging van 'n lager.
Ruimte. Outomatiese lyne benodig ruimte vir transportbande, stapelaars en verhardingsrekkers.
Produk mengsel. Geweldige veranderinge gun half-outomatiese opstelle.
ASTM C90 stel 'n minimum netto saamdruksterkte van 2 000 psi vir lastdraende betonmetselwerk eenhede vas. Daardie standaard is belangrik omdat geen masjien, outomaties of half-outomaties, vir 'n swak mengsel of swak verharding kan kompenseer nie. Die masjien vorm die blok. Die mengsel en verharding bepaal of dit aan die spesifikasie voldoen.
Verskafferondersteuning en langtermynpasvorm
Die regte outomatiseringsvlak is dié wat by die werf, die span en die mark pas. 'n Verskaffer wat albei tipes masjiene vervaardig, kan 'n realistiese oorsig van die kompromisse bied. YAODA vervaardig klompie-maaktoerusting sedert 1999 vanuit 'n fasiliteit van 16 000 vierkante meter in die suidoos van Shandong. Die maatskappy werf meer as 300 mense aan, insluitend 60 tegniese deskundiges, en voer na Afrika, die Midde-Ooste, Sentraal-Asië, Suidoos-Asië, Australië en die Amerikas uit. Sy "Yaoda"-merk voldoen aan nasionale standaarde, en die vervaardigingsoperasie sluit presisie-masjinerie en toetssisteme in. Vir 'n vervaardiger wat halfoutomaties teen volledig outomaties afweeg, help daardie soort geïntegreerde ervaring om die besluit prakties te hou.