
 EN



セミオートとフルオートの生産ラインの本質的な違い
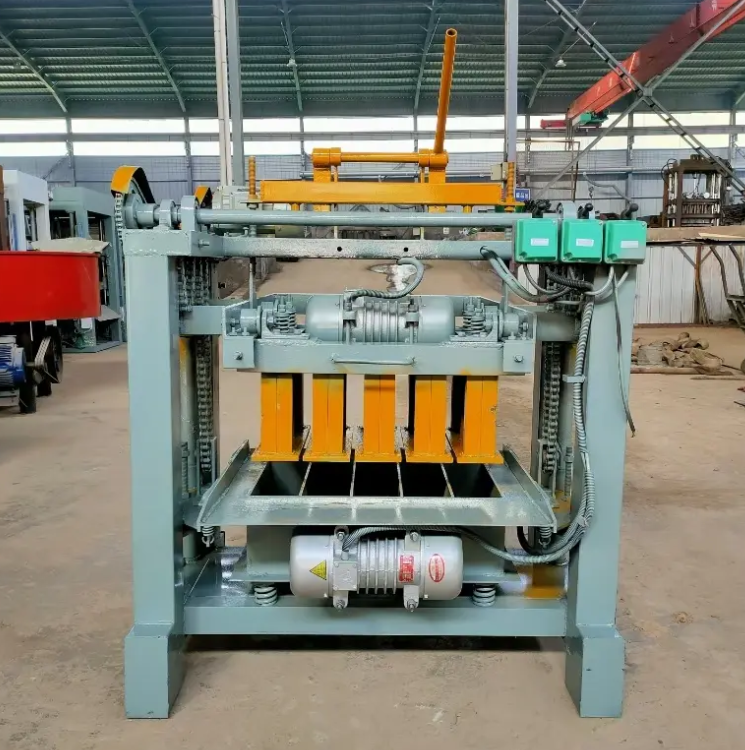
セミオート式ブリック成形機とフルオート式生産ラインのどちらを選ぶかという問いは、単に技術レベルを一段階上げるかどうかという単純な選択として語られがちです。しかし、その捉え方は本質を捉えていません。真の違いは、「人的判断」が製造プロセスのどこに位置づけられるかにあります。セミオート式では、パレットの供給、混合材の投入制御、作業のペース管理など、依然として人が直接関与します。一方、フルオート式では、これらの作業はコンベア、センサー、PLC(プログラマブル・ロジック・コントローラ)による制御で自動化されています。どちらの方式も絶対的に優れているわけではなく、単に「人的労力」から「設備投資」へ、また「オペレーターの技能」から「メンテナンス技術」への負担のシフトが起こるだけです。
人件費が安く電源が不安定な現場では、フルオート式ラインの導入に苦慮する可能性があります。逆に、安定した電力供給が得られ、熟練したメンテナンスチームを有する工場では、自動化による投資回収が十分に見込めるでしょう。判断の出発点は、カタログではなく、現場の実情であるべきです。
生産現場で実際に変わること
半自動ラインを歩きながら見ると、作業のペースがはっきりとわかります。オペレーターがパレットを移動させ、金型を監視し、手で給料量を調整しています。機械は重い圧縮と振動を担当しますが、作業ペースは現場のスタッフが決めています。このペースは、交代勤務の切り替わり時や新製品の導入時にずれやすくなります。
完全自動ラインでは、ペースは制御システムによって設定されます。ブロックはミキサーから金型、そして養生エリアへと、ほとんど手を加えずに運ばれます。ただし、その代償として感度が高くなります。センサーの故障、パレットの位置ずれ、あるいは空気圧の低下といったわずかな異常でも、サイクルが停止してしまうことがあります。自動ラインは安定した投入条件を rewarded(報いる)一方で、変動には厳しく対応します。半自動ラインは変動に強く耐えられますが、訓練されたスタッフの disciplined(規律ある)作業に依存しています。
コスト・人件費・生産能力の比較
以下の表は、機器メーカーおよび現場からの報告に基づく典型的な数値範囲を用いています。実際の数値は金型サイズ、配合設計、養生方法によって異なります。
| 要因 | 半自動 | 完全自動 |
|---|---|---|
| 初期投資 | 低い | 高機能 |
| シフトあたりのオペレーター数 | 4~8 | 1~3 |
| 出力範囲 | 中程度 | 高 |
| 製品切替 | 迅速に | 設置作業が煩雑 |
| 電力品質 | 変動に対してより許容性が高い | 敏感 |
| 保守技術 | 基本的な機械作業 | PLCおよびセンサー |
| スペース要件 | 小さい | 大きい |
| 最適な用途 | 小規模~中規模の工場 | 大量生産向け工場 |
完全自動化ラインによる人件費削減効果は確かにありますが、新たなコストも発生します。技術者の教育が必要になります。予備部品の在庫が増加します。電源安定化装置の導入が必要になる場合もあります。技術的サポートが十分でない地域では、半自動機の方が運用コストが低く抑えられることが多いです。
自動化を実現した現場の事例
南アジアのある製造業者が、当初は半自動ブロック成形機から始め、その後に完全自動化ラインを追加導入しました。この半自動機は2年間稼働し、中空ブロックやペーバーを地元の顧客向けに生産してきました。経営陣は、新たに受注した契約案件に対応するため、より高い生産能力を求めました。
自動ラインは乾燥期には良好な性能を発揮しました。しかし、雨季になると電圧の変動が頻発し、ラインが何度も停止しました。電圧安定装置を導入したものの、それでも予想以上に手間と注意を要しました。一方、半自動機械は同じ豪雨の中でも稼働を続け、納期が急ぎの顧客向けに小ロットの生産を継続しました。この経験から得られた教訓は、「自動化が失敗した」ということではありませんでした。むしろ、両システムがそれぞれ異なる役割を果たしていたという点にありました。自動ラインは大量注文に対応し、半自動ユニットは柔軟性とバックアップ機能を担っていたのです。
現在、その工場では両方の設備を併用しています。経営陣は、半自動機械を単なる過渡的な設備ではなく、戦略的に価値ある資産として扱っています。
現場の状況に合った自動化レベルの選定
導入を決める前に、いくつかの実務上のポイントを確認しておくとよいでしょう。
電源品質:自動ラインは安定した電圧と清浄な空気を必要とします。発電機や電圧安定装置の導入はコスト増につながります。
人材の確保:半自動機械はより多くの作業員を必要としますが、その作業員は現場で即座に訓練可能です。
保守スキル。PLCのトラブルシューティングは、ベアリングの交換とは異なります。
設置スペース。自動ラインには、コンベア、スタッカー、養生ラックを配置するための十分なスペースが必要です。
製品のバリエーション。頻繁な機種切替が見込まれる場合は、半自動化設備の方が適しています。
ASTM C90規格では、荷重を支えるコンクリートブロック(CMU)の最小ネット圧縮強度を2,000 psiと定めています。この規格が重要である理由は、自動・半自動を問わず、いかなる成形機も、配合設計の不備や養生不良による強度不足を補うことはできないからです。機械はブロックの形状を成形しますが、その強度が規格に適合するかどうかは、配合と養生によって決まります。
サプライヤーのサポートと長期的な適合性
最適な自動化レベルは、現場の状況、作業員のスキル、および市場のニーズに合致するものです。両タイプの機械を製造できるサプライヤーであれば、そのトレードオフについて現実的でバランスの取れた視点を提供できます。YAODA社は1999年より中国山東省南東部の延べ面積1万6,000平方メートルの工場でブロック成形設備の製造を手掛けています。同社には300人以上の従業員が在籍し、そのうち技術専門家が60人含まれます。また、アフリカ、中東、中央アジア、東南アジア、オーストラリア、南北アメリカへと製品を輸出しています。「Yaoda」ブランドは中国国家標準を満たしており、製造工程には高精度機械加工および試験システムが導入されています。半自動式と全自動式のどちらを選ぶか検討中のメーカーにとって、こうした一貫した実績は、現実的な判断を支える大きな助けとなります。