
 EN



الفرق الحقيقي بين الخطوط شبه الآلية والخطوط الآلية
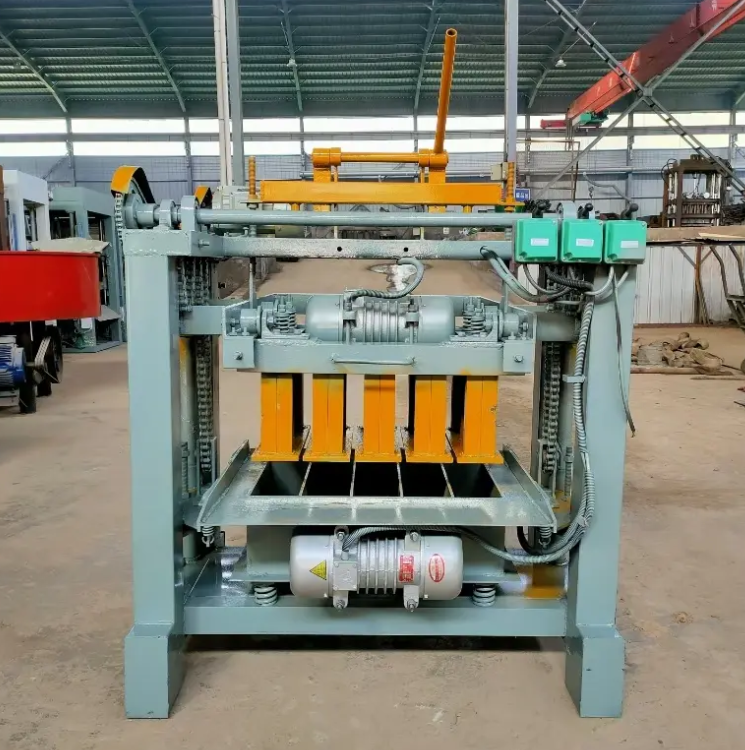
يُطرح الاختيار بين آلة صنع الطوب شبه الآلية وخط الإنتاج الآلي الكامل غالبًا على أنه مجرد ترقية بسيطة في التكنولوجيا. لكن هذه الصيغة لا تلامس جوهر المسألة. فالفرق الحقيقي يكمن في مكان تدخُّل الحكم البشري داخل دورة الإنتاج. ففي الآلة شبه الآلية، لا يزال البشر يقومون بإدخال المنصات، والتحكم في توصيل الخليط، وإدارة إيقاع العمل. أما في الخط الآلي، فإن هذه المهام تتولاها أنظمة النقل، وأجهزة الاستشعار، ومنطق وحدة التحكم المنطقية القابلة للبرمجة (PLC). ولا يفوق أحد النهجين الآخر بطبيعته. بل إن كلًّا منهما يحوِّل العبء من العمالة إلى رأس المال، ومن مهارة المشغل إلى مهارة الصيانة.
قد تواجه ورشة عمل تمتلك عمالة رخيصة وطاقة كهربائية غير مستقرة صعوبات في تشغيل خط إنتاج آلي بالكامل. أما المصنع الذي يتوفر فيه تيار كهربائي ثابت وفريق صيانة ماهر، فقد يجد أن الأتمتة تُحقِّق عوائد جيدة. ويجب أن تبدأ عملية اتخاذ القرار بتحليل ظروف الموقع، وليس بالاعتماد على كتيب دعائي.
ما التغييرات التي تطرأ على أرضية الإنتاج
عند المرور في خط إنتاج شبه آلي، يظهر الإيقاع بوضوح. فالمُشغِّلون ينقلون المنصات يدويًّا، ويراقبون القالب، ويضبطون التغذية يدويًّا أيضًا. وتؤدي الآلة المهمات الشاقة مثل الضغط والاهتزاز، لكن الطاقم هو الذي يحدِّد الإيقاع. وقد يتغير هذا الإيقاع عند تغيُّر الورديات أو عند إطلاق منتج جديد.
أما في الخط الآلي الكامل، فيُحدَّد الإيقاع بواسطة نظام التحكم. فتنتقل الكتل من الخلاط إلى القالب ثم إلى منطقة التصلُّب مع أقل قدر ممكن من التدخل اليدوي. أما الثمن المدفوع مقابل ذلك فهو الحساسية الزائدة: إذ قد يؤدي خلل في أحد أجهزة الاستشعار، أو عدم انتظام في وضع المنصة، أو انخفاض في ضغط الهواء، إلى توقُّف دورة التشغيل بأكملها. ولذلك فإن الخطوط الآلية تكافئ استقرار المدخلات وتعاقب أي تنوُّع أو تقلُّب فيها. أما الخطوط شبه الآلية فهي أكثر قدرة على امتصاص التقلُّبات، لكنها تعتمد اعتمادًا كبيرًا على انضباط الطاقم.
مقارنة التكلفة والعمالة والإنتاجية
تستخدم الجدول أدناه النطاقات النموذجية المقدمة من مورِّدي المعدات والتقارير الميدانية. وتتفاوت الأرقام الفعلية تبعًا لحجم القالب وتصميم الخلطة وممارسات المعالجة.
| عامل | شبه آلي | أوتوماتيكي بالكامل |
|---|---|---|
| الاستثمار الأولي | أقل | أعلى |
| عدد العمال لكل وردية | من ٤ إلى ٨ | من ١ إلى ٣ |
| نطاق الإخراج | متوسط | عالي |
| تغيير المنتج | أسرع | يتطلّب إعداداً مكثّفاً |
| جودة الطاقة | أكثر تحمُّلًا | حساسة |
| مهارة الصيانة | ميكانيكي أساسي | وحدة التحكم المنطقية المبرمجة (PLC) وأجهزة الاستشعار |
| متطلبات المساحة | أصغر | أكبر |
| الخيار الأفضل | مصنع صغير إلى متوسّط الحجم | مصنع عالي الإنتاجية |
توفير العمالة في الخط الكامل الأتمتة حقيقيٌّ، لكنه يترافق مع تكاليف جديدة. فالمهندسون والفنيون يحتاجون إلى تدريب. وتزداد مخزونات قطع الغيار الاحتياطية. وقد تتطلب المنشأة تركيب معدات لتنظيم جودة التغذية الكهربائية. وغالبًا ما تكون تكلفة تشغيل الآلة شبه الأوتوماتيكية أقل في المناطق التي تفتقر إلى الدعم الفني المتخصص.
حالة دراسية من موقع إنتاجي نجح في الانتقال
بدأ منتج في جنوب آسيا باستخدام آلة صنع الطوب شبه الأوتوماتيكية، ثم أضاف لاحقًا خط إنتاج كامل الأتمتة. وكانت الآلة شبه الأوتوماتيكية تعمل منذ سنتين، وتنتج كتلًا مجوفة وألواح رصف لمشترين محليين. وسعى المالكون إلى رفع الطاقة الإنتاجية لتلبية عقد جديد.
أَدّى الخط الآلي أداءً جيّدًا في الطقس الجاف. وخلال موسم الأمطار، تسبّبت تقلّبات الجهد في توقّفات متكرّرة. وساعدت مُثبِّت الجهد، لكنّ الخط ظلّ بحاجةٍ إلى عنايةٍ أكبر ممّا كان متوقّعًا. أمّا الجهاز شبه الآلي، فقد استمرّ في التشغيل خلال نفس العواصف، مُنتِجًا دفعاتٍ أصغر للزبائن الذين احتاجوا تسليمًا سريعًا. والدرس ليس أنّ الأتمتة فشلت، بل أنّ النظامين أدّيا أدوارًا مختلفة. فالخط الآلي تولّى الطلبيات الضخمة، بينما تولّى الوحدة شبه الآلية المرونة والدعم الاحتياطي.
وتُشغّل هذه المنشأة الآن كلا الجهازين. ويتعامل المالكون مع الجهاز شبه الآلي باعتباره أصلًا استراتيجيًّا، وليس مجرد خطوة انتقالية يُهمَلُ بعد استخدامها.
ملاءمة مستوى الأتمتة لظروف الموقع
قبل الاختيار، يفيد التحقّق من بعض النقاط العملية.
نوعية التغذية الكهربائية: يحتاج الخطوط الآلية إلى جهدٍ مستقرٍ وهواءٍ نظيف. وتزيد المولّدات ومُثبِّتات الجهد من التكلفة.
توافر اليد العاملة: يحتاج الجهاز شبه الآلي إلى عددٍ أكبر من العمال، لكن يمكن تدريب هؤلاء العمال في الموقع.
مهارات الصيانة. تختلف عملية استكشاف أخطاء وحدة التحكم المنطقية القابلة للبرمجة عن استبدال محمل.
المساحة. تتطلب الخطوط الأوتوماتيكية مساحةً كافيةً لوجود ناقلات الحزام، والماكينات الرافعة، ورفوف التصلب.
مزيج المنتجات. تُفضَّل الأنظمة شبه الأوتوماتيكية عند الحاجة إلى تغييرات متكررة في نوع المنتج.
يحدد معيار ASTM C90 أقل قيمة مسموح بها لمقاومة الضغط الصافية تبلغ ٢٠٠٠ رطل لكل بوصة مربعة للوحدات الإنشائية الخرسانية الحاملة للأحمال. ويكتسب هذا المعيار أهميته لأن أي ماكينة — سواء كانت أوتوماتيكية أو شبه أوتوماتيكية — لا يمكنها تعويض ضعف الخلطة أو سوء عملية التصلب. فالماكينة تشكِّل الكتلة، بينما تحدد الخلطة وعملية التصلب ما إذا كانت تفي بالمواصفات أم لا.
دعم المورِّد والملاءمة على المدى الطويل
مستوى الأتمتة المناسب هو الذي يتناسب مع الموقع والطاقم والسوق. ويمكن لموردٍ يُصنِّع كلا النوعين من الآلات أن يقدِّم رؤية واقعية للتنازلات المطلوبة. وتُصنِّع شركة ياودا معدات صنع البلوكات منذ عام ١٩٩٩ في منشأة تبلغ مساحتها ١٦٠٠٠ متر مربع في جنوب شرق مقاطعة شاندونغ. ويعمل في الشركة أكثر من ٣٠٠ شخص، بينهم ٦٠ خبيراً فنياً، وتُصدِّر منتجاتها إلى إفريقيا والشرق الأوسط وآسيا الوسطى وجنوب شرق آسيا وأستراليا والأمريكتين. ويلبّي علامة «ياودا» التجارية الوطنية المعايير الوطنية، وتشمل عمليات التصنيع فيها أنظمة التشغيل الدقيقة واختبار الجودة. وللمُنتِج الذي يوازن بين الخيار شبه الآلي والخيار الآلي الكامل، فإن هذا النوع من الخبرة المتكاملة يساعد في الحفاظ على قراره واقعياً.