
 EN



ຄວາມແຕກຕ່າງທີ່ແທ້ຈິງລະຫວ່າງແຖວກາງ ແລະ ແຖວອັດຕະໂນມັດ
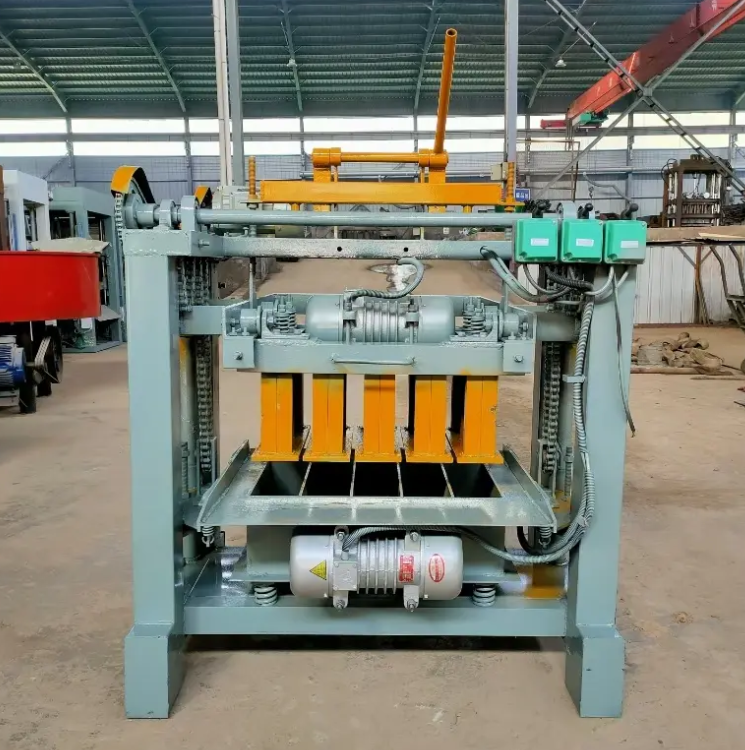
ການເລືອກລະຫວ່າງເຄື່ອງຈັກຜະລິດອິດສະຫຼະແບບກຸ່ມກາງ ແລະ ແຖວຜະລິດທີ່ເປັນອັດຕະໂນມັດຢ່າງເຕັມຮູບແບບ ມັກຖືກເບິ່ງວ່າເປັນການຍົກຂຶ້ນໄປສູ່ເຕັກໂນໂລຊີທີ່ສູງຂຶ້ນເທົ່ານັ້ນ. ການເບິ່ງແບບນີ້ບໍ່ໄດ້ເຂົ້າໃຈຈຸດສຳຄັນ. ຄວາມແຕກຕ່າງທີ່ແທ້ຈິງແມ່ນຢູ່ທີ່ບ່ອນທີ່ການຕັດສິນໃຈຂອງມະນຸດຖືກຈັດຕັ້ງໃນວຟົງການຜະລິດ. ໃນເຄື່ອງຈັກແບບກຸ່ມກາງ ຄົນຍັງຕ້ອງເອົາພາດສະດຸເຂົ້າໄປໃນຕູ້, ຄວບຄຸມການຈັດສົ່ງສ່ວນປະກອບ, ແລະ ຈັດຈັງຈັງເວລາການຜະລິດ. ໃນແຖວຜະລິດທີ່ເປັນອັດຕະໂນມັດຢ່າງເຕັມຮູບແບບ ວຽກງານເຫຼົ່ານີ້ຈະຖືກຈັດການໂດຍເຄື່ອງສົ່ງ, ເຊັນເຊີ, ແລະ ລະບົບຄວບຄຸມດ້ວຍ PLC. ບໍ່ມີວິທີໃດໜຶ່ງທີ່ດີກວ່າອີກວິທີໜຶ່ງຢ່າງເປັນທາງການ. ແຕ່ລະວິທີຈະເปลີ່ນແປງພາລະຈາກແຮງງານໄປເປັນທຶນ, ແລະ ຈາກທັກສະຂອງຜູ້ປະຕິບັດງານໄປເປັນທັກສະດ້ານການບໍາຮຸງຮັກສາ.
ເວີ່ງທີ່ມີແຮງງານຖືກແຕ່ມີໄຟຟ້າບໍ່ສະຖຽນ ອາດຈະມີບັນຫາກັບແຖວຜະລິດທີ່ເປັນອັດຕະໂນມັດຢ່າງເຕັມຮູບແບບ. ແຕ່ຖ້າເປັນໂຮງງານທີ່ມີໄຟຟ້າສະຖຽນ ແລະ ມີທີມງານບໍາຮຸງຮັກສາທີ່ມີທັກສະ ອາດຈະເຫັນວ່າການເປັນອັດຕະໂນມັດນັ້ນເຮັດໃຫ້ເກີດຜົນຕອບແທນ. ການμຕັດສິນໃຈຄວນເລີ່ມຕົ້ນຈາກສະພາບການຂອງສະຖານທີ່ ແທນທີ່ຈະເລີ່ມຈາກບໍລະchure.
ສິ່ງທີ່ປ່ຽນແປງໄປໃນເຂດຜະລິດ
ການເດີນຜ່ານລະບົບການຕັ້ງຄ່າທີ່ເປັນເຄື່ອງຈັກເຄິ່ງອັດຕະໂນມັດ ຈັງຫວะຂອງການຜະລິດສາມາດເຫັນໄດ້ຢ່າງຊັດເຈນ. ພະນັກງານເຄື່ອນແຖບເຄື່ອນ (pallets), ຕິດຕາມການຫຼີ້ນຂອງແມ່ພິມ, ແລະ ປັບຄວາມໄວ້ຂອງການໃສ່ວັດຖຸດິບດ້ວຍມື. ເຄື່ອງຈັກຈະເຮັດໝາກການບີບອັດແລະການສັ່ນໄຫວຢ່າງເຂັ້ມແຂງ, ແຕ່ທີມງານເປັນຜູ້ກຳນົດຈັງຫວະຂອງການຜະລິດ. ຈັງຫວະນີ້ອາດຈະປ່ຽນແປງໄປເມື່ອມີການປ່ຽນການເຮັດວຽກ ຫຼື ເມື່ອມີການນຳເອົາຜະລິດຕະພັນໃໝ່ເຂົ້າມາໃຊ້.
ໃນແຖວການຜະລິດທີ່ເປັນເຄື່ອງຈັກອັດຕະໂນມັດຢ່າງເຕັມທີ່ ຈັງຫວະຈະຖືກກຳນົດໂດຍລະບົບຄວບຄຸມ. ບ່ອນທີ່ເຮັດເປັນບ່ອນ (blocks) ຈະເຄື່ອນຍ້າຍຈາກເຄື່ອງປີ້ນ (mixer) ໄປຫາແມ່ພິມ ແລ້ວຈາກນັ້ນໄປຫາເຂດການເຮັດໃຫ້ແຫ້ງ (curing area) ໂດຍມີການສຳຜັດທີ່ໜ້ອຍທີ່ສຸດ. ສິ່ງທີ່ຕ້ອງແລກປ່ຽນຄືຄວາມອ່ອນໄຫວ. ຖ້າເກີດບັນຫາກັບເຊັນເຊີ, ຖ້າແຖບເຄື່ອນບໍ່ຖືກຈັດຕັ້ງໃຫ້ຖືກຕ້ອງ, ຫຼື ຄວາມດັນອາກາດຫຼຸດລົງ ອາດຈະເຮັດໃຫ້ວຟັງການຜະລິດຢຸດລົງໄດ້. ແຖວການຜະລິດທີ່ເປັນເຄື່ອງຈັກອັດຕະໂນມັດຈະເຮັດວຽກໄດ້ດີເມື່ອມີສິ່ງປ້ອນເຂົ້າທີ່ເสถຍນ ແຕ່ຈະມີບັນຫາເມື່ອມີການປ່ຽນແປງ. ແຖວການຜະລິດທີ່ເປັນເຄື່ອງຈັກເຄິ່ງອັດຕະໂນມັດສາມາດຮັບມືກັບການປ່ຽນແປງໄດ້ດີກວ່າ, ແຕ່ກໍຕ້ອງອີງໃສ່ທີມງານທີ່ມີວินັຍທຳດີ.
ຄ່າໃຊ້ຈ່າຍ, ແຮງງານ, ແລະ ຄວາມໄວ້ໃນການຜະລິດ (Throughput) ເທືອບທຽບກັນ
ຕາຕະລາງຂ້າງລຸ່ມນີ້ໃຊ້ຂອບເຂດທົ່ວໄປຈາກຜູ້ສະໜອງອຸປະກອນ ແລະ ລາຍງານຈາກເຂດການ. ຕົວເລກທີ່ແທ້ຈິງຈະແຕກຕ່າງໄປຕາມຂະໜາດຂອງແມ່ພິມ, ການອອກແບບສ່ວນປະກອບ (mix design), ແລະ ວິທີການເຮັດໃຫ້ແຫ້ງ.
| ປັດໄຈ | ກາງຄືນລະບົບ | ອັດຕະໂນມັດຢ່າງເຕັມທີ່ |
|---|---|---|
| ການລົງທຶນເບື້ອງຕົ້ນ | ຕ່ໍາ | ສູງຂຶ້ນ |
| ຈຳນວນຜູ້ປະຕິບັດງານຕໍ່ການເຮັດວຽກ | 4 ຫາ 8 | 1 ຫາ 3 |
| ຂະແນນຜົນຜົນ | ປານກາງ | ສູງ |
| ການປ່ຽນຜະລິດຕະພັນ | ເວົ້າກວ່າ | ຕ້ອງຕັ້ງຄ່າຢ່າງເຂັ້ມງວດ |
| ຄຸນນະພາບພະລັງງານ | ມີຄວາມອ່ອນໄຫວຕໍ່ການປ່ຽນແປງໜ້ອຍກວ່າ | ມີຄວາມຮູ້ສຶກ |
| ທັກສະດ້ານການບໍາຮຸ້ງຮັກສາ | ກົກະຍະນະພື້ນຖານ | PLC ແລະ ເຊັນເຊີ |
| ຄວາມຕ້ອງການພື້ນທີ່ | ນ້ອຍກວ່າ | ຫຼາຍກວ່າ |
| ເຫມາະສົມທີ່ສຸດ | ເຂດຜະລິດຂະໜາດນ້ອຍ ຫາ ກາງ | ໂຮງງານຜະລິດທີ່ມີປະລິມານສູງ |
ການປະຢັດແຮງງານໃນແຖວຜະລິດອັດຕະໂນມັດຢ່າງເຕັມທີ່ແມ່ນເກີດຂຶ້ນຈິງ, ແຕ່ມັນມາພ້ອມກັບຄ່າໃຊ້ຈ່າຍໃໝ່. ຜູ້ຊ່ຽວຊານຕ້ອງໄດ້ຮັບການຝຶກອົບຮົມ. ສິນຄ້າສຳຮອງຕ້ອງເພີ່ມຂື້ນ. ອຸປະກອນປັບສະພາບພະລັງງານອາດຈະຈຳເປັນ. ເຄື່ອງຈັກກາງທາງອັດຕະໂນມັດມັກຈະມີຄ່າໃຊ້ຈ່າຍຕໍ່າກວ່າໃນການດຳເນີນງານຢູ່ບ່ອນທີ່ການສະໜັບສະໜູນດ້ານເຕັກນິກມີຈຳນວນນ້ອຍ.
ເຫດການຈາກສະຖານທີ່ໜຶ່ງທີ່ໄດ້ປ່ຽນມາໃຊ້ເຄື່ອງຈັກອັດຕະໂນມັດ
ຜູ້ຜະລິດໃນເອເຊຍໃຕ້ເລີ່ມຕົ້ນດ້ວຍເຄື່ອງຈັກຜະລິດອິດທີ່ກາງທາງອັດຕະໂນມັດ ແລະ ຕໍ່ມາໄດ້ເພີ່ມແຖວຜະລິດອັດຕະໂນມັດຢ່າງເຕັມທີ່. ເຄື່ອງຈັກກາງທາງອັດຕະໂນມັດນີ້ໄດ້ເຮັດວຽກມາແລ້ວສອງປີ ໂດຍຜະລິດບໍລິການແລະບ່ອນເດີນທາງທີ່ມີຮ່ອງສຳລັບຜູ້ຊື້ໃນທ້ອງຖິ່ນ. ນາຍຈ້າງຕ້ອງການປະລິມານທີ່ຫຼາຍຂື້ນເພື່ອຮັບສັນຍາໃໝ່.
ເສັ້ນຜະລິດອັດຕະໂນມັດເຮັດວຽກໄດ້ດີໃນສະພາບອາກາດແຫ້ງ. ໃນຊ່ວງລະດູຝົນທີ່ຕົກ, ການປ່ຽນແປງຂອງຄ່າຄວາມດັນໄຟຟ້າເຮັດໃຫ້ເສັ້ນຜະລິດຕ້ອງຢຸດເຮັດວຽກເລື້ອຍໆ. ການຕິດຕັ້ງເຄື່ອງຄວບຄຸມຄ່າຄວາມດັນໄຟຟ້າຊ່ວຍໄດ້ບາງສ່ວນ, ແຕ່ເສັ້ນຜະລິດອັດຕະໂນມັດຍັງຕ້ອງການການດູແລຫຼາຍກວ່າທີ່ຄາດໄວ້. ເຄື່ອງຈັກກາງທາງອັດຕະໂນມັດຍັງຄົງເຮັດວຽກຕໍ່ໄປໃນເວລາທີ່ມີພາຍຸດຽວກັນນີ້, ແລະຜະລິດຊຸດສິນຄ້າທີ່ມີປະລິມານນ້ອຍເພື່ອສົ່ງໃຫ້ລູກຄ້າທີ່ຕ້ອງການໃນເວລາສັ້ນ. ສິ່ງທີ່ຮຽນຮູ້ບໍ່ແມ່ນວ່າການອັດຕະໂນມັດລົ້ມເຫຼວ, ແຕ່ເປັນການເຂົ້າໃຈວ່າລະບົບທັງສອງມີບົດບາດທີ່ແຕກຕ່າງກັນ. ເສັ້ນຜະລິດອັດຕະໂນມັດຈັດການກັບການສັ່ງຊື້ຈຳນວນຫຼາຍ, ໃນຂະນະທີ່ເຄື່ອງຈັກກາງທາງອັດຕະໂນມັດຈັດການກັບຄວາມຫຼາກຫຼາຍ ແລະເປັນຕົວເລືອກສຳຮອງ.
ໂຮງງານນີ້ປັດຈຸບັນດຳເນີນການທັງສອງລະບົບ. ຜູ້ເປັນເຈົ້າຂອງຖືເຄື່ອງຈັກກາງທາງອັດຕະໂນມັດເປັນຊັບສິນທີ່ມີຄວາມສຳຄັນເຊີງຍຸດທະສາດ, ບໍ່ແມ່ນເປັນສິ່ງທີ່ຈະຖືກປະຖິ້ມທິ້ງຫຼັງຈາກໃຊ້ງານ.
ການຈັບຄູ່ລະດັບການອັດຕະໂນມັດກັບສະພາບການຂອງສະຖານທີ່
ກ່ອນທີ່ຈະເລືອກ, ມັນເປັນປະໂຫຍດທີ່ຈະກວດສອບຈຸດທີ່ເປັນປະຈຳທີ່ສຳຄັນບາງຢ່າງ.
ຄຸນນະພາບຂອງໄຟຟ້າ: ເສັ້ນຜະລິດອັດຕະໂນມັດຕ້ອງການຄ່າຄວາມດັນໄຟຟ້າທີ່ສະຖຽນ ແລະ ອາກາດທີ່ບໍ່ມີຝຸ່ນ. ເຄື່ອງສົ່ງໄຟຟ້າ (ເຈນເນເຣເຕີ) ແລະ ເຄື່ອງຄວບຄຸມຄ່າຄວາມດັນໄຟຟ້າເພີ່ມຕົ້ນທຶນ.
ການຈັດຫາແຮງງານ: ເຄື່ອງຈັກກາງທາງອັດຕະໂນມັດຕ້ອງການແຮງງານຫຼາຍຂື້ນ, ແຕ່ແຮງງານເຫຼົ່ານີ້ສາມາດຝຶກສອນໄດ້ໃນສະຖານທີ່.
ທັກສະດ້ານການບໍລິຫານຮັກສາ. ການແກ້ໄຂບັນຫາ PLC ແຕກຕ່າງຈາກການປ່ຽນແທນເຄື່ອງຈັກ.
ພື້ນທີ່. ເສັ້ນທາງອັດຕະໂນມັດຕ້ອງການພື້ນທີ່ສຳລັບເຄື່ອງສົ່ງ, ເຄື່ອງເກັບຊ້ຳ, ແລະ ເຄື່ອງແຫ້ວ.
ປະເພດຜະລິດຕະພັນ. ການປ່ຽນແປງເລື້ອຍໆຈະເຮັດໃຫ້ການຕັ້ງຄ່າເຄື່ອງຈັກກຸ່ມກາງເປັນທາງເລືອກທີ່ດີກວ່າ.
ມາດຕະຖານ ASTM C90 ກຳນົດຄວາມເຂັ້ມແຂງຂອງການອັດທີ່ເຫຼືອຢູ່ຕ່ຳສຸດທີ່ 2,000 psi ສຳລັບຫນ່ວຍການກໍ່ສ້າງດ້ວຍເບຕົງທີ່ຮັບນ້ຳໜັກ. ມາດຕະຖານນີ້ມີຄວາມສຳຄັນເພາະວ່າບໍ່ມີເຄື່ອງຈັກໃດໆ ບໍ່ວ່າຈະເປັນເຄື່ອງຈັກອັດຕະໂນມັດ ຫຼື ເຄື່ອງຈັກກຸ່ມກາງທີ່ຈະສາມາດຊົດເຊີຍສ່ວນປະກອບທີ່ອ່ອນ ຫຼື ການແຫ້ວທີ່ບໍ່ດີໄດ້. ເຄື່ອງຈັກຈະປັ້ນຮູບບລັອກ, ແຕ່ສ່ວນປະກອບ ແລະ ການແຫ້ວຈະກຳນົດວ່າມັນຈະບັນລຸເງື່ອນໄຂທີ່ກຳນົດຫຼືບໍ່.
ການສະໜັບສະໜູນຈາກຜູ້ສະໜອງ ແລະ ຄວາມເໝາະສົມໃນໄລຍະຍາວ
ລະດັບການອັດຕະໂນມັດທີ່ເໝາະສົມແມ່ນລະດັບທີ່ສອດຄ່ອງກັບສະຖານທີ່ ທີມງານ ແລະ ຕະຫຼາດ. ຜູ້ສະໜອງທີ່ຜະລິດເຄື່ອງຈັກທັງສອງປະເພດນີ້ສາມາດໃຫ້ມຸມມອງທີ່ເປັນຈິງກ່ຽວກັບການເລືອກເອົາຂອງທາງເລືອກຕ່າງໆ. YAODA ໄດ້ຜະລິດອຸປະກອນສຳລັບການຜະລິດບ່ອນຕັກຕັ້ງມາແຕ່ປີ 1999 ຈາກສະຖານທີ່ຜະລິດທີ່ມີເນື້ອທີ່ 16,000 ຕາລາງເມັດເທີ ໃນເຂດຕາເວັນຕົກສຽງໃຕ້ຂອງ Shandong. ບໍລິສັດນີ້ມີພະນັກງານຫຼາຍກວ່າ 300 ຄົນ ເຊິ່ງລວມທັງຜູ້ຊ່ຽວຊານດ້ານເຕັກນິກ 60 ຄົນ ແລະ ສ่งອອກໄປຍັງທະວີບອາຟຣິກາ ເຂດອັນຕາລາວ ເອເຊຍກາງ ເອເຊຍຕາເວັນຕົກສຽງໃຕ້ ອົສເຕເລຍ ແລະ ອາເມລິກາ. ຊື່ຢີ່ຫໍ່ "Yaoda" ຂອງບໍລິສັດນີ້ເປັນໄປຕາມມາດຕະຖານແຫ່ງຊາດ ແລະ ການຜະລິດປະກອບດ້ວຍລະບົບການກົດແລະການທົດສອບທີ່ມີຄວາມຖືກຕ້ອງສູງ. ສຳລັບຜູ້ຜະລິດທີ່ກຳລັງເປີດຮັບການເລືອກລະຫວ່າງລະບົບການຜະລິດທີ່ເປັນເຄື່ອງຈັກເຄິ່ງອັດຕະໂນມັດ ຫຼື ລະບົບເຄື່ອງຈັກອັດຕະໂນມັດທັງໝົດ ປະສົບການທີ່ບໍລິສັດນີ້ມີຢູ່ຢ່າງຄົບຖ້ວນຈະຊ່ວຍໃຫ້ການμຕັດສິນໃຈນີ້ມີຄວາມເປັນຈິງແລະເປັນໄປໄດ້.
ບັນຊີເນື້ອຫາ
- ຄວາມແຕກຕ່າງທີ່ແທ້ຈິງລະຫວ່າງແຖວກາງ ແລະ ແຖວອັດຕະໂນມັດ
- ສິ່ງທີ່ປ່ຽນແປງໄປໃນເຂດຜະລິດ
- ຄ່າໃຊ້ຈ່າຍ, ແຮງງານ, ແລະ ຄວາມໄວ້ໃນການຜະລິດ (Throughput) ເທືອບທຽບກັນ
- ເຫດການຈາກສະຖານທີ່ໜຶ່ງທີ່ໄດ້ປ່ຽນມາໃຊ້ເຄື່ອງຈັກອັດຕະໂນມັດ
- ການຈັບຄູ່ລະດັບການອັດຕະໂນມັດກັບສະພາບການຂອງສະຖານທີ່
- ການສະໜັບສະໜູນຈາກຜູ້ສະໜອງ ແລະ ຄວາມເໝາະສົມໃນໄລຍະຍາວ