
 EN



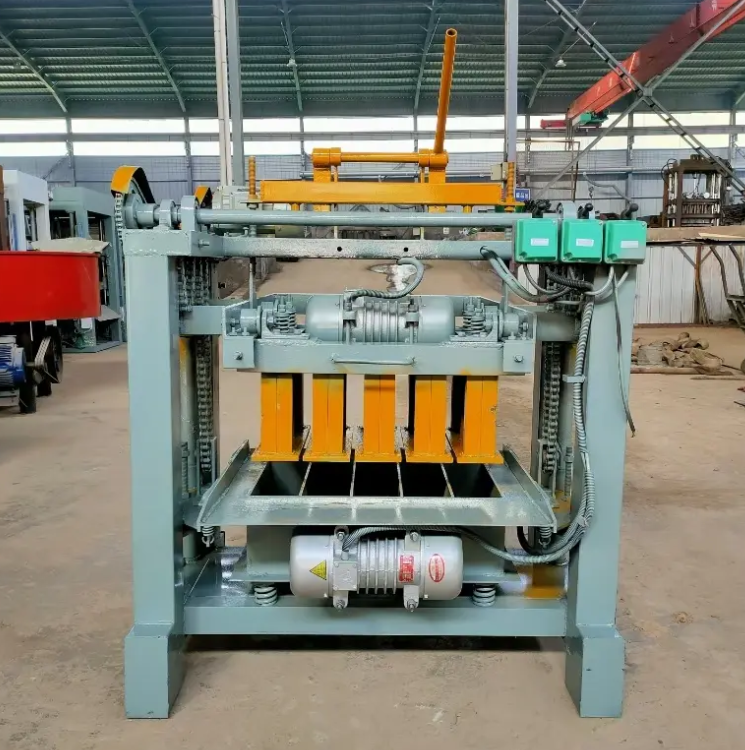
Den reelle forskel mellem halvautomatiske og fuldautomatiske linjer
Valget mellem en halvautomatisk murstenmaskine og en fuldautomatisk linje præsenteres ofte som et simpelt skridt opad i teknologiniveauet. Den måde at formulere det på går glip af pointen. Den reelle forskel er, hvor menneskelig vurdering indgår i produktionscyklussen. På en halvautomatisk maskine er det stadig mennesker, der fylder pallerne, styrer blandingens tilførsel og kontrollerer rytmen. På en fuldautomatisk linje håndteres disse opgaver af transportbånd, sensorer og PLC-logik. Ingen af de to tilgange er pr. definition bedre. Begge flytter byrden fra arbejdskraft til kapital og fra operatorkompetence til vedligeholdelseskompetence.
Et anlæg med billig arbejdskraft og ustabil strømforsyning kan have problemer med en fuldt automatisk produktionslinje. Et anlæg med stabil strømforsyning og et kompetent vedligeholdelsesteam kan derimod opdage, at automatisering er rentabel. Beslutningen bør tage udgangspunkt i lokalitetsforholdene – ikke i en brochures indhold.
Hvad ændrer sig på produktionsgulvet
Når man går gennem en halvautomatisk opsætning, er tempoet tydeligt. Operatører flytter paller, overvåger formen og justerer tilførslen manuelt. Maskinen udfører den tunge komprimering og vibration, men besætningen bestemmer tempoet. Dette tempo kan variere, når skift skifter eller når et nyt produkt introduceres.
På en fuldt automatisk linje fastsættes tempoet af styresystemet. Brikkerne bevæger sig fra blanderen til formen og videre til herdeområdet med minimal manuel håndtering. Kompromiset er følsomhed. En fejl i en sensor, en forkert justeret palle eller et fald i lufttrykket kan standse hele cyklussen. Automatiske linjer belønner stabile forhold og straffer variation. Halvautomatiske linjer kan absorbere mere variation, men de kræver disciplinerede besætninger.
Sammenligning af omkostninger, arbejdskraft og kapacitet
Tabellen nedenfor bruger typiske intervaller fra udstyrsleverandører og felt rapporter. De faktiske tal varierer afhængigt af formstørrelse, blandingssammensætning og uhringspraksis.
| Faktor | Semi Automatisk | Fuldt automatisk |
|---|---|---|
| Første investering | Lavere | Højere |
| Operatører pr. skift | 4 til 8 | 1 til 3 |
| Uddataområde | Moderat | Høj |
| Produktskift | Hurtigere | Indstillingstung |
| Strømkvalitet | Mere tolerant | Følsom |
| Vedligeholdelsesfærdighed | Grundlæggende mekanisk | PLC og sensor |
| Pladskrav | Mindre | Større |
| Bedste løsning | Lille til mellemstor værksted | Højkapacitetsanlæg |
Arbejdskraftbesparelserne på en fuldautomatisk linje er reelle, men de medfører nye omkostninger. Teknikere skal trænes. Reservedelslagerne vokser. Strømtilpasningsudstyr kan være nødvendigt. En halvautomatisk maskine koster ofte mindre at holde i drift på steder, hvor teknisk support er sparsom.
Et tilfælde fra et anlæg, der tog springet
En producent i Sydasiens region startede med en halvautomatisk murstenmaskine og tilføjede senere en fuldautomatisk produktionslinje. Den halvautomatiske enhed havde været i drift i to år og producerede hulblokke og belægningssten til lokale købere. Ejernes mål var at øge produktionsmængden for en ny kontrakt.
Den automatiske linje fungerede godt ved tørt vejr. Under moussonen forårsagede spændingsudsving hyppige stop. En spændingsstabilisator hjalp, men linjen krævede alligevel mere opmærksomhed, end man havde forventet. Den halvautomatiske maskine fortsatte med at køre gennem de samme storme og producerede mindre partier til kunder, der havde brug for hurtig levering. Læren var ikke, at automatiseringen havde mislykkedes. Læren var, at de to systemer udførte forskellige funktioner. Den automatiske linje håndterede store ordrer, mens den halvautomatiske enhed sikrede fleksibilitet og fungerede som reserve.
Anlægget kører nu begge systemer. Ejeren betragter den halvautomatiske maskine som en strategisk aktiveresource – ikke som en midlertidig løsning, der skal forkastes.
Tilpasning af automatiseringsniveauet til stedets forhold
Før du vælger, kan det være en fordel at tjekke et par praktiske punkter.
Strømkvalitet. Automatiske linjer kræver stabil spænding og ren luft. Generatorer og spændingsstabilisatorer øger omkostningerne.
Arbejdskraft. Halvautomatiske maskiner kræver flere medarbejdere, men disse kan trænes på stedet.
Vedligeholdelseskompetencer. Fejlfinding på PLC'er adskiller sig fra udskiftning af et leje.
Plads. Automatiske linjer kræver plads til transportbånd, stablemaskiner og hærdestativer.
Produktblanding. Hyppige omstillingstider favoriserer halvautomatiske opsætninger.
ASTM C90 fastsætter en minimumsnedtrykningsstyrke på 2.000 psi for bærende betonmursten. Denne standard er afgørende, fordi ingen maskine – hverken automatisk eller halvautomatisk – kan kompensere for en svag blanding eller dårlig hærdning. Maskinen former stenen. Blandingen og hærdningen afgør, om den opfylder specifikationen.
Leverandørstøtte og langsigtede overensstemmelse
Det rigtige automationsniveau er det, der passer til anlægget, besætningen og markedet. En leverandør, der fremstiller begge typer maskiner, kan give et realistisk overblik over kompromiserne. YAODA har fremstillet betonblokmaskiner siden 1999 fra en facilitet på 16.000 kvadratmeter i det sydøstlige Shandong. Virksomheden beskæftiger over 300 medarbejdere, herunder 60 tekniske eksperter, og eksporterer til Afrika, Mellemøsten, Centralasien, Sydøstasien, Australien og Amerika. Dets "Yaoda"-mærke opfylder nationale standarder, og produktionen omfatter præcisionsmaskinbearbejdning og testsystemer. For en producent, der overvejer halvautomatiske modeller op imod fuldt automatiske, hjælper den slags integrerede erfaring med at holde beslutningen praktisk.
Indholdsfortegnelse
- Den reelle forskel mellem halvautomatiske og fuldautomatiske linjer
- Hvad ændrer sig på produktionsgulvet
- Sammenligning af omkostninger, arbejdskraft og kapacitet
- Et tilfælde fra et anlæg, der tog springet
- Tilpasning af automatiseringsniveauet til stedets forhold
- Leverandørstøtte og langsigtede overensstemmelse