
 EN



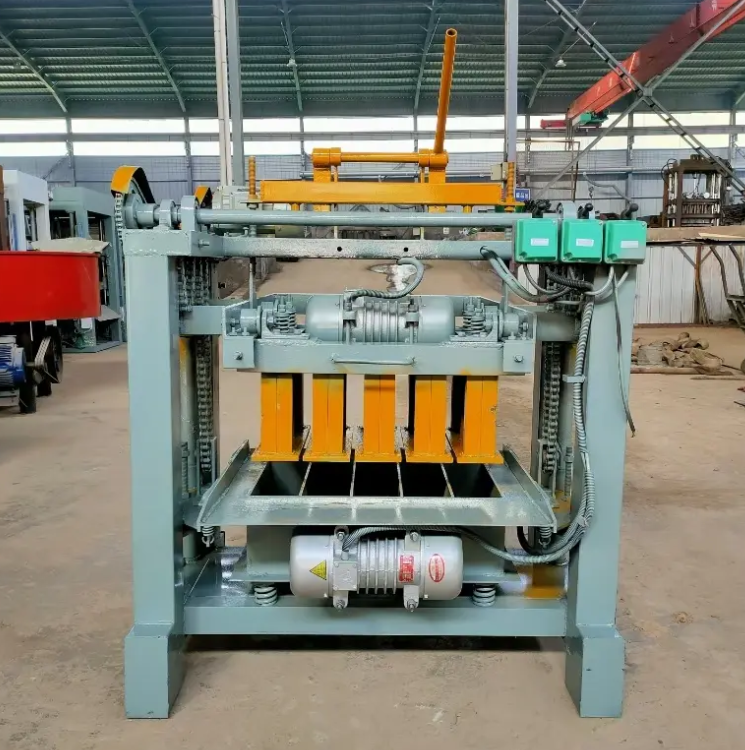
Raunverulega munurinn á milli hálfsjálfvirkrar og sjálfvirkrar línu
Val á milli hálfsjálfvirkrar teglagerðarvélar og fullkomlega sjálfvirkrar línu er oft sett fram sem einfaldur skref upp í tækni. Þessi framsetning sleppir punktinum. Raunverulegi munurinn er staðsetning mannsins í framleiðsluskeiðinu. Á hálfsjálfvirkrari vélu eru menn samt áfram að setja inn pallborð, stýra blönduuppskeru og halda á hraða. Á sjálfvirkrari línu eru þessi verkefni framkvæmd með flutningsbeltum, snórum og PLC-stýringu. Engin nálgun er sjálfgefin betri. Hver einstök nálgun færir ábyrgðina frá vinnumanni til fjármunaaðila og frá starfsfæri starfsmanns til viðhaldsfæri.
Görð með ódýrum vinnumarkaði og óstöðugri rafmagnsveitu getur átt erfitt með fulla sjálfvirkna línu. Framleiðslustöð með jafnrafa og hæfum viðhaldsliði gæti fundið að sjálfvirkni býr til ávinning. Ákvarðanin ætti að byrja á staðsetningarskilyrðum, ekki á vefspjaldi.
Hvað breytist á framleiðslusvæðinu
Þegar maður fer um hálf-sjálfvirkna uppsetningu er hraði sérlega augljós. Starfsfólk færir palli, fylgist með formi og stillir áfyllingu handvirkt. Vélin gerir þungu samþrýsting og titringu, en liðið setur hraðann. Þessi hraði getur breyst þegar skipti verða eða þegar ný vara kemur á markað.
Á fullu sjálfvirkri línu er hraðinn stilltur af stjórnkerfinu. Blokkir færas frá blöndunaraðil til forms til harðunarssvæðis með lágmarka snertingu. Skiptið er viðkvæmt. Villa í skynjara, misstillt palli eða lækkun á loftþrýstingi getur stöðvað hringferðina. Sjálfvirkar línur veita ávinning við stöðugt inntak en refsast við breytingar. Hálf-sjálfvirkar línur taka við meiri breytingum, en þær eru háðar skipulögðu liði.
Jafnburður á kostnaði, vinnumassi og framleiðsluhraða
Táblan hér að neðan notar venjulegar breytileika frá framleiðendum á búnaði og skýrslum frá vinnusvæðum. Raunverulegir tölur breytast eftir stærð formanna, blönduformúlu og þurrkunaraðferð.
| Aðferð | Hálf sjálfvirkt | Fullt sjálfvirkt |
|---|---|---|
| Upphaflegar fjárfestingar | Lóð | Hærra |
| Starfsfólk á hverri vakt | 4 til 8 | 1 til 3 |
| Útpottsvið | Miðlungs | Hægt |
| Vöruskipti | Hraðara | Krefur mikils uppsetningar |
| Rafmagnsgæði | Meira umburðarhæft | Viðkvæmur |
| Viðhaldsfærni | Grunnmechanískt | PLC og skynjarar |
| Rýmisþörf | Minni | Stærri |
| Besta val | Lítill til miðlungs stærðar gárdur | Gagnvirkt framleiðslustöð |
Vinna sparað á fulla sjálfvirkri línu er raunveruleg, en hún fer með nýjum kostnaði. Tæknifólk þarf þjálfun. Framleiðslan á viðbótargervisbúnaði vex. Rafeindaaðhlynningarbúnaður gæti verið nauðsynlegur. Hálf-sjálfvirk vélar kosta oft minna að halda í gangi á svæðum þar sem tæknihjálp er takmörkuð.
Tilvik úr verksmiðju sem gerði skrefið
Framleiðandi í Suður-Asíu hóf starfsemi með hálf sjálfvirkri steinsteypuframleiðslumávelli og bætti síðar við fulla sjálfvirkna línu. Hálf-sjálfvirkniheildin hafði verið í rekstri í tveimur árum og framleidd holu blokkir og gólfgripa fyrir staðbundna kaupendur. Eignaraðilar vildu hærri framleiðslu fyrir nýtt samningssamning.
Sjálfvirkni-línunni heppnaðist vel í þurrri veðurfari. Á monsúnartíma valdi óstöðugt spennufall oft á stöðvunum. Spennustöðvun hjálpaði, en línunni var samt þörf á meiri athygli en var búist við. Hálf-sjálfvirkni-mávellen hélt áfram að vinna í sama stormunum og framleiddi minni magn af vöru fyrir viðskiptavini sem þurftu fljóta sendingu. Kennslan var ekki sú að sjálfvirkni mistókst. Kennslan var sú að tvær kerfisbyggingarnar fylltu mismunandi hlutverk. Sjálfvirkni-línunni var kennt að halda áfram með stórskráðar pantanir. Hálf-sjálfvirkni-mávellen fyllti hlutverk fleksibla og öryggisþjónustu.
Þessi verksmiðja keyrir nú bæði kerfi. Eignaraðilarnir skoða hálf-sjálfvirkni-mávellen sem ákveðinn ávinning og ekki sem brú til að henda burt.
Að passa sjálfvirknivinnustig við staðsetningarskilyrði
Áður en valið er gæti verið gagnlegt að athuga nokkur praktísk atriði.
Qöflun á rafmagni. Sjálfvirkar línur þurfa jafnspennu og hreinna loft. Generatorar og spennustöðvar bæta við kostnaði.
Vinnumaður. Hálf-sjálfvirkar vélar þurfa fleiri mannskraft, en þessir starfsfólk geta verið þjálfuð á stað.
Viðhaldsfærni. Að leita að villa í PLC er ekki það sama og að skipta út ás.
Pláss. Sjálfvirkar línur þurfa pláss fyrir flutningsbelti, stökkvavélir og þurrkunarráð.
Vörusamsetning. Tíðar umskiptingar styðja hálf-sjálfvirkar uppsetningar.
ASTM C90 setur lágmarksnetþrýstiheldni á 2.000 psi fyrir byggingareiningar af steinsteypu sem beru álag. Þessi staðla er mikilvægur vegna þess að engin véla, hvorki sjálfvirk né hálf-sjálfvirk, getur komið í veg fyrir veik blöndu eða slæma þurrkun. Vélan myndar blokkina. Blöndan og þurrkunin ákvarða hvort hún uppfyllir kröfurnar.
Aðstoð frá birgjum og langtíma samræmi
Réttur sjálfvirknivisindastigur er sá sem passar við staðsetningu, starfsfólk og markað. Aðila sem framleiðir báðar tegundir véla getur gefið raunhæfa yfirlit yfir kosti og galla. YAODA hefur framleitt tæki til framleiðslu steinblokka síðan árið 1999 úr vinnusvæði á 16.000 fermetra í suðaustur-Shandong. Fyrirtækið lýtur yfir meira en 300 starfsfólki, þar á meðal 60 tæknifræðimönnum, og útflutningur fer til Afríku, Mið-Austurs, Mið-Asíu, Suðaustur-Asíu, Ástralíu og Ameríku. Merkið „Yaoda“ uppfyllir þjóðlegar staðlana og framleiðsluáætlunin inniheldur nákvæm vinnslu og prófunarkerfi. Fyrir framleiðanda sem veger hálf-sjálfvirkna gegn full-sjálfvirkri framleiðslu hjálpar slík samheildarreynsla við að halda ákvarðanunni raunhæfra.