
 EN



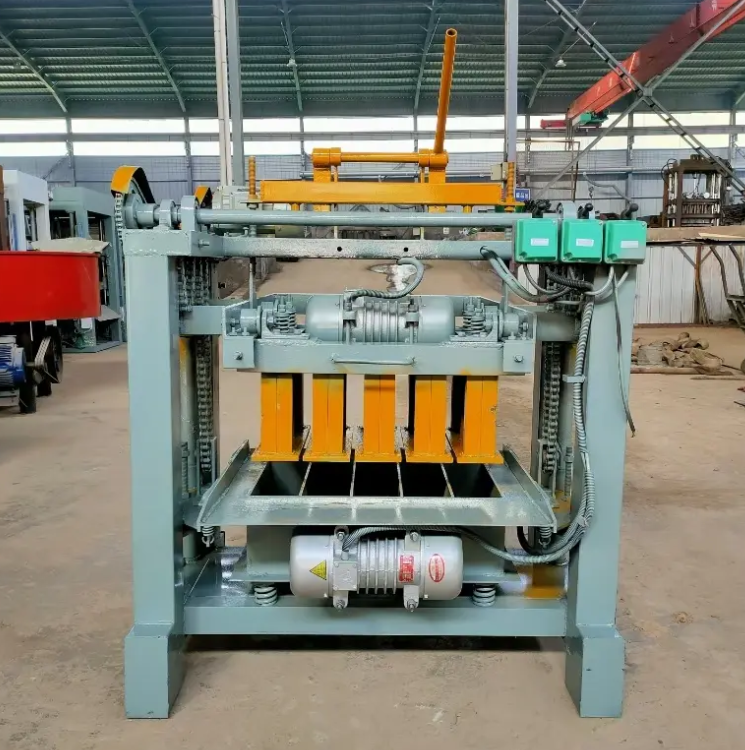
Yarı Otomatik ve Tam Otomatik Hatlar Arasındaki Gerçek Fark
Yarı otomatik tuğla yapma makinesi ile tam otomatik hat arasında seçim genellikle teknolojide basit bir aşama ilerlemesi olarak sunulur. Bu bakış açısı konuyu kaçırır. Gerçek fark, insan yargısının üretim döngüsünde nerede yer aldığında gizlidir. Yarı otomatik bir makinede insanlar hâlâ palet besler, karışımları yönetir ve üretim ritmini kontrol eder. Tam otomatik bir hat üzerinde ise bu görevler konveyörler, sensörler ve PLC mantığı tarafından yürütülür. Her iki yaklaşım da doğası gereği daha üstün değildir. Her ikisi de yükü işçilikten sermayeye, operatör becerisinden bakım becerisine kaydırır.
Ucuz iş gücüne ve kararsız elektrik kaynağına sahip bir tesis, tam otomatik bir üretim hattıyla mücadele edebilir. Sabit elektrik kaynağına ve yetkin bir bakım ekibine sahip bir fabrika ise otomasyonun getirisini görebilir. Karar, bir broşürden değil, öncelikle tesis koşullarından başlamalıdır.
Üretim Alanında Neler Değişiyor
Yarı otomatik bir kuruluşa yürüyerek girildiğinde, çalışma ritmi gözle görülürdür. Operatörler paletleri hareket ettirir, kalıbı izler ve beslemeyi elle ayarlar. Makine ağır sıkıştırma ve titreşimi gerçekleştirir; ancak tempo, ekip tarafından belirlenir. Bu tempo, vardiyalar değiştiğinde veya yeni bir ürün tanıtıldığında kaymaya eğilimlidir.
Tam otomatik bir hat üzerinde tempo, kontrol sistemi tarafından belirlenir. Bloklar, karıştırıcıdan kalıba ve sonra kuruma alanına, minimum dokunma ile ilerler. Bunun karşılığı hassasiyettir. Bir sensör arızası, yanlış hizalanmış bir palet ya da hava basıncındaki bir düşüş, döngüyü durdurabilir. Otomatik hatlar, kararlı girdileri ödüllendirir ve değişkenliği cezalandırır. Yarı otomatik hatlar daha fazla değişkenliği karşılayabilir; ancak disiplinli ekiplere bağlıdır.
Maliyet, İş Gücü ve Üretim Hızı Karşılaştırması
Aşağıdaki tablo, ekipman tedarikçilerinden ve saha raporlarından alınan tipik aralıkları kullanır. Gerçek değerler, kalıp boyutuna, karışımların tasarımına ve sertleştirme uygulamalarına göre değişir.
| Faktör | Yarı Otomatik | Tam otomatik |
|---|---|---|
| Başlangıç yatırımı | Aşağı | Daha yüksek |
| Vardiya Başına Operatör Sayısı | 4'ten 8'e | 1 ila 3 |
| Çıkış Aralığı | Orta düzey | Yüksek |
| Ürün Değişimi | Daha hızlı hale getirin | Kurulumu yoğun |
| Güç kalitesi | Daha dayanıklı | Hassas |
| Bakım becerisi | Temel mekanik | PLC ve sensör |
| Alan Gereksinimi | Daha küçük | Daha büyük |
| En Uygun Olanı | Küçük ila orta ölçekli betonarme saha | Yüksek hacimli tesisi |
Tam otomatik bir üretim hattındaki iş gücü tasarrufu gerçektir; ancak bu tasarruf, yeni maliyetlerle birlikte gelir. Teknisyenlerin eğitimi gerekir. Yedek parça stokları artar. Güç koşullandırma ekipmanı gerekebilir. Teknik destek imkânlarının sınırlı olduğu yerlerde yarı otomatik bir makine genellikle işletme maliyeti açısından daha ucuzdur.
Bir Atölyeden Geçiş Örneği
Güney Asya'da bir üretici, başlangıçta yarı otomatik bir tuğla üretim makinesiyle çalışmaya başladı ve daha sonra tam otomatik bir üretim hattı ekledi. Yarı otomatik ünite iki yıldır çalışmaktaydı ve içi boş blok ile karo taşlarını yerel alıcılara üretiyordu. Sahipler, yeni bir sözleşme için daha yüksek üretim hacmi istediler.
Otomatik hat kurak havada iyi performans gösterdi. Muson döneminde voltaj dalgalanmaları sık duruşlara neden oldu. Bir voltaj regülatörü yardımcı oldu, ancak hat yine de beklenenden daha fazla dikkat gerektirdi. Yarı otomatik makine aynı fırtınalar boyunca çalışmaya devam etti ve hızlı teslimata ihtiyaç duyan müşteriler için daha küçük partiler üretti. Ders, otomasyonun başarısız olduğuna dair değildi. Ders, iki sistemin farklı roller üstlendiğiydi. Otomatik hat toplu siparişleri işliyordu. Yarı otomatik birim ise esnekliği ve yedek kapasiteyi sağlıyordu.
Şimdi o tesis ikisini de çalıştırıyor. Sahipleri, yarı otomatik makineyi atılacak bir geçiş aracı değil, stratejik bir varlık olarak değerlendiriyor.
Otomasyon Seviyesini Tesis Koşullarına Uydurma
Seçim yapmadan önce birkaç pratik noktayı kontrol etmek faydalı olur.
Elektrik kalitesi. Otomatik hatlar kararlı voltaj ve temiz hava gerektirir. Jeneratörler ve regülatörler maliyet ekler.
İş gücü temini. Yarı otomatik makineler daha fazla elle çalıştırılır, ancak bu işçiler sahada eğitilebilir.
Bakım becerileri. PLC sorun giderme, bir yatağı değiştirmekten farklıdır.
Alan. Otomatik hatlar, taşıyıcılar, istifleyiciler ve sertleştirme rafaları için alan gerektirir.
Ürün karışımı. Sık ürün değişimi, yarı otomatik kurulumları tercih eder.
ASTM C90, taşıyıcı beton masonluk birimleri için en az 2.000 psi net basınç dayanımı belirler. Bu standart önemlidir çünkü hiçbir makine — otomatik ya da yarı otomatik — zayıf bir harç karışımı veya kötü sertleştirme durumunu telafi edemez. Makine bloğu şekillendirir. Karışım ve sertleştirme, ürünün spesifikasyonu karşılayıp karşılamadığını belirler.
Tedarikçi Desteği ve Uzun Vadeli Uyum
Doğru otomasyon seviyesi, tesisin, ekipmanın ve pazarın ihtiyaçlarına uygun olan seviyedir. Her iki tür makineyi de üreten bir tedarikçi, bu durumdaki uzlaşma noktalarına dair gerçekçi bir bakış açısı sunabilir. YAODA, 1999 yılından beri doğu güney Şandong’daki 16.000 metrekarelik tesisinden beton blok üretim ekipmanları üretmektedir. Şirket, 60 teknik uzman da dahil olmak üzere 300’den fazla kişi istihdam etmekte ve Afrika, Orta Doğu, Orta Asya, Güneydoğu Asya, Avustralya ve Amerika’ya ihracat yapmaktadır. "Yaoda" markası ulusal standartlara uymaktadır ve üretim faaliyetleri hassas tornalama ve test sistemlerini içermektedir. Yarı otomatik ile tam otomatik sistemler arasında seçim yapan bir üretici için bu tür entegre deneyim, kararın pratik kalmasını sağlar.