
 EN



Den verkliga skillnaden mellan halvautomatiska och fullautomatiska linjer
Valet mellan en halvautomatisk tegeltillverkningsmaskin och en fullständigt automatisk linje presenteras ofta som en enkel teknologisk uppgradering. Den tolkningen missar poängen. Den verkliga skillnaden är var mänsklig bedömning ingår i produktionscykeln. På en halvautomatisk maskin matar fortfarande personer in pallar, styr blandningsleverans och hanterar takten. På en automatisk linje utförs dessa uppgifter av transportband, sensorer och PLC-logik. Ingen av metoderna är i sig bättre. Båda förskjuter belastningen från arbetskraft till kapital samt från operatörens färdigheter till underhållspersonalens färdigheter.
En anläggning med billig arbetskraft och instabil elmatning kan ha svårt att driva en fullständigt automatisk linje. En fabrik med stabil elström och ett skickligt underhållslag kan däremot finna att automatisering ger avkastning. Beslutet bör utgå från platsförhållandena, inte från en broschyr.
Vad förändras på produktionsgolvet
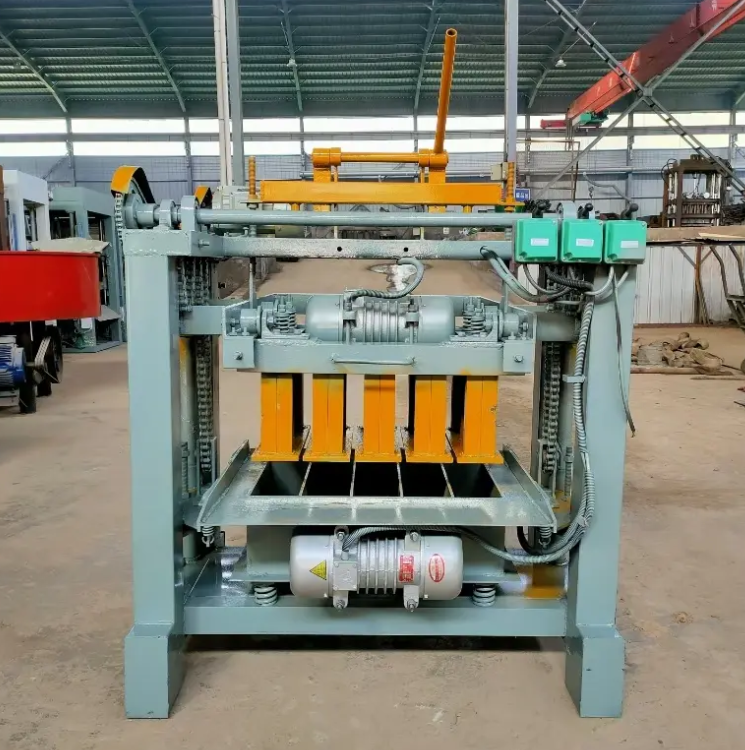
När man går igenom en halvautomatisk anläggning blir takten synlig. Operatörer flyttar pallar, övervakar formen och justerar påfyllningen manuellt. Maskinen utför den tunga kompakteringen och vibrationen, men personalen bestämmer takten. Den takten kan variera vid skiftväxling eller när en ny produkt införs.
På en fullt automatisk linje sätts takten av styrsystemet. Blocken flyttas från blandaren till formen och sedan till härdningsområdet med minimal manuell inblandning. Kompromissen är känsligheten. Ett sensorfel, en felplacerad pall eller ett tryckfall i luftnätet kan stoppa cykeln. Automatiska linjer belönar stabila ingående parametrar och straffar variation. Halvautomatiska linjer klarar mer variation, men de är beroende av disciplinerad personal.
Kostnad, arbetsinsats och genomströmning jämförda
Tabellen nedan använder typiska intervall från utrustningstillverkare och fältrapporter. De faktiska siffrorna varierar beroende på formstorlek, betongblandning och härdningsmetod.
| Faktor | Semi Automatisk | Helt automatiskt |
|---|---|---|
| Inledande investering | Lägre | Högre |
| Operatörer per skift | 4 till 8 | 1 till 3 |
| Utgångsområde | Måttlig | Hög |
| Produktbyte | Snabbare | Inställningsintensiv |
| Strömkvalitet | Mer toleranta | Känslig |
| Underhållskompetens | Grundläggande mekanik | PLC och sensorer |
| Rumskrav | Mindre | Större |
| Bäst lämpat | Liten till medelstor yard | Anläggning med hög kapacitet |
Arbetsbesparingen med en helt automatiserad linje är verklig, men den medför nya kostnader. Tekniker behöver utbildning. Reservationer av reservdelar växer. Strömförstärkningsutrustning kan krävas. En halvautomatisk maskin kostar ofta mindre att driva på platser där teknisk support är begränsad.
Ett exempel från ett företag som gjorde hoppet
En tillverkare i Sydasiens började med en halvautomatisk tegeltillverkningsmaskin och lade senare till en helt automatiserad linje. Den halvautomatiska enheten hade varit i drift i två år och tillverkat ihåliga block och golvplattor för lokala kunder. Ägarna ville öka volymen för ett nytt avtal.
Den automatiska linjen fungerade bra i torrt väder. Under regnperioden orsakade spänningsfluktuationer frekventa stopp. En spänningsstabilisator hjälpte, men linjen krävde ändå mer uppmärksamhet än förväntat. Den halvautomatiska maskinen körde kontinuerligt genom samma stormar och producerade mindre partier för kunder som behövde snabba leveranser. Lärdomen var inte att automatiseringen misslyckades. Lärdomen var att de två systemen fyllde olika roller. Den automatiska linjen hanterade massbeställningar. Den halvautomatiska enheten hanterade flexibilitet och reservkapacitet.
Den anläggningen kör nu båda. Ägarna betraktar den halvautomatiska maskinen som en strategisk tillgång, inte som en stegsten som ska kasseras.
Anpassa automatiseringsnivån till platsens förhållanden
Innan du väljer är det bra att kontrollera några praktiska punkter.
Elkvalitet. Automatiska linjer kräver stabil spänning och ren luft. Generatorer och stabilisatorer ökar kostnaderna.
Arbetskraftsutbud. Halvautomatiska maskiner kräver fler arbetshänder, men dessa arbetshänder kan utbildas på plats.
Underhållsfärdigheter. Felsökning av PLC-skivor skiljer sig åt från att byta en lager.
Utrymme. Automatiska linjer kräver utrymme för transportband, staplingsanordningar och härdningsställ.
Produktblandning. Frekventa omställningar främjar halvautomatiska anläggningar.
ASTM C90 fastställer en minsta netto tryckhållfasthet på 2 000 psi för bärande betongblock. Den standarden är viktig eftersom ingen maskin – varken automatisk eller halvautomatisk – kan kompensera för en svag blandning eller dålig härdning. Maskinen formar blocket. Blandningen och härdningen avgör om det uppfyller specifikationen.
Leverantörsstöd och långsiktig lämplighet
Rätt automatiseringsnivå är den som passar platsen, personalen och marknaden. En leverantör som tillverkar båda typerna av maskiner kan erbjuda en realistisk översikt över kompromisserna. YAODA har tillverkat utrustning för blocktillverkning sedan 1999 från en anläggning på 16 000 kvadratmeter i sydöstra Shandong. Företaget sysselsätter över 300 personer, inklusive 60 tekniska experter, och exporterar till Afrika, Mellanöstern, Centralasien, Sydostasien, Australien och Amerika. Varumärket "Yaoda" uppfyller nationella standarder, och tillverkningsprocessen omfattar precisionsbearbetning och provningssystem. För en tillverkare som väger halvautomatisk mot fullt automatisk utrustning bidrar den här typen av integrerad erfarenhet till ett praktiskt beslut.
Innehållsförteckning
- Den verkliga skillnaden mellan halvautomatiska och fullautomatiska linjer
- Vad förändras på produktionsgolvet
- Kostnad, arbetsinsats och genomströmning jämförda
- Ett exempel från ett företag som gjorde hoppet
- Anpassa automatiseringsnivån till platsens förhållanden
- Leverantörsstöd och långsiktig lämplighet